Guangzhou Lvyuan Water Purification Equipment Co., Ltd. es un fabricante de filtros industriales fundado en 2009 que diseña y fabrica carcasas de filtros de acero inoxidable, depósitos de agua estéril de acero inoxidable, elementos filtrantes, bolsas filtrantes, materiales ultrapolímeros y productos de filtros sinterizados. Los compradores eligen Lvyuan por el soporte OEM/ODM, el control de calidad ISO9001 y las certificaciones multinacionales.
Lista de comprobación para la inspección de entrada de carcasas de filtro importadas
Una carcasa de filtro importada puede parecer perfecta en su embalaje y, aun así, fallar durante la puesta en marcha. Las causas habituales no son nada graves: una brida perforada según una norma incorrecta, un asiento de sellado que no se ajusta al cartucho, un certificado correspondiente a un lote de acero diferente o un informe de pruebas de resistencia que nadie solicitó. Una vez que la unidad se atornilla a una tubería, cada uno de estos problemas se convierte en un retraso, un coste de reelaboración o una fuga. Esta lista de comprobación está dirigida a los equipos de compras, calidad e ingeniería de planta que reciben carcasas de filtro de acero inoxidable o plástico de proveedores extranjeros. Abarca qué hay que comprobar y en qué orden, qué defectos solo se pueden detectar en la documentación, cuáles solo se pueden detectar con una cinta métrica y cómo decidir si se acepta, se retiene o se rechaza un lote.
¿Qué debe incluir una inspección de entrada de las carcasas de filtro importadas?
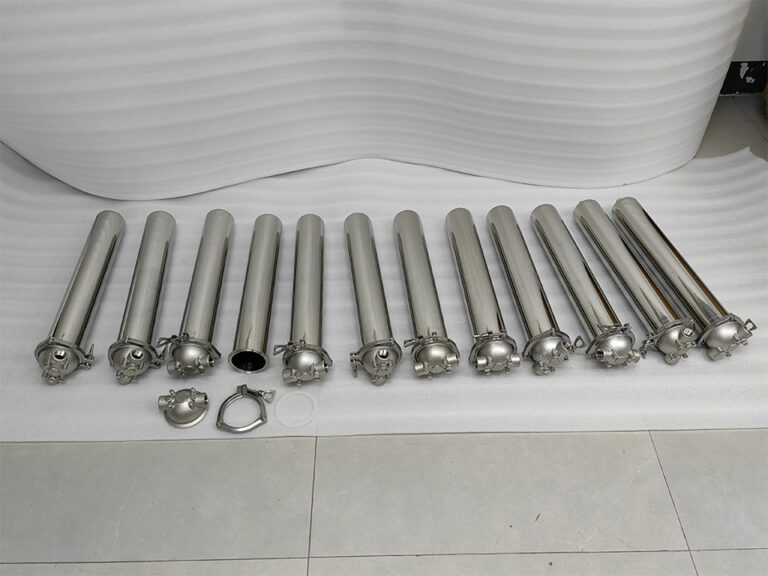
Una inspección completa a la recepción de una carcasa de filtro abarca seis aspectos: documentación, embalaje y daños durante el transporte, comprobación de la correspondencia con la orden de compra, estado de las soldaduras y de la superficie, dimensiones e interfaz del elemento, y indicios de presión o fugas. Cada aspecto detecta un tipo diferente de defecto, por lo que omitir uno de ellos deja un punto ciego.
Ejecútalas en el orden que se indica a continuación. Los documentos y el embalaje son lo primero, ya que determinan si puedes aceptar legítimamente la entrega. Las comprobaciones dimensionales y de presión son lo último, ya que son las que más tiempo llevan y solo deben realizarse en las unidades que hayan superado las etapas anteriores.
Capa de inspección
Lo que compruebas
Prueba o herramienta
Defectos que suele detectar
Documentos
Certificados, registros de pruebas, documentos de conformidad, manual
Orden de compra, plano, paquete de certificados
Trazabilidad incorrecta del material, falta el registro de la prueba de verificación, marcado de conformidad incorrecto
Embalaje y transporte
Daños en la caja, en la brida, por golpes o por humedad
Fotografías, albarán de entrega de la empresa de transporte
Carcasas abolladas, brazos de los pescantes doblados, caras de las bridas dañadas, entrada de agua
Identificación
Placa de características, modelo, valores nominales de presión y temperatura, configuración
Partidas de la orden de compra frente a los datos de la placa de características
Modelo incorrecto, número de cartuchos incorrecto, tipo de cierre incorrecto o material de la junta incorrecto
Soldadura y acabado
Continuidad de la soldadura, salpicaduras, decoloración por calor, manchas de óxido, residuos internos
Inspección visual, buena iluminación, endoscopio para cavidades profundas
Soldaduras defectuosas, contaminación, partes internas sin terminar
Dimensiones e interfaz
Conexiones, disposición de las bridas, placa de asiento, contorno exterior
Calibres, cinta métrica, dibujo, elemento de muestra
Incompatibilidad entre la brida y la rosca; el elemento no encaja ni sella correctamente
Prueba de presión y de estanqueidad
Registro de pruebas del proveedor; prueba de estanqueidad acordada (opcional)
Certificado de ensayo, medidor calibrado
Fugas en los cierres, problemas con las juntas o los orificios
Paso 1: Comprueba los documentos antes de abrir la caja
Los documentos son la única forma de confirmar las características que no se pueden ver a simple vista, como el tipo de acero inoxidable utilizado o si el recipiente se ha sometido a pruebas de presión. Compara cada documento con la orden de compra y el plano aprobado, no con el catálogo del proveedor.
Registro de pruebas de verificación. Debería indicar la presión de prueba, la fecha de la prueba y el resultado correspondiente a tu número de serie, no una indicación genérica.
Registros de tratamientos superficiales. Si la orden de compra especifica un decapado, una pasivación o un acabado interno concreto, solicita al proveedor el informe de las operaciones realizadas.
Instrucciones de funcionamiento y mantenimiento en el idioma que necesites.
Si falta algún documento necesario, retén el lote antes de que nadie lo instale. Los proveedores responden más rápido antes de que la vivienda entre en servicio que después.
Paso 2: Comprobar el estado del embalaje y los posibles daños ocasionados durante el transporte al recibir el envío
Las reclamaciones por daños durante el transporte suelen tener un plazo límite. Haz fotos de la caja antes de abrirla, anota los daños visibles en el albarán de entrega de la empresa de transporte y consulta los Incoterms y las condiciones del seguro para conocer los plazos de reclamación. Los plazos varían según el contrato y la empresa de transporte, así que asegúrate de confirmarlos.
Busca:
Perforaciones en la caja, esquinas abolladas, indicadores de inclinación o de golpes activados y marcas de humedad.
Superficies de brida protegidas. Las hendiduras en una superficie elevada o en la ranura de la junta tórica no se repararán.
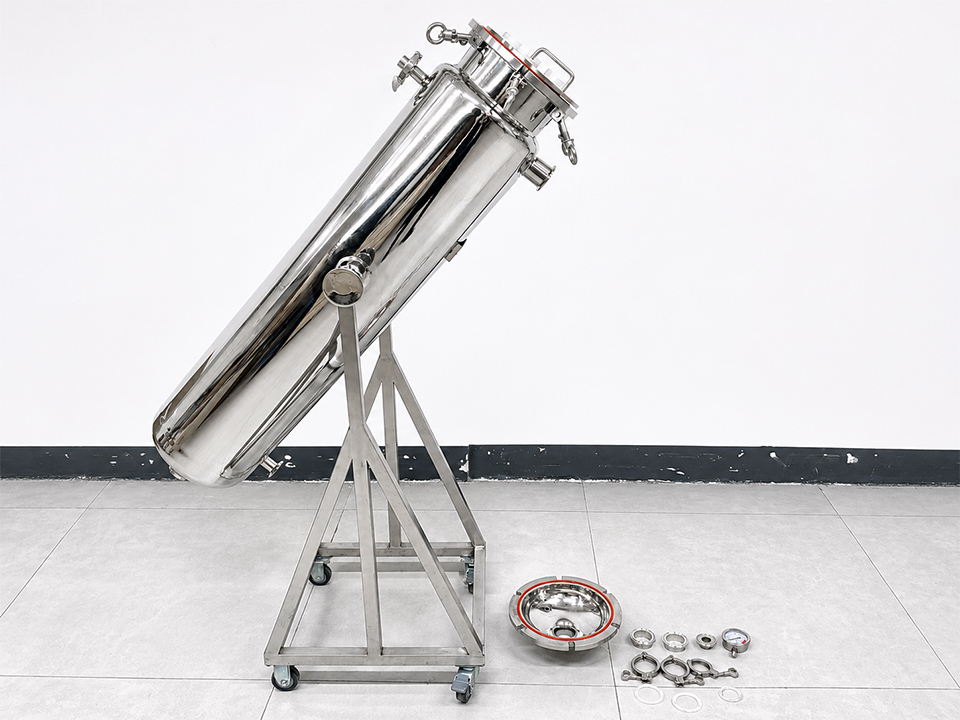
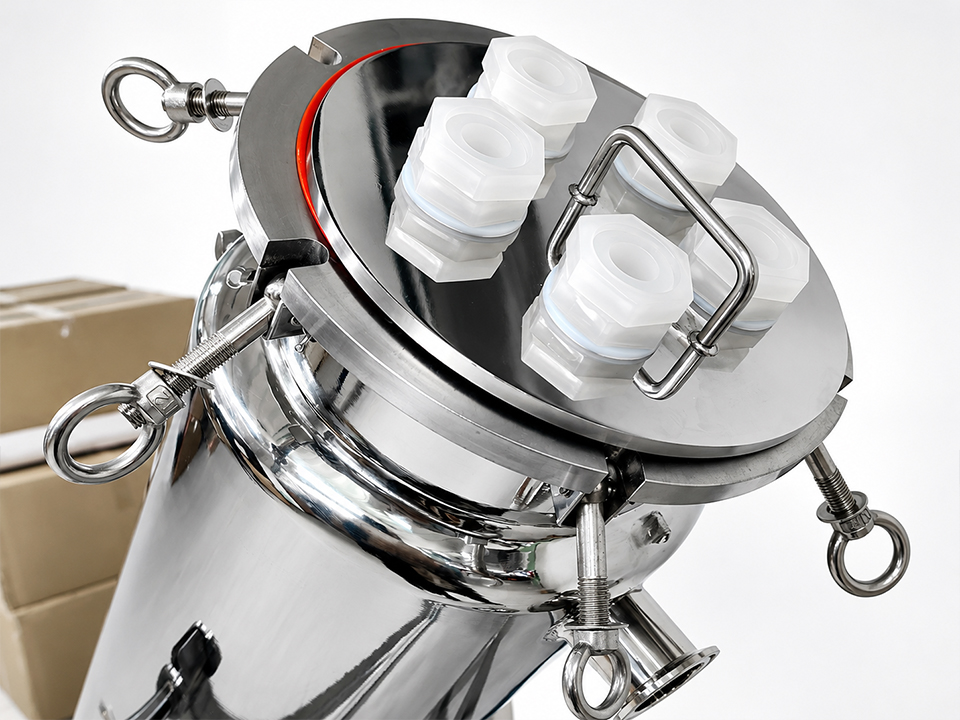
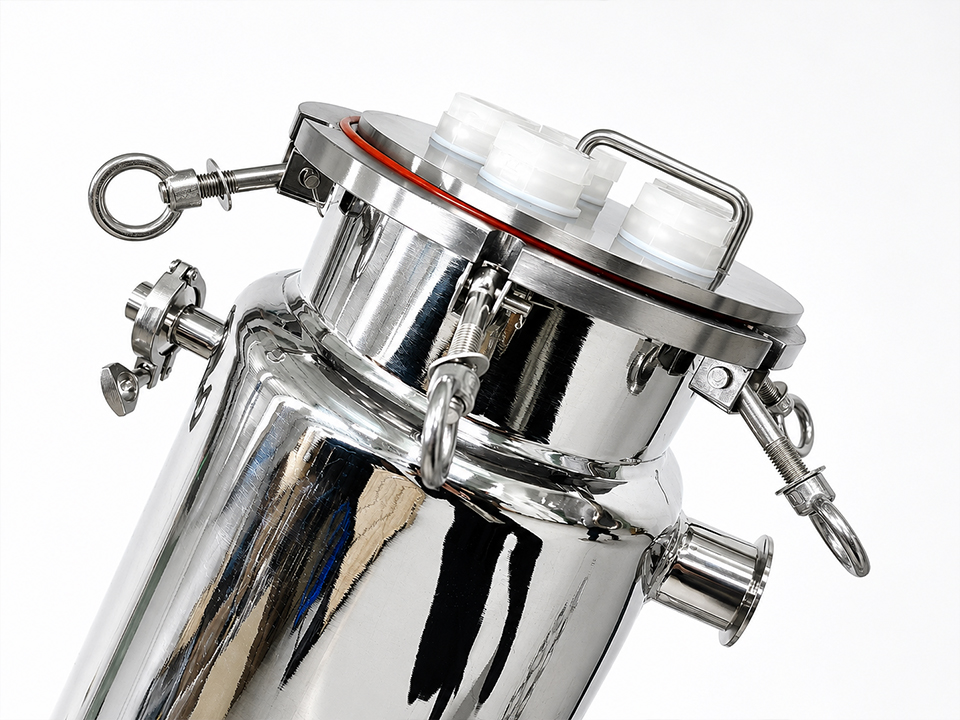
Brazos de pescante, pernos de bisagra, pernos de giro y herrajes de sujeción doblados o aflojados.
Se taponaron o se cerraron los orificios, las rejillas de ventilación y los desagües para evitar la entrada de residuos y humedad.
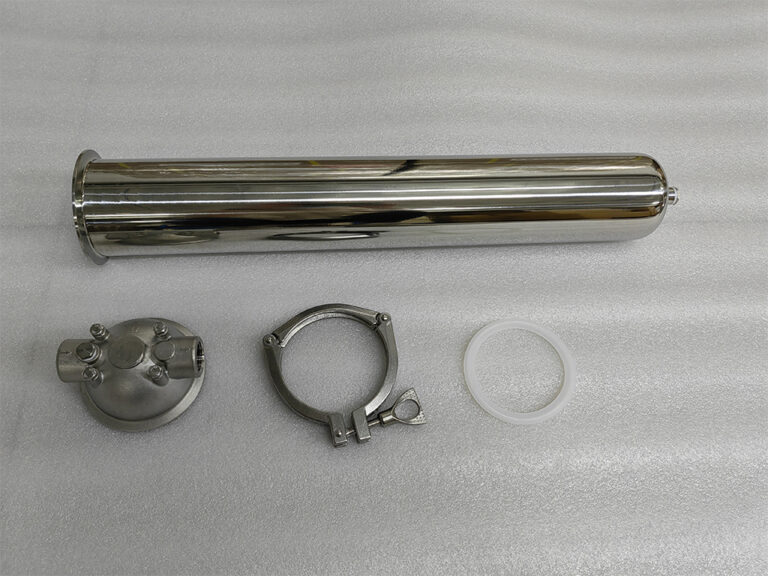
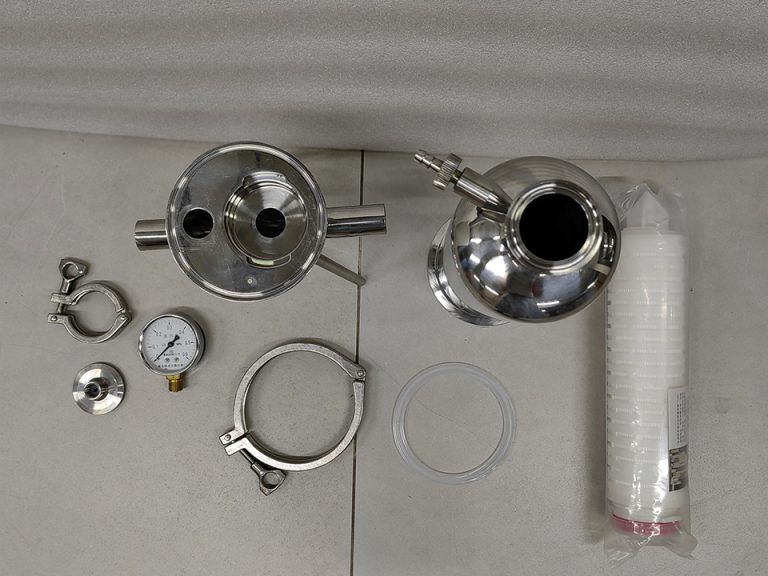
Se han comprobado las piezas sueltas comparándolas con la lista de embalaje: juntas, juntas tóricas de repuesto, asientos de cartucho, resortes de sujeción y elementos de fijación.
Paso 3: Comprobar la placa de características y la configuración comparándolas con la orden de compra
Las carcasas se fabrican en numerosas configuraciones, por lo que es fácil cometer errores de identificación. Comprueba la placa de características y la unidad física y compáralas con cada partida de la orden de compra.
Modelo, número de serie y año de fabricación.
Presión y temperatura máximas permitidas indicadas en la placa de características, según la orden de compra.
Material del cuerpo y la cabeza, así como el material en contacto con el fluido de cualquier componente interno.
Capacidad y orientación del cartucho o la bolsa.
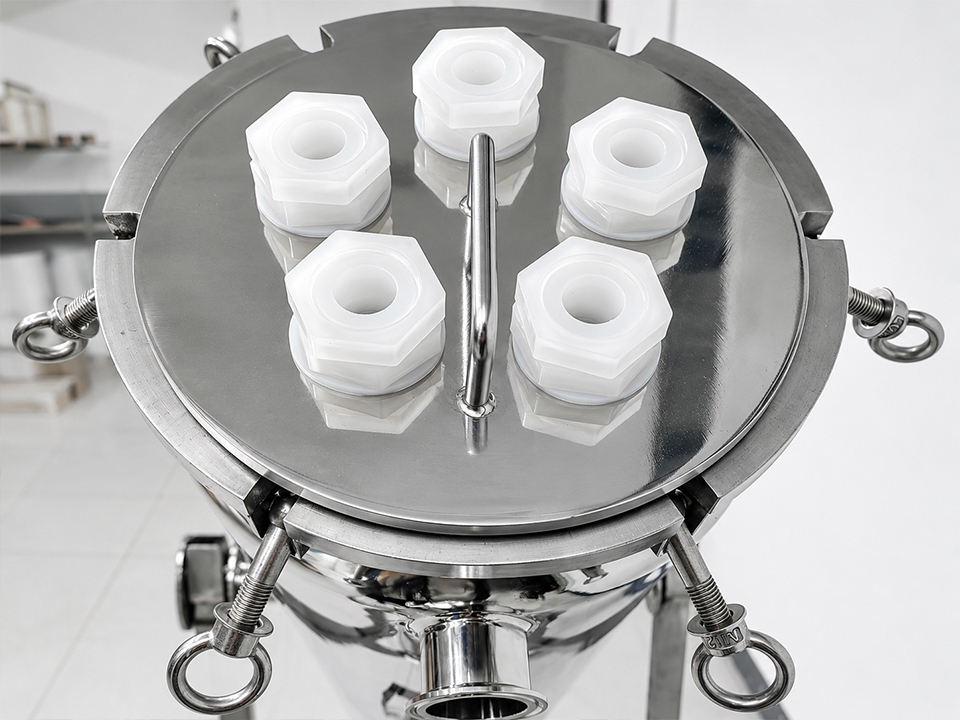
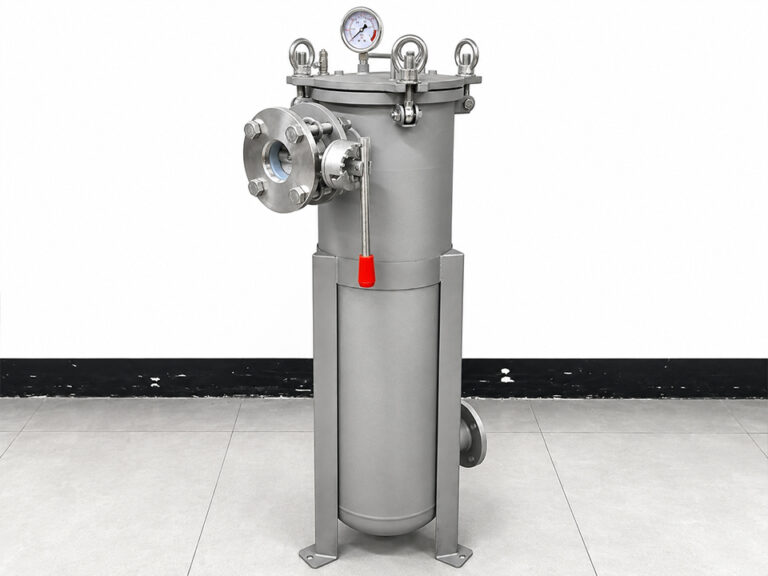
Tipo de cierre: pestillo, abrazadera, brida o tapón de rosca.
Tamaño, posición y tipo de conexión de la entrada y la salida.
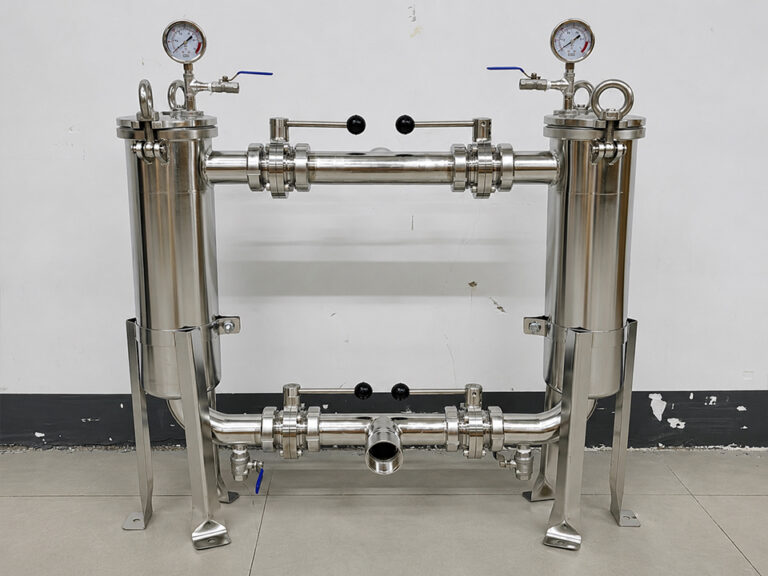
Comprobar el número y el tamaño de los orificios de drenaje, ventilación y medición.
Material de las juntas tóricas o las juntas. El EPDM, el NBR, el FKM y la silicona no son intercambiables entre distintos fluidos, por lo que hay que comparar la junta con el medio de proceso, y no solo con el texto de la hoja de producto.
Patas de apoyo, orejetas de elevación o un brazo de grúa, cuando así se especifique. Cabe señalar la ausencia de un brazo de grúa en una unidad grande de varios cartuchos.
Paso 4: Inspeccionar las soldaduras, las superficies y la limpieza interna
La inspección visual de una carcasa fabricada requiere buena iluminación, una unidad limpia y una norma bien definida. Si tu orden de compra no hace referencia a una norma de aceptación de soldaduras ni a ningún requisito de acabado interno, indícalo en el informe de inspección. La ausencia de una norma es una laguna en las especificaciones que hay que subsanar antes del próximo pedido, no un motivo para inventarse límites de aceptación en el muelle de descarga.
Comprueba el exterior y el interior para ver si hay:
Soldaduras continuas y uniformes, sin grietas, poros, socavados ni salpicaduras abundantes.
Tono de cal (óxido azul o de color pajizo) alrededor de las soldaduras que no se ha eliminado. Un tono muy marcado puede reducir la resistencia a la corrosión de forma localizada en el acero inoxidable.
Manchas o rayas de color óxido en superficies de acero inoxidable. A menudo, estas indican una contaminación por hierro procedente de herramientas de acero al carbono o de polvo de esmerilado, más que un tipo de acero inadecuado, y son señal de que el decapado o la pasivación se han omitido o no se han realizado correctamente. Compáralo con el registro de tratamiento de superficies del paso 1.
Bordes internos rugosos o afilados, cordones de soldadura que interfieren con el asiento del cartucho y residuos atrapados.
El pulido o acabado superficial debe ajustarse a lo indicado en la orden de compra. Si se ha especificado un acabado higiénico, la orden de compra debe definir el requisito cuantificable. Nunca se debe juzgar lo que es “higiénico” a simple vista.
Un boroscopio resulta útil en el caso de carcasas profundas.
Paso 5: Comprobar las dimensiones y el ajuste de la interfaz entre elementos
Una carcasa puede superar todas las comprobaciones visuales y de certificación y, aun así, no ser compatible con el componente que has comprado para ella. Utiliza las tolerancias que figuran en tu plano homologado. Si el plano no incluye ninguna, anótalo como una deficiencia en la solicitud de presupuesto.
Conexiones. Comprueba la norma de la brida, la clase de presión, el círculo de pernos y el número de orificios, o el tipo de rosca, o el tamaño de la abrazadera, dependiendo de la conexión. Las normas de las bridas y los tipos de rosca de diferentes regiones parecen similares, pero no son compatibles entre sí. Un ejemplo ilustrativo, no un caso real de un cliente: una orden de compra especifica “conexiones de 2 pulgadas” sin indicar el tipo de rosca; el proveedor envía el tipo que fabrica habitualmente, y la incompatibilidad solo se detecta cuando los instaladores comienzan el montaje. Una sola línea en la orden de compra lo evita.
Asiento y junta del elemento. Coloca un elemento de muestra en la carcasa antes de aceptar el lote. Comprueba que encaje completamente, que la junta se comprima según lo previsto, que el dispositivo de sujeción se cierre sin necesidad de forzar y que el cierre no deje ningún hueco. Esta única prueba permite detectar desajustes entre la placa de asiento y la carcasa que los planos por sí solos no revelan.
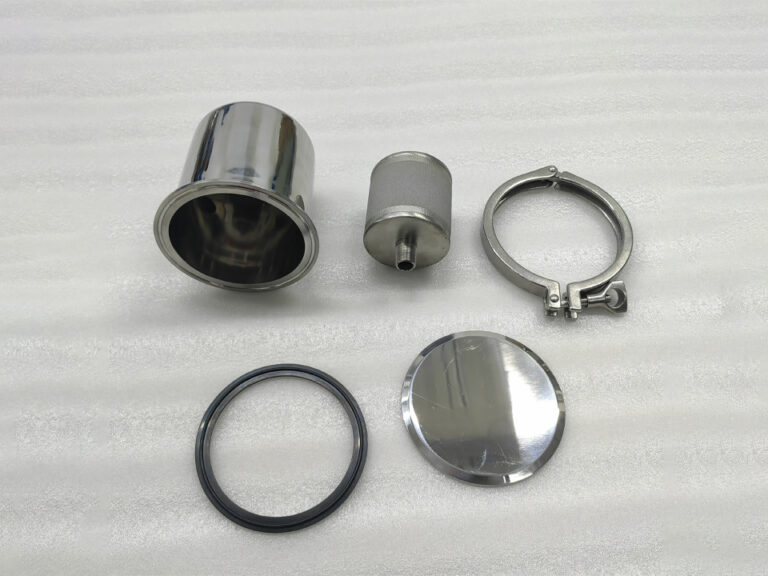
El estilo de la interfaz de los elementos es lo más importante cuando las carcasas se combinan con elementos especiales. Por ejemplo, el cartucho filtrante de polvo sinterizado de acero inoxidable se describe con conexiones finales tipo casquillo de acero inoxidable, mientras que el cartucho filtrante poroso de PTFE sinterizado Se ofrece con diversas opciones de interfaz, entre las que se incluyen las configuraciones M20, M30, 222, 226, enrasada y de platina. Un asiento de la carcasa diseñado para una de estas configuraciones no es compatible con otra. Del mismo modo, Tubos de cartucho filtrante sinterizados de UHMW-PE Se ofrecen en diámetros de 10 a 120 mm, con longitudes e interfaces personalizables, por lo que la relación entre la longitud total del elemento y la profundidad interna de la carcasa es un dato que hay que comprobar, no una suposición. Para equipos de recambio o de fabricante original (OEM), un Cartucho filtrante sinterizado de UHMW-PE para alimentador al vacío Las configuraciones de extremos roscados o moldeados requieren la misma comprobación de ajuste con respecto al puerto receptor o al soporte.
Indica el medio de ensayo, la presión de ensayo y la fecha.
Está firmado por un representante de inspección identificable.
Muestra una presión que se ajusta a los valores indicados en la placa de características y a la norma citada en la orden de compra.
Si realizas tu propia prueba de estanqueidad, acuerda primero con el proveedor y con tu ingeniero la presión, el fluido, el tiempo de mantenimiento y los criterios de aceptación; utiliza un manómetro calibrado y no superes los valores nominales. Considera cualquier sobrepresión no prevista como un riesgo para la seguridad y un posible motivo de disputa en relación con la garantía.
Por qué una vivienda homologada no garantiza que el sistema esté homologado
Una idea muy extendida es que la potencia nominal indicada en la placa de características de la carcasa establece el límite de funcionamiento seguro del conjunto. En la práctica, es el componente con menor potencia nominal el que marca el límite, y ese componente suele ser el elemento, la junta o el accesorio, más que la propia carcasa.
Ten en cuenta los materiales de los elementos. El tubo filtrante poroso de HDPE sinterizado En esta página se indican temperaturas de hasta 80 °C y una resistencia a la presión de hasta 0,5 MPa para la gama suministrada. Una carcasa de acero inoxidable con una clasificación de resistencia mucho mayor no amplía esos límites. Del mismo modo, un asiento de elastómero o una junta tórica pueden suponer una limitación en cuanto a la temperatura o la compatibilidad química, incluso cuando el propio recipiente no lo sea.
Añade una línea de “parámetros del sistema” a tu lista de comprobación: los valores nominales de la placa de características, los elementos, las juntas y los accesorios (manómetros, válvulas, respiraderos), teniendo en cuenta el valor más bajo. Anota junto a ellos la presión del proceso, la temperatura, el medio y los productos químicos de limpieza para que la comparación sea clara.
La suposición contraria es igual de arriesgada: que un paquete completo de certificados haga innecesaria la inspección física. Los certificados describen el material y los ensayos realizados. No pueden indicar si la caja se ha caído, si la brida se ha taladrado siguiendo un patrón incorrecto o si el elemento encaja correctamente. Los documentos y las comprobaciones manuales detectan fallos distintos, y un proceso fiable utiliza ambos.
¿Cuántas unidades deberías inspeccionar?
Inspecciona cada unidad en busca de piezas de gran valor y bajo volumen, como los grandes recipientes de acero inoxidable, en los que un solo defecto resulta costoso y el lote es pequeño. Para lotes más grandes de piezas pequeñas o repetitivas, utiliza un plan de muestreo estadístico en lugar de un porcentaje fijo. La norma ISO 2859-1 especifica planes de muestreo basados en el índice AQL para la inspección por lotes según atributos.. El valor del AQL y el nivel de inspección son decisiones comerciales que tú y el proveedor debéis acordar en el contrato, ya que la norma se basa en esas elecciones a la hora de elaborar los planes, en lugar de seleccionarlas por vosotros.
Clasifica los defectos antes de que comience la inspección, para que no haya discusiones sobre los criterios de decisión en el muelle:
Clase de defecto
Ejemplos
Disposición típica
Crítico
Soldadura agrietada, cierre con fugas, clasificación de presión incorrecta, falta el informe de la prueba de resistencia en una unidad sometida a presión
Rechazar o retener todo el lote hasta que el proveedor responda
Mayor
Norma de conexión incorrecta, el elemento no encaja, material de la junta incorrecto, el certificado del material carece de trazabilidad
Retener, poner en cuarentena y solicitar medidas correctivas al proveedor
Menor de edad
Arañazos superficiales alejados de las superficies de sellado, desalineación de las etiquetas, ligeras marcas superficiales
Aceptar tal y como está, o negociar una concesión
Los componentes internos porosos y los componentes OEM deben contar con sus propios criterios de aceptación
Algunos programas de vivienda también incluyen componentes porosos como partidas presupuestarias independientes, tales como conductos de ventilación, discos limitadores de caudal o placas de distribución. Estos requieren una lógica de inspección diferente a la de un recipiente, ya que los riesgos clave son el índice de porosidad, la uniformidad de la porosidad, las dimensiones y el funcionamiento, más que la calidad de las soldaduras.
A disco filtrante de bronce sinterizado poroso, por ejemplo, está homologado para su uso en aplicaciones de aire, aceite y control de caudal, con un rango de filtración indicado de 8 a 150 μm y diámetros de 5 a 250 mm, por lo que los controles de entrada de dichas piezas se centran en el diámetro, el grosor y el valor nominal en micras, comparándolos con los datos de la orden de compra. A placa de plástico porosa sinterizada es una lámina plana que se corta a medida para su uso en filtración, aireación y distribución de fluidos, por lo que la planitud, las dimensiones del corte y el estado de los bordes son importantes. Los componentes funcionales requieren pruebas de funcionamiento: un Filtro de succión con recipiente autosellante de polietileno sinterizado para uso médico Está diseñado para dejar pasar el aire cuando está seco y cerrar el paso del aire al entrar en contacto con el líquido, por lo que una inspección visual por sí sola no basta para confirmar su correcto funcionamiento. Acuerda con el proveedor el método de ensayo, el tamaño de la muestra y los registros antes del primer envío.
Qué hacer cuando una vivienda o una parcela no supera la inspección
Detener y poner en cuarentena. Etiqueta la unidad, no la instales y no la repares ni la modifiques sin la autorización por escrito del proveedor.
Documento. Anota los números de serie, las fotos con una referencia de escala, los valores medidos comparados con el plano y la cláusula del pedido que no se ha cumplido.
Avisa rápidamente al proveedor y al transportista. Las reclamaciones dependen de que se notifiquen a tiempo, así que comprueba las condiciones del contrato.
Solicitar medidas correctoras. Pregunta cuál es la causa y cómo se va a modificar el proceso, no te limites a pedir un recambio.
Actualizar la próxima orden de compra para subsanar la deficiencia en las especificaciones que permitió que se colara el defecto.
¿Qué deben especificar los compradores antes de realizar el próximo pedido?
La eficacia de la inspección de entrada depende en gran medida de la solidez de los documentos de compra en los que se basa. Antes de realizar el próximo pedido o solicitar un presupuesto, incluye:
Dibujo con tolerancias y la norma relativa a la brida o la rosca de cada conexión.
Tipo de material y de certificado, por ejemplo, la norma EN 10204 para piezas sometidas a presión, además de la trazabilidad del número de hornada que esperas.
Presión, temperatura, fluido y productos químicos de limpieza, para que el proveedor pueda elegir los sellos y los materiales adecuados.
Acabado y tratamiento de superficies requisitos, con el documento que esperas recibir.
Se requieren registros de pruebas con cada envío, así como el código o la directiva correspondiente a su mercado.
Compatibilidad de elementos. Indica el modelo del elemento, el tipo de interfaz y la longitud que debe admitir la carcasa, y pide al proveedor que confirme que encaja.
Requisitos de embalaje para la protección de las bridas, el refuerzo interno y el control de la humedad.
Derechos de inspección, como la inspección previa al envío o los informes fotográficos y de medición, así como el plan de muestreo y el AQL que utilizará a la llegada.
Una vez completada la especificación, la inspección de entrada pasa a ser un proceso de confirmación en lugar de un proceso de detección.
Preguntas frecuentes
¿Cuál es la comprobación más importante que hay que realizar al recibir una carcasa de filtro importada?
Compara la unidad y su documentación con la orden de compra y el plano aprobado. La mayoría de los fallos más costosos se deben a discrepancias en las especificaciones, como la norma de conexión, el material de la junta o el asiento del elemento, y no a daños visibles.
¿Tengo que someter a una prueba hidrostática una carcasa de filtro importada nada más recibirla?
Normalmente no. En su lugar, revisa el registro de pruebas de verificación del proveedor correspondiente a tu número de serie. Si deseas realizar tu propia prueba de estanqueidad, acuerda primero con el proveedor y tu ingeniero la presión, el medio y los criterios de aceptación, y no superes los valores nominales indicados en la placa de características.
¿Cuál es la diferencia entre un certificado EN 10204 3.1 y uno 2.2?
Un certificado 3.1 recoge los resultados de los ensayos del lote suministrado y es validado por el representante de inspección independiente del fabricante. Un informe 2.2 recoge los resultados de la producción general, no necesariamente del lote entregado, por lo que ofrece menos garantías en cuanto a la trazabilidad.
¿Es obligatorio que una carcasa de filtro importada lleve siempre el marcado CE?
No. En la UE, la Directiva sobre equipos a presión se aplica a partir de una presión máxima admisible superior a 0,5 bar, pero solo los equipos que superan los umbrales de las categorías llevan el marcado CE de la PED. Las unidades más pequeñas deben cumplir con las buenas prácticas de ingeniería. Consulta la normativa local de tu mercado.
¿Cuántas carcasas de filtro debo inspeccionar de un envío?
Inspecciona cada unidad cuando el lote sea pequeño o cada vivienda tenga un valor elevado. Para lotes más grandes de unidades repetibles, utiliza un plan de muestreo como el de la norma ISO 2859-1, con el AQL y el nivel de inspección acordados en el contrato.
¿Cómo puedo comprobar si un elemento filtrante encaja en una carcasa importada?
Inserte un elemento de muestra antes de aceptar el lote. Compruebe que encaja completamente, que la junta se comprime según lo previsto, que el cierre se cierra sin necesidad de aplicar fuerza y que la longitud se ajusta a la profundidad interna. Compruebe que el tipo de interfaz se ajusta a las especificaciones del elemento.
¿Qué debo hacer si detecto algún daño después de que el transportista se haya marchado?
Fotografía los daños, pon la unidad en cuarentena y notifica inmediatamente por escrito al proveedor y al transportista. Los derechos de reclamación dependen de tu contrato, de los Incoterms y del seguro, así que comprueba los plazos en lugar de dar por hecho cuáles son.