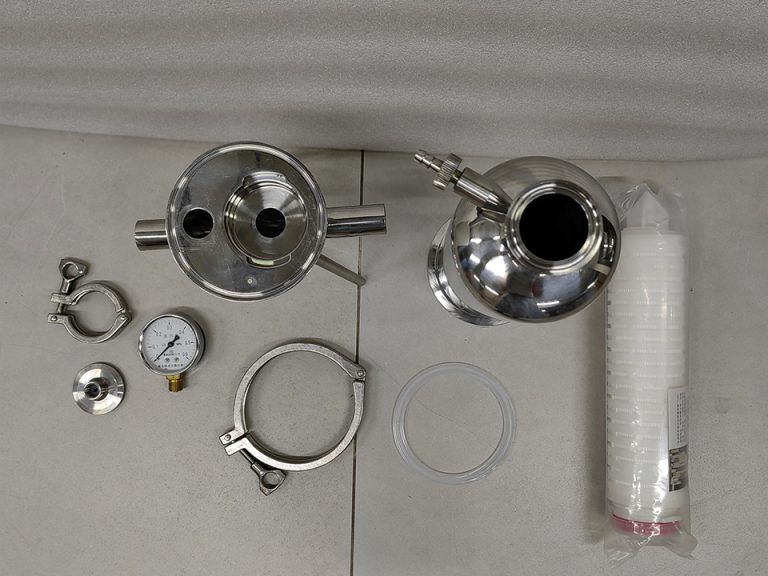
Guangzhou Lvyuan Water Purification Equipment Co., Ltd. es un fabricante de filtros industriales fundado en 2009 que diseña y fabrica carcasas de filtros de acero inoxidable, depósitos de agua estéril de acero inoxidable, elementos filtrantes, bolsas filtrantes, materiales ultrapolímeros y productos de filtros sinterizados. Los compradores eligen Lvyuan por el soporte OEM/ODM, el control de calidad ISO9001 y las certificaciones multinacionales.
Factores de seguridad de las carcasas de filtro para aplicaciones de 10-15 bar
Que en un presupuesto se indique que la carcasa de un filtro tiene una presión nominal de “10 bar” o “16 bar” no aporta al comprador mucha información sobre el margen real del que dispone el recipiente. A presiones de entre 10 y 15 bar, la carcasa del filtro no suele ser la parte más débil. El cierre, la junta, la conexión, el manómetro o un pico de presión imprevisto pueden marcar el límite real. El “factor de seguridad” también tiene diferentes significados según el documento: un margen de diseño del material, la diferencia entre la presión de funcionamiento y la de diseño, o el multiplicador utilizado en la prueba de presión de fábrica.
Esta guía distingue entre esos significados y muestra en qué puntos se pierde margen en una carcasa de filtro de acero inoxidable. Explica cómo se calculan las presiones de prueba, cuándo se aplican las normativas sobre equipos a presión y qué datos deben incluirse en una solicitud de presupuesto, para que los equipos de compras e ingeniería puedan comparar carcasas en condiciones equivalentes.
¿Qué significa el “factor de seguridad” en el caso de una carcasa de filtro?
No existe un único factor de seguridad para una carcasa de filtro. Los compradores se encuentran con al menos cuatro márgenes diferentes, y un folleto que solo mencione uno de ellos puede ocultar los demás.
Término
Qué describe
¿Quién lo establece?
Qué preguntar al proveedor
Presión de funcionamiento
Presión normal de funcionamiento en la tubería
Diseñador de procesos o sistemas
Valores normales y máximos, incluida la presión de corte de la bomba
Presión de diseño (PS o MAWP)
Presión para la que se ha calculado y certificado la carcasa, a una temperatura determinada
Fabricante de viviendas, según un código de diseño
¿Qué código, qué temperatura, qué margen de corrosión?
Presión de ajuste del dispositivo de alivio
Presión a la que se activa la protección
Diseñador de sistemas
Si la presión de diseño de la carcasa es superior a este valor
Presión de prueba
Se aplica presión a cada carcasa terminada para comprobar su resistencia y estanqueidad
Código de diseño o especificaciones del comprador
Factor de ensayo, tiempo de exposición, medio de ensayo, formato del informe
Presión de rotura
Presión a la que una muestra falla
Ensayos de tipo, normalmente destructivos
Tanto si los datos de picos proceden de una prueba real como de una estimación
El margen de diseño del material —es decir, la diferencia entre la tensión admisible establecida por la normativa y la resistencia a la tracción o al límite elástico del metal— viene determinado por la presión de diseño y varía según la normativa. Según una Guía sobre ensayos hidráulicos de la Sección VIII, División 1, de la ASME, de EPCLand, los recipientes ASME fabricados a partir de 1999 utilizan un margen de diseño de 3,5 en cuanto a la resistencia a la tracción, frente al 4,0 anterior. Por lo tanto, un “factor de seguridad de 4:1” que figure en una ficha técnica no puede compararse directamente entre distintos códigos de diseño. Pregunta a qué código corresponde esa cifra.
Por qué una presión nominal más alta no equivale a un mayor margen
Una idea muy extendida es que una carcasa de 16 bar es automáticamente más segura que una de 10 bar en el mismo servicio. Esto solo es cierto si la presión nominal viene determinada por el mismo componente en ambos diseños y si la diferencia entre la presión máxima creíble y la presión de diseño es la que tú crees que es.
Consideremos un sistema ilustrativo, no un proyecto real. La presión de funcionamiento normal es de 7 bar. La presión de corte de la bomba es de 12 bar, y la válvula de alivio se abre a 13 bar. Una carcasa con una presión de diseño de 10 bar no tiene ningún margen en este sistema, aunque 7 bar parezca una presión holgada. Una carcasa diseñada para 15 o 16 bar sí tiene un margen real. La cifra determinante es la presión máxima creíble, no la normal.
Lo contrario también es cierto. Especificar 16 bar para una línea alimentada por gravedad o de baja presión aumenta el espesor de la carcasa, el peso de las bridas y el coste sin mejorar la seguridad de ninguna forma que el proceso pueda aprovechar. Hay que ajustar la presión de diseño a la presión máxima que el sistema pueda generar y, a continuación, confirmar que todos los componentes estén homologados para esa presión. Interpretar la presión nominal de la carcasa de un filtro sin tener en cuenta ese contexto puede llevar a una compra errónea en cualquier sentido.
A título informativo, cuando en las páginas de productos enlazadas por Lvyuan se indica una presión nominal, esta es de 10 bar o menos. El caja sanitaria para cartuchos múltiples tiene una presión nominal máxima de 145 psi (10 bar) y una temperatura de 150 °C, mientras que el carro de filtración móvil que se describe a continuación tiene una presión nominal de 6 bar. Ninguna de las páginas de productos enlazadas indica una presión nominal de 15 bar. Para un funcionamiento por encima de los valores nominales indicados, solicite una confirmación del diseño específica para el proyecto, en lugar de dar por sentado que el modelo estándar puede adaptarse.
Dónde reside el margen real: comprobaciones componente por componente
Una carcasa es una envolvente a presión compuesta por varias piezas. Su presión de trabajo segura viene determinada por la pieza más débil de todas ellas a la temperatura de diseño.
Carcasa, cabezales y soldaduras
El espesor de la pared, la forma de la cabeza y la calidad de la soldadura determinan la capacidad del cuerpo. Las superficies pulidas o electropulidas facilitan la limpieza, pero no aportan nada a la resistencia a la presión. Un cuerpo sanitario pulido de pared delgada puede ser muy adecuado para un uso higiénico y, aun así, requiere un cálculo de presión, no una suposición basada en su aspecto. Solicite el cálculo de diseño o un informe de diseño basado en la normativa, además de los registros de inspección de las soldaduras.
Cierres: dónde se concentra la carga de presión
La carga de cierre aumenta con el cuadrado del diámetro de sellado. A 15 bar (1,5 MPa), un diámetro de sellado de 300 mm soporta aproximadamente 106 kN de fuerza de separación. A 10 bar, un diámetro de 100 mm soporta unos 7,9 kN. Por lo tanto, las carcasas más grandes sometidas a presiones más elevadas requieren un diseño de cierre específico, y no solo una pared más gruesa.
Los tipos de cierre se comportan de forma diferente:
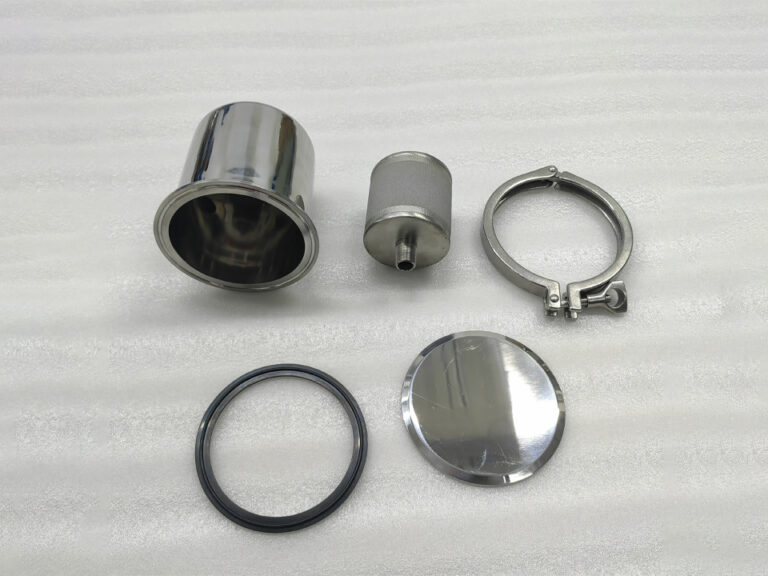
Cierres de banda de sujeción que se adapten a diseños sanitarios, como el carcasa de filtro de cartucho sanitario de acero inoxidable con conexiones de abrazadera y un cierre de apertura rápida. Comprueba la capacidad nominal de la abrazadera, las superficies de sellado y el material de la junta en función de la presión y la temperatura en cuestión.
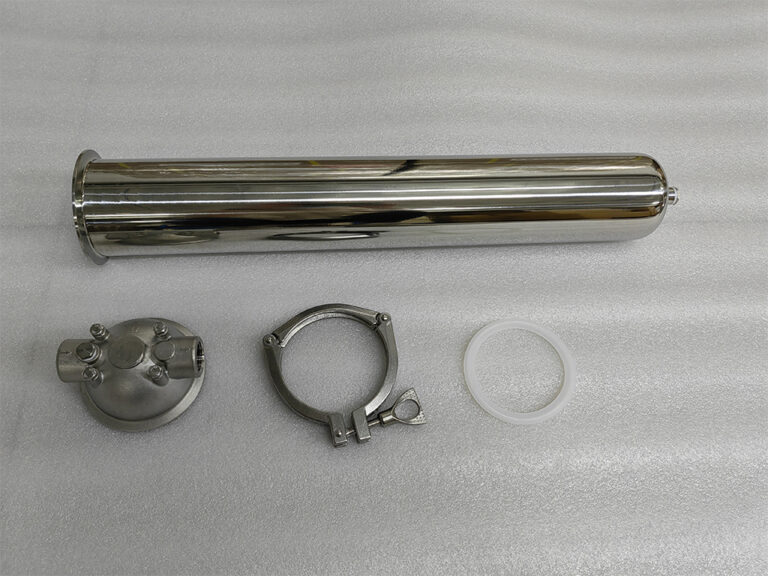
Abrazaderas de liberación rápida con orificios roscados son habituales en aparatos compactos como el carcasa de filtro de un solo cartucho con conexiones roscadas. Las conexiones roscadas en un cuerpo de acero inoxidable deben tener unos valores de presión nominales confirmados y un método de sellado adecuado para el fluido.
Tapas de brida atornilladas como el que aparece en el carcasa de filtro de cartucho sinterizado con bridas distribuyen la carga entre varios pernos y son aptas para aplicaciones con gas, vapor y líquidos, pero el par de apriete de los pernos y la elección de la junta son los factores que determinan la estanqueidad.
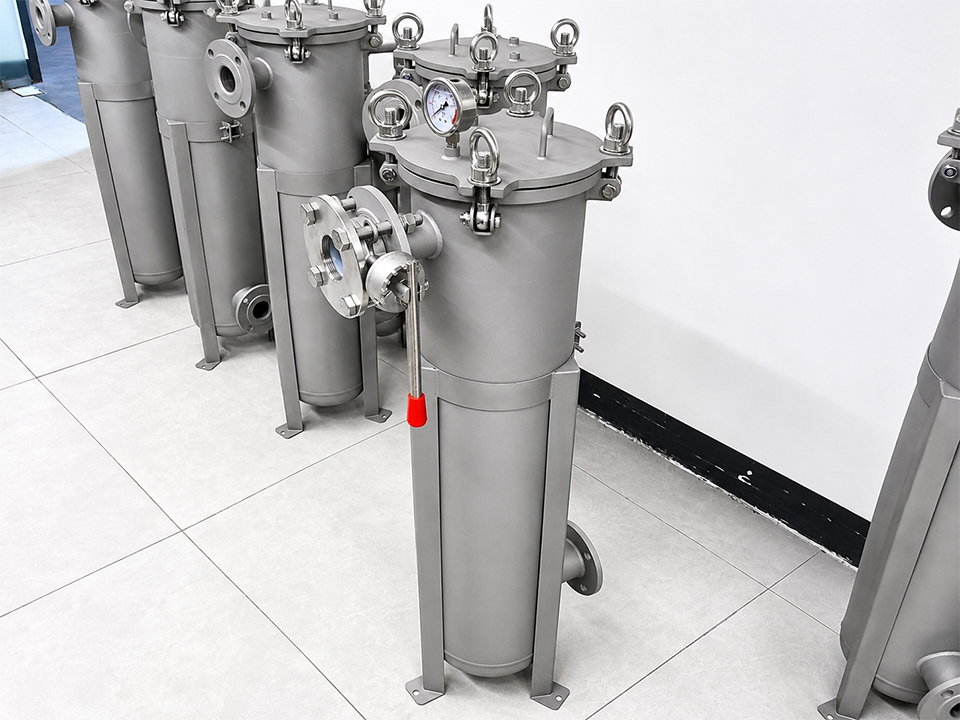
Cubiertas para pernos de ojo oscilantes permiten un acceso rápido, como en el carcasa de filtro de bolsa de acero inoxidable con entrada lateral. Comprueba el material del perno y compáralo con el diámetro de la tapa, y verifica el estado de la junta de la tapa para garantizar que se pueda abrir repetidamente.
Conexiones y clase de brida
Las bridas suelen ser un componente limitante. Según Explicación de Forgepoint Engineering sobre las clases de bridas según la norma ASME B16.5, un número de clase como el 150 es una designación, no un valor nominal de presión. La presión admisible depende del grupo de materiales, la temperatura y la normativa aplicable. Los grados “L” de bajo contenido en carbono también presentan valores nominales inferiores a los de los grados estándar 304 o 316. En un Tabla de presión y temperatura de la norma ASME B16.5 reproducida por Unified Alloys, La Clase 150 a temperatura ambiente es de 275 psi (unos 19 bar) para los tipos 304 y 316, pero de 230 psi (unos 15,9 bar) para los tipos 304L y 316L. Esto está apenas por encima de una presión de diseño de 15 bar antes de la reducción por temperatura, y muchas carcasas sanitarias se fabrican en 316L. A 10-15 bar, una brida de Clase 150 o PN16 puede dejar poco margen una vez que la temperatura aumenta. Compruebe las cifras con la norma vigente y solicite los valores de presión y temperatura del material real de la brida a su temperatura de diseño.
Las uniones Tri-Clamp sanitarias requieren el mismo nivel de escrutinio. La presión nominal depende del tamaño del casquillo, del tipo de abrazadera y de la junta, y suele disminuir a medida que aumenta el diámetro. Pregunta por la presión nominal de toda la unión, no solo del cuerpo de la carcasa.
Indicadores, respiraderos y desagües
Estos pequeños orificios forman parte del circuito a presión. El rango del manómetro también es importante. Según Resumen de Tameson sobre la selección de manómetros según la norma EN 837-2, la presión máxima de trabajo no debe superar los 75% del fondo de escala en el caso de una presión constante, ni los 65% en el caso de una presión cíclica. Un manómetro de 0-10 bar montado en una carcasa de 10 bar incumpliría esta recomendación. Un manómetro de 0-16 bar es la combinación más adecuada para un servicio de 10 bar.
Elementos internos
Los valores nominales de la carcasa no se refieren al elemento filtrante. Los cartuchos, las bolsas y las cestas tienen cada uno un límite de presión diferencial distinto, y un elemento obstruido aumenta la caída de presión, mientras que la presión aguas arriba se mantiene constante. Los valores nominales de la carcasa y del elemento son independientes, por lo que hay que comprobar ambos.
¿Cómo se calculan las presiones de prueba?
La presión de ensayo es un múltiplo de la presión de diseño, establecido por la normativa de diseño. Se suelen utilizar dos puntos de referencia.
PED (Directiva 2014/68/UE): El anexo I especifica una presión de ensayo hidrostático igual al mayor de dos valores. El primero es 1,25 veces la carga máxima en servicio, teniendo en cuenta la presión y la temperatura máximas admisibles. El segundo es la presión máxima admisible multiplicada por 1,43, tal y como se establece en el Texto de la Directiva sobre equipos a presión en EUR-Lex.
ASME, Sección VIII, División 1: La prueba hidráulica estándar según la norma UG-99 debe ser, como mínimo, 1,3 veces la MAWP, corregida en función de la relación de tensión más baja entre la temperatura de ensayo y la de diseño, de acuerdo con la guía de EPCLand citada anteriormente. Dado que la guía es una fuente secundaria, se recomienda contrastar la cláusula con la edición vigente del código.
La tabla siguiente muestra los valores mínimos aritméticos para presiones de diseño típicas. Se trata de valores mínimos calculados, no de datos del proveedor, y la cifra de la PED puede ser superior a temperaturas de diseño elevadas.
Presión de diseño
Superficie del PED (1,43 × PS)
Límite mínimo según ASME (1,3 × MAWP, antes del coeficiente de esfuerzo)
10 bar
14,3 bar
13,0 bar
12 bar
17,2 bar
15,6 bar
15 bar
21,5 bar
19,5 bar
16 bar
22,9 bar
20,8 bar
De ello se derivan dos consecuencias prácticas. En primer lugar, la presión de ensayo de una carcasa de 15 bar supera el valor nominal de muchos componentes habituales de la línea, por lo que la carcasa debe someterse a ensayo de forma aislada, con el elemento retirado y las aberturas tapadas. En segundo lugar, en la documentación de algunos proveedores se indican factores de ensayo que no se ajustan a los valores de la normativa; por lo tanto, conviene preguntar de qué normativa procede dicho factor. Una prueba hidrostática debe realizarse con agua, drenarse y secarse posteriormente. En el caso del acero inoxidable, la guía de EPCLand también recomienda comprobar los niveles de cloruro en el agua de ensayo y secar el recipiente sin demora.
¿Es necesario que una carcasa pequeña para líquidos cuente con el marcado CE PED?
A menudo no, pero la respuesta depende del líquido, el volumen y la temperatura. Artículo 4 de la Directiva 2014/68/UE establece los umbrales, y los equipos que se sitúen por debajo de ellos se consideran “buenas prácticas de ingeniería” y no deben llevar el marcado CE de la Directiva sobre equipos a presión (PED).
En el caso de los recipientes que contengan líquidos con baja presión de vapor del Grupo 2 (en términos generales, fluidos no clasificados como peligrosos), los requisitos completos de la Directiva sobre equipos a presión (PED) solo se aplican cuando la presión nominal (PS) supera los 10 bar y el producto de la presión nominal y el volumen supera los 10 000 bar·L. Una carcasa de agua de 15 bar necesitaría un volumen superior a unos 667 L para alcanzar ese umbral. Las carcasas de cartuchos y bolsas son mucho más pequeñas.
En otros casos, los límites son mucho más bajos:
Gases y vapores del Grupo 2: PS × V superior a 50 bar·L, lo que a 15 bar equivale a unos 3,3 L.
Líquidos del grupo 1 (peligrosos): PS × V superior a 200 bar·L.
Los líquidos cuya presión de vapor a la temperatura máxima supere en 0,5 bar la presión atmosférica se tratan como gases, lo que puede incluir el agua caliente a temperaturas superiores a unos 110 °C.
Así pues, una carcasa destinada a vapor, gas comprimido o líquido de proceso caliente puede requerir una evaluación de conformidad completa, mientras que una carcasa para agua fría del mismo tamaño quizá no la requiera. Las “buenas prácticas de ingeniería” no son una laguna jurídica. Significa que la carcasa sigue necesitando una base de diseño documentada, una prueba de presión e instrucciones de uso. Considera como algo normal que falte el marcado CE en una carcasa pequeña para líquidos, y como un problema que falten los cálculos de diseño y el informe de pruebas.
Efectos de las sobretensiones, las pulsaciones y la temperatura
Hay tres factores que merman el margen sin que ello se refleje en las cifras en régimen de equilibrio.
Pico de presión. El cierre rápido de una válvula o la desconexión de una bomba generan una onda de presión. La relación de Joukowsky estima el golpe de ariete como la densidad del fluido × la velocidad de la onda × el cambio de velocidad. En tuberías de acero llenas de agua, son habituales velocidades de onda del orden de 1.000 m/s, por lo que un cambio repentino de velocidad de 1 m/s puede suponer un aumento de presión del orden de 10 bar. Se trata de una estimación ilustrativa; los golpes de ariete reales dependen del tiempo de cierre, la rigidez de la tubería y la longitud de la línea. Cuando haya válvulas de cierre rápido o arranques de bombas, especifíquese el golpe de ariete o las medidas de control del mismo.
Sistemas accionados por bomba. Los diseños de tipo «skid» y «cart» combinan carcasas con bombas, válvulas e instrumentos, por lo que el componente con menor capacidad nominal determina el límite del sistema. El carro móvil de filtración de acero inoxidable La especificación indica un máximo de 87 psi (6 bar) y 80 °C, por lo que la capacidad nominal de un carro puede ser inferior a la de cada una de las carcasas que lleva instaladas. Solicita la capacidad nominal a nivel de sistema.
Residuos y incrustaciones. Los filtros de entrada protegen la carcasa, la bomba y las juntas contra las partículas. A colador de acero inoxidable con una presión nominal de 150 psi (10 bar), o un filtro de cesta industrial con tapa de acceso rápido Con una presión nominal de hasta 10 bar, se encarga de la prefiltración gruesa, pero añade otro componente sujeto a la presión que requiere su propia clasificación a la temperatura de diseño.
Temperatura y ciclos. La tensión admisible y los valores nominales de las bridas disminuyen a medida que aumenta la temperatura, y las juntas de elastómero se ablandan o se hinchan. Las tuberías sanitarias con ciclos de limpieza en caliente o de esterilización añaden ciclos térmicos y, junto con las pulsaciones, cargas de fatiga. Indique el rango de temperatura completo y el patrón de ciclos previsto en la solicitud de presupuesto.
Compensaciones: ¿Qué supone el coste adicional del margen?
Una mayor presión de diseño aumenta el coste debido al uso de materiales más gruesos, bridas más pesadas, herrajes de cierre de mayor tamaño, una presión de ensayo más elevada y, según la normativa, más inspecciones. Además, añade peso a la carcasa y a sus soportes. Es preferible prever un margen de seguridad frente a riesgos específicos, como el cierre de la bomba, los picos de presión o la reducción de potencia en servicio a alta temperatura, en lugar de añadir una clase de presión general.
Opción
Ventaja
Limitación
El más adecuado
Presión de diseño ajustada a la presión máxima creíble más un margen definido
Coste mínimo para un margen justificado
Requiere datos precisos del sistema
Sistemas bien caracterizados con protección contra el relieve
Siguiente clase de presión estándar (por ejemplo, 16 bar)
Fácil de especificar; clases de bridas estándar
Más pesado y más caro; puede que no solucione el problema del componente más débil
Perfiles de presión variables o poco conocidos
Diseño a medida más allá de la gama estándar
Ideal para tareas poco habituales
Plazo de entrega más largo; requiere verificación del diseño y pruebas
Presión superior a los valores nominales del producto
¿Qué documentos debe solicitar un comprador?
Para carcasas de 10-15 bar, solicita estos artículos antes de realizar el pedido:
Código de diseño y resumen de los cálculos de diseño, incluidas la presión y la temperatura de diseño.
Certificados de ensayo de materiales para piezas sometidas a presión y registros de soldadura.
Informe de ensayo hidrostático con la presión de ensayo, el tiempo de mantenimiento, el medio y los datos del manómetro calibrado.
Parámetros de presión y temperatura para bridas, abrazaderas, orificios y juntas.
Material de las juntas y sellos, y su compatibilidad con el fluido y los productos químicos de limpieza.
Pruebas de resistencia a la rotura o pruebas de tipo, si el proveedor declara un valor de resistencia a la rotura.
¿Qué deben especificar los compradores antes de solicitar un presupuesto?
Una solicitud de presupuesto precisa permite al proveedor evaluar el alcance del diseño y ofrecer un presupuesto realista para el plan de pruebas. Incluye:
Fluido y grupo: Nombre, concentración y si es peligroso, si se trata de un gas, un vapor o un líquido cercano a su punto de ebullición.
Presiones: Funcionamiento normal, funcionamiento máximo, parada de la bomba, presión de ajuste de la válvula de alivio y cualquier oscilación conocida.
Temperatura: Mínimo y máximo, además de los ciclos CIP o SIP.
Código de diseño y mercado: La normativa que se requiera (como ASME, diseño conforme a la PED u otra normativa nacional) y el país de destino.
Requisitos de la prueba: El factor de prueba, el tiempo de espera, si desea estar presente durante la prueba y el formato del informe.
Conexiones: Norma y clase de brida, tamaño de Tri-Clamp o tipo de rosca.
Formato de cartucho o bolsa: Tipo de elemento, longitud, grado de filtración en micras y límite de presión diferencial.
Vida útil: La frecuencia con la que se abre la carcasa y si la presión es constante o pulsante.
Documentación: Certificados de materiales, registros de soldaduras, informe sobre el acabado superficial.
Si en un presupuesto solo figura “10 bar” o “16 bar”, pregunta qué componente es el determinante y a qué temperatura se aplica esa cifra.
Preguntas frecuentes
¿Qué factor de seguridad debe tener una carcasa de filtro a una presión de entre 10 y 15 bar?
No existe una cifra única que se aplique en todos los casos. Las normas prevén un margen de diseño del material y, además, incluyen una prueba hidrostática, normalmente de entre 1,3 y 1,43 veces la presión de diseño. Los compradores deben fijar la presión de diseño por encima de la presión máxima creíble del sistema, incluyendo el punto de corte de la bomba y el ajuste del dispositivo de alivio, y exigir una prueba conforme a la normativa.
¿Necesito una carcasa de 16 bar para una presión de funcionamiento de 10 bar?
No necesariamente. Si la presión de corte de la bomba, el ajuste de alivio o las oscilaciones de presión pueden superar los 10 bar, se justifica un diseño para 16 bar. Si la presión máxima previsible es de 10 bar o inferior, puede bastar con una carcasa con una capacidad nominal adecuada de 10 bar. Comprueba los componentes más débiles, no solo la carcasa.
¿Qué presión de ensayo hidrostático se aplica a una carcasa de 15 bar?
Según la norma PED, la presión de ensayo es, como mínimo, 1,43 veces la presión de servicio (PS), es decir, 21,5 bar a 15 bar. Según la norma ASME VIII-1, el ensayo estándar es, como mínimo, 1,3 veces la presión de trabajo máxima admisible (MAWP), es decir, 19,5 bar antes de la corrección por relación de esfuerzo. Confirma siempre la normativa aplicable.
¿Es necesario que una carcasa de filtro de acero inoxidable de 10 bar cuente con el marcado CE de la Directiva sobre equipos a presión (PED)?
A menudo no es adecuado para depósitos pequeños de líquidos, ya que los recipientes de líquidos del Grupo 2 solo entran en las categorías de la Directiva sobre equipos a presión (PED) por encima de 10 bar y 10 000 bar·L. El gas, el vapor, los fluidos peligrosos y los líquidos calientes tienen umbrales mucho más bajos. Confirma el grupo de fluidos y el volumen con el proveedor.
¿Es necesario disponer de datos de ensayo de presión de rotura para una carcasa de filtro?
No es para la producción en serie. Una prueba de rotura es destructiva y suele realizarse en prototipos. En su lugar, todas las carcasas de producción deben superar una prueba hidrostática no destructiva. Pregunta si cualquier valor de rotura indicado procede de un informe de prueba real o de un cálculo.
¿La temperatura reduce la presión nominal de una carcasa de filtro?
Sí. La tensión admisible en el metal, los valores nominales de presión y temperatura de las bridas y la capacidad de estanqueidad disminuyen a medida que aumenta la temperatura. Una cifra como “10 bar” solo tiene sentido si se indica la temperatura, por lo que siempre hay que especificar la temperatura de diseño en la solicitud de presupuesto.