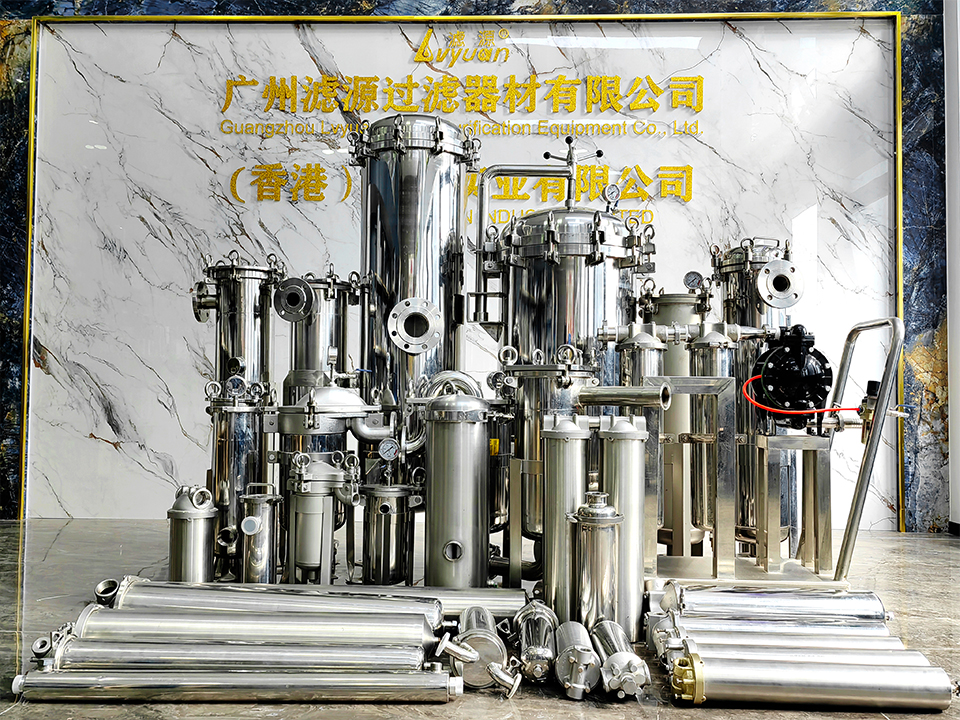
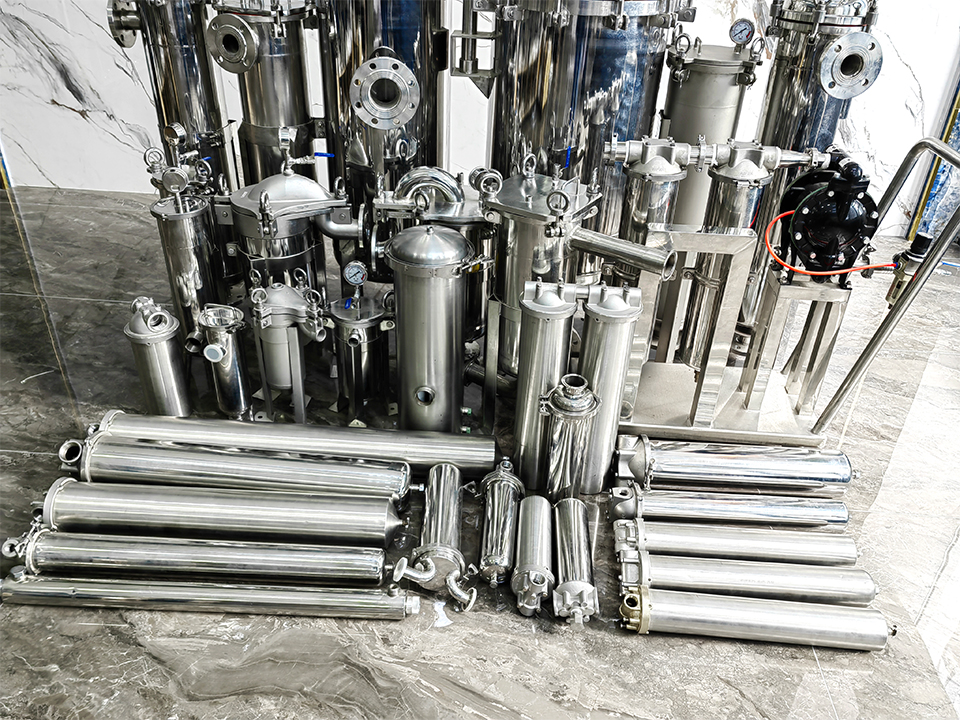
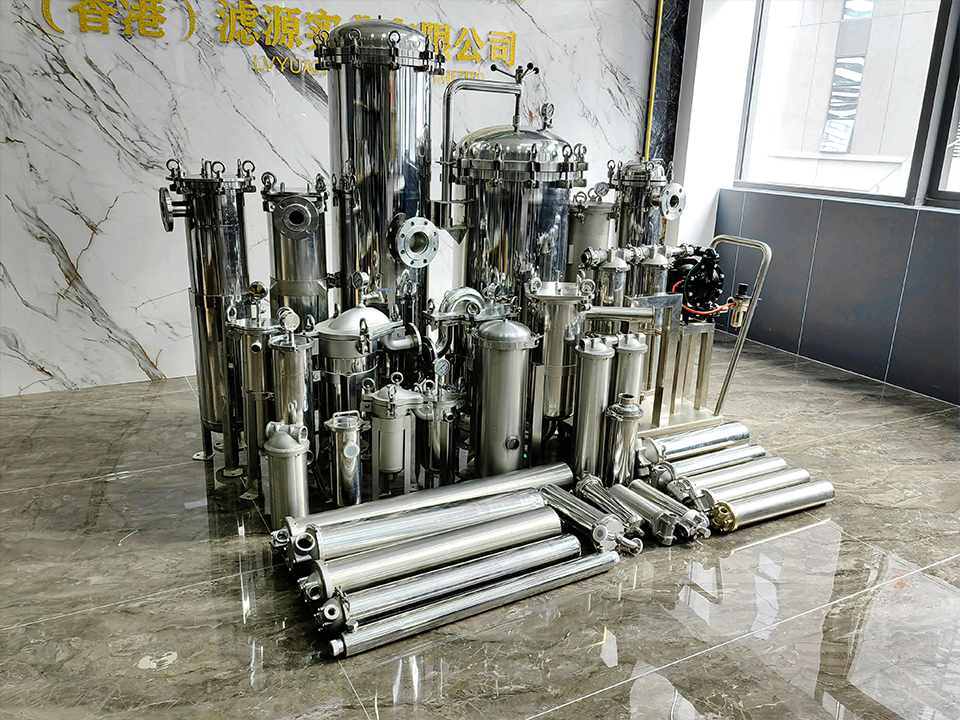
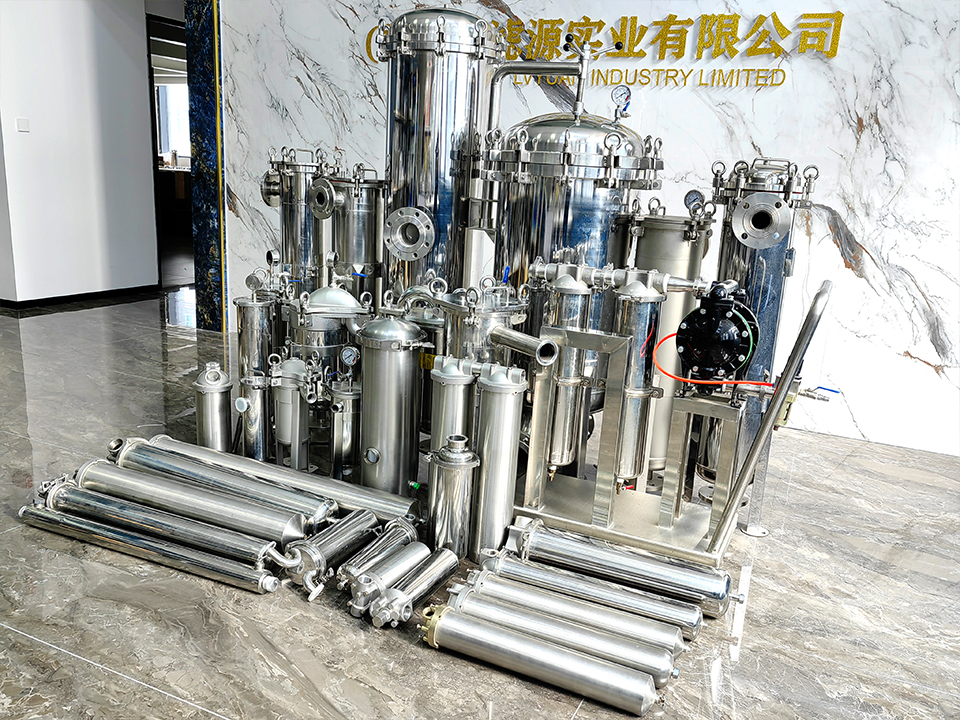
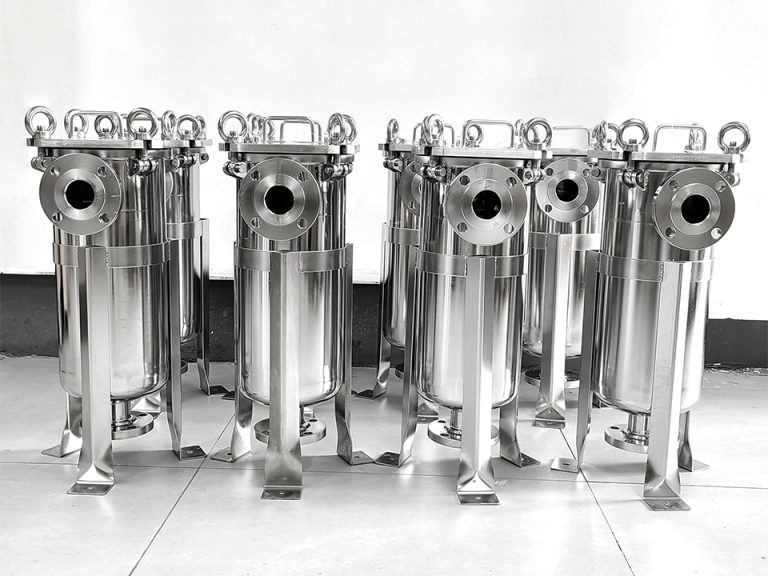
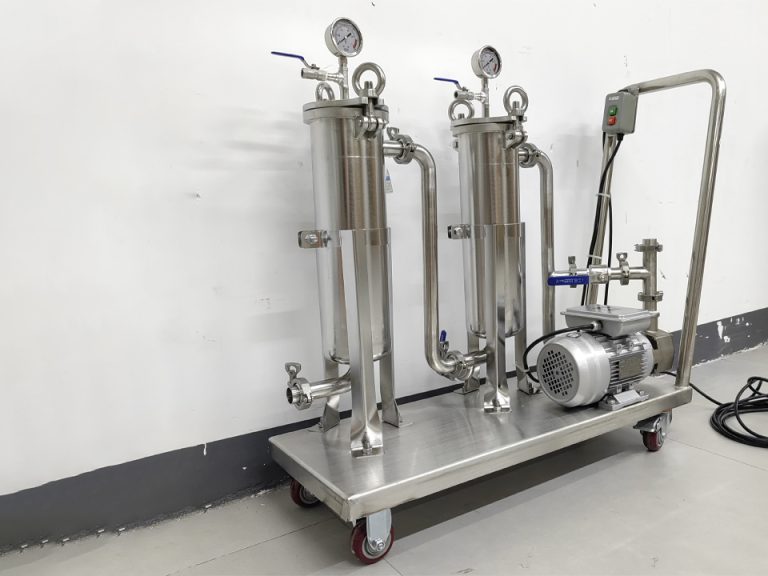
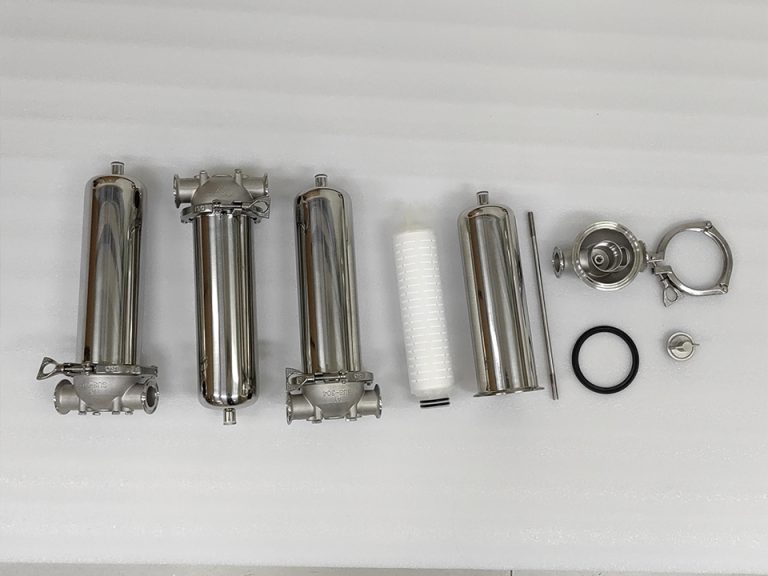
Guangzhou Lvyuan Water Purification Equipment Co., Ltd. es un fabricante de filtros industriales fundado en 2009 que diseña y fabrica carcasas de filtros de acero inoxidable, depósitos de agua estéril de acero inoxidable, elementos filtrantes, bolsas filtrantes, materiales ultrapolímeros y productos de filtros sinterizados. Los compradores eligen Lvyuan por el soporte OEM/ODM, el control de calidad ISO9001 y las certificaciones multinacionales.
¿Se pueden reparar mediante soldadura las carcasas de filtro de acero inoxidable agrietadas?
A veces, sí. La carcasa de un filtro de acero inoxidable agrietada a menudo puede repararse mediante soldadura cuando la grieta es localizada, el metal base es de un tipo austenítico soldable, como el 304L o el 316L, y se ha identificado y eliminado la causa raíz. La reparación también debe seguir un procedimiento de soldadura homologado y someterse a inspección y ensayo posteriores. La reparación no es una buena opción cuando la grieta se debe a la corrosión bajo tensión por cloruros, cuando la fatiga ha provocado múltiples grietas o cuando la soldadura que retiene la presión no puede inspeccionarse ni someterse a ensayos adecuadamente. Tampoco es una buena opción cuando el coste de la reparación se aproxima al precio de una unidad nueva. Para los equipos de mantenimiento y de compras, la verdadera cuestión no es si un soldador puede cerrar la grieta, sino si la carcasa seguirá siendo segura, estanca, higiénica cuando sea necesario y seguirá sellando sus cartuchos tras la reparación.
¿Cuándo es recomendable una reparación mediante soldadura y cuándo es más seguro sustituir la pieza?
La reparación de soldaduras resulta razonable cuando se cumplen cuatro condiciones:
Se conoce el mecanismo de fallo.
La zona agrietada se puede eliminar por completo y volver a soldar.
Se puede inspeccionar la reparación y someterla a una prueba de presión.
La autoridad responsable del buque acepta la reparación.
Un ejemplo típico es una pequeña grieta en el talón o en el filete de una soldadura, provocada por un suceso puntual, como apretar en exceso un cierre o un único golpe de ariete.
Por lo general, la sustitución resulta más segura cuando la grieta indica que toda la carcasa está deteriorada, en lugar de solo una zona concreta. Algunos ejemplos son las grietas por corrosión bajo tensión, una red de grietas finas o las grietas que reaparecen tras una reparación previa. Otro indicio es una carcasa delgada con pérdida de espesor debido a la corrosión por picaduras o por hendiduras, en la que queda poco metal sano al que soldar.
Ambos resultados dependen de la causa, por lo que la siguiente sección debe tenerse en cuenta antes de tomar cualquier decisión sobre la soldadura.
¿Por qué se agrietan las carcasas de los filtros de acero inoxidable?
Las grietas tienen distintos orígenes y no responden de la misma manera a las reparaciones. Lo primero es identificar la causa.
Fatiga provocada por los ciclos de presión y los golpes de ariete
Las puestas en marcha de las bombas, los golpes de válvula, las bombas dosificadoras pulsantes y los ciclos de encendido y apagado someten a la carcasa a cargas repetidas. Las grietas por fatiga suelen aparecer en los puntos de concentración de tensiones: soldaduras entre la tobera y la carcasa, fijaciones de soporte, pies de soldadura y la transición en las bridas o tapas. Una reparación mediante soldadura que deje un perfil más afilado que la soldadura original puede fallar de nuevo por la misma razón.
A esto se suma la obstrucción del filtro. A medida que los cartuchos se van llenando de partículas sólidas, la presión diferencial aumenta. Si el sistema no cuenta con un sistema de alivio o de derivación, la presión aguas arriba puede elevarse hasta alcanzar la altura de corte de la bomba. Las especificaciones de los cartuchos son importantes en este caso como elemento de diagnóstico. La página del fabricante sobre su cartucho filtrante plisado industrial para filtración de procesos indica un rango de presión de hasta 4–5,5 bar para esa serie de cartuchos. Esas cifras se refieren al elemento, no a la carcasa. No obstante, si tus intervalos de sustitución vienen determinados por una presión diferencial cercana al límite del elemento, es probable que la carcasa esté sufriendo los mismos picos.
Craqueo por corrosión bajo tensión inducida por cloruro
Los aceros inoxidables austeníticos, como el 304 y el 316, pueden agrietarse cuando se dan simultáneamente tensión de tracción, cloruros y, normalmente, temperaturas elevadas. Estas grietas suelen ser ramificadas y pueden parecer una fina red en lugar de una línea clara. La tensión residual derivada del conformado y la soldadura aporta gran parte de la carga de tracción. La soldadura de reparación añade más tensión residual al metal que ya está dañado. Por ese motivo, SCC suele recomendar la sustitución o un cambio de material —por ejemplo, una aleación más resistente— en lugar de volver a soldar con el mismo tipo de acero. Un ingeniero de materiales debería confirmar el diagnóstico.
Defectos de fabricación y de soldadura
La falta de fusión, el agrietamiento por calor, las grietas en forma de cráter y el socavado pueden convertirse en grietas de servicio. Si una carcasa falla al principio de su vida útil, un defecto de fabricación es una causa plausible. Se trata tanto de una cuestión de garantía y de calidad del proveedor como de una cuestión de reparación, por lo que hay que documentar el fallo antes de lijar nada.
Sobrecarga mecánica y congelación
El agua que se congela en el interior de una carcasa inmóvil puede deformar o agrietar las paredes delgadas. Los pernos de ojo o las abrazaderas apretados en exceso, la tensión en las tuberías debida a conexiones de entrada y salida desalineadas y las vibraciones de las tuberías sin soporte también provocan grietas en las soldaduras. En estos casos, la reparación suele ser viable, siempre que se corrija la carga.
¿En qué consiste una reparación adecuada de una soldadura?
Una reparación fiable implica más pasos que “lijar y soldar”. Pide a cualquier taller de reparación que te explique los siguientes pasos.
Aislar, documentar y descontaminar. Despresurice, vacíe y limpie la carcasa. Fotografíe la grieta, anote los datos de la placa de características y tome nota de las condiciones de funcionamiento. Los contaminantes, como aceites, disolventes o residuos del proceso, provocan porosidad y grietas en la soldadura.
Comprueba el metal base. Utiliza la identificación positiva del material (PMI) para verificar el tipo de acero. Las carcasas que se comercializan como “inóxidas” pueden ser de tipo 304, 316, 316L o de un tipo con menor contenido en níquel, y la elección del material de aportación depende del tipo concreto.
Traza el recorrido completo de la grieta. El ensayo con líquido penetrante es el método habitual para inspeccionar la superficie del acero inoxidable austenítico, ya que este material es no magnético. Utilice líquidos penetrantes con un contenido controlado de cloruro y azufre, y elimine todos los residuos.
Elimina la grieta por completo. Lije o mecanice la zona hasta que la prueba de penetración no muestre ningún indicio de defecto; a continuación, prepare una ranura a la que el soldador pueda acceder y rellenar. Taladrar orificios de parada en las puntas de las grietas es una medida temporal, no una reparación.
Soldar siguiendo un procedimiento homologado. La soldadura por arco con gas y tungsteno (GTAW/TIG) es habitual para carcasas finas de acero inoxidable. Es práctica habitual utilizar material de aportación con bajo contenido en carbono, como el 308L para el 304 o el 316L para el 316, pero el ingeniero de soldadura debe especificarlo. Un bajo aporte de calor limita la deformación y mantiene el metal fuera del rango de temperaturas en el que se forman carburos de cromo en los límites de grano (sensibilización). En carcasas sanitarias o críticas para el proceso, se debe realizar una purga trasera del interior con gas inerte para que la cara de la raíz no se oxide.
Inspeccionar y comprobar. Repita la prueba de penetración en la soldadura terminada. En el caso de las soldaduras a tope, puede ser necesario realizar una radiografía u otros métodos volumétricos, dependiendo de la normativa aplicable. A continuación, realice una prueba de presión. Si realiza una prueba hidráulica, utilice agua con bajo contenido en cloruro y seque el recipiente después, ya que el agua residual que contenga cloruro favorece la aparición de picaduras y la corrosión por tensión (SCC).
Restaurar la superficie. El tono de calor reduce la resistencia a la corrosión. Elimínelo mediante decapado, electropulido o limpieza mecánica y química combinada, y a continuación pasivice la superficie. Para aplicaciones sanitarias, restaure también el acabado interno y compruebe que no haya grietas en la zona reparada.
Grábalo todo. El procedimiento, la cualificación del soldador, el lote del material de aportación, los resultados de la inspección y la presión de prueba deben figurar en el expediente del equipo.
En este caso, el alivio de tensiones en todo el recipiente no es una solución práctica. El tratamiento térmico del acero inoxidable austenítico conlleva el riesgo de sensibilización, y el recocido de solución de toda la carcasa rara vez es factible sobre el terreno.
¿Quién está autorizado a reparar una carcasa de retención de presión?
Muchas carcasas de filtro son recipientes a presión en el sentido legal del término, pero no todas llevan el sello de conformidad con la normativa. Que la suya lo tenga o no depende de la presión de diseño, el volumen, la norma de construcción y la jurisdicción. Consulte la placa de características y cualquier informe técnico del fabricante.
En el caso de un recipiente con sello de homologación, las reparaciones de las partes que retienen la presión suelen regirse por la normativa de funcionamiento en servicio. En Norteamérica, esto suele referirse al Código de Inspección de la Junta Nacional (NBIC), Parte 3, que abarca las reparaciones y modificaciones, junto con la Sección IX de la ASME para los procedimientos de soldadura y la cualificación de los soldadores. La norma ASME PCC-2 establece los métodos de reparación para equipos a presión y tuberías. En muchas jurisdicciones, esto implica recurrir a una organización de reparación autorizada y a un inspector autorizado. En Europa, pueden aplicarse las normativas nacionales en servicio y la evaluación de conformidad original conforme a la Directiva sobre equipos a presión. Confirme los requisitos locales antes de comenzar los trabajos y aclare las normas con el proveedor de reparaciones, la aseguradora y el inspector autorizado, según corresponda.
En el caso de una carcasa sanitaria o industrial no sujeta a la normativa y de baja presión, es posible que los requisitos legales sean menos estrictos, pero su propia evaluación de riesgos no lo es. Una soldadura no homologada en un recipiente que contenga fluidos calientes o peligrosos sigue siendo un peligro. Especifique el mismo procedimiento, inspección y ensayo homologados.
¿Reparar o sustituir? Una tabla de decisión
La tabla que figura a continuación es una guía de selección cualitativa y no sustituye al criterio técnico. No contiene datos medidos.
Escenario de crisis
Causa probable
Viabilidad de la reparación
Principales afecciones o riesgos
Decisión típica
Pequeña grieta en el borde de una soldadura; el metal a su alrededor está limpio.
Sobrecarga mecánica, episodio puntual de presión
A menudo viable
Corregir la carga; eliminar por completo la grieta; volver a realizar la prueba
Reparación con inspección y prueba de presión
Grieta en la boquilla o en la soldadura de soporte tras ciclos repetidos
Fatiga en un concentrador de tensiones
Condicional
La reparación podría volver a fallar a menos que se solucionen los problemas de geometría, soportes o pulsaciones de presión.
Repáralo únicamente si se trata de un problema de diseño; en caso contrario, sustitúyelo.
Grietas ramificadas o en forma de red fina, a menudo cerca de las soldaduras
SCC de cloruro
Pobre
Persisten las tensiones residuales y la exposición al cloruro; es probable que el metal adyacente se haya visto afectado
Sustituir; plantearse utilizar una aleación más resistente
Fuga a través de la pared en un hueco o una grieta
Corrosión localizada
De deficiente a regular
Se desconoce el espesor restante del muro; es probable que haya más fosas en las inmediaciones
Mide el grosor; normalmente hay que sustituirlo
Grieta cerca de la brida de cierre, el asiento de la tapa o el asiento del cartucho
Sobrecarga o defecto de fabricación
Condicional
La deformación puede afectar a las superficies de sellado; es necesario comprobar la planitud.
Repáralo solo si se pueden comprobar las superficies de sellado
Grieta que aparece en una vivienda nueva poco después de su entrega
Defecto de fabricación
No es una reparación de mantenimiento
Lo primero es la garantía y el análisis de las causas fundamentales
Documentar y, a continuación, devolver o sustituir según las condiciones del proveedor
Reaparición de una grieta en una reparación anterior
Causa nunca eliminada
Pobre
Ya se han puesto en duda las tensiones residuales y la calidad de las soldaduras
Sustituir
¿Es la reparación más barata realmente la opción más económica?
No necesariamente. Un presupuesto de reparación bajo suele cubrir la soldadura, pero no el coste total de la intervención. El coste total incluye:
Inspección y ensayos.
Restauración de superficies.
Documentación.
Tiempo de inactividad.
Pérdida del producto si la reparación falla durante su uso.
El coste de repetir la reparación.
Consideremos un ejemplo ilustrativo, no un caso real de un cliente. Una planta repara una soldadura agrietada en una carcasa de proceso de acero inoxidable y la vuelve a poner en servicio. La grieta fue causada por las pulsaciones de la bomba, y nadie amortiguó dichas pulsaciones. La soldadura supera la inspección por penetración, pero la carcasa vuelve a agrietarse junto a la nueva soldadura durante la siguiente temporada de producción. La soldadura era sólida. La reparación abordó el síntoma, no la causa.
Lo contrario también es cierto. Sustituir una carcasa no es automáticamente la opción más segura ni la más económica si la avería se debió a una sobrecarga puntual y la reparación, realizada por personal cualificado, es rápida y está bien documentada. Una regla sensata es reparar cuando se conoce la causa y esta se puede subsanar, y sustituir cuando la causa es sistémica o cuando el coste de la reparación se aproxima al coste de la sustitución.
¿Cómo afectan las reparaciones por soldadura al ajuste y la estanqueidad del cartucho?
La contracción y la deformación debidas a la soldadura pueden desplazar las superficies de sellado. Cerca de la brida de cierre, el asiento de la tapa o el asiento del cartucho, incluso un pequeño cambio puede crear una vía de derivación. El líquido sin filtrar pasa entonces por alrededor del elemento. Tras cualquier reparación cerca de esas zonas, compruebe la planitud de la brida, el estado de la ranura de la junta tórica o del asiento de la junta, y el asiento inferior que sujeta el cartucho.
Lo siguiente que hay que comprobar son las conexiones de los cartuchos. Los cartuchos suelen utilizar adaptadores DOE (doble extremo abierto), 222 o 226, en versión plana o con aletas, y se comercializan en varias longitudes. El fabricante… cartucho filtrante plisado recambiable En esta página, por ejemplo, se indican varias opciones de conexiones finales y de sellado. Si una reparación modifica la posición o la alineación del asiento, es posible que un tipo de conexión que antes encajara ya no selle correctamente.
El material de las juntas es un elemento independiente. Las opciones habituales para los cartuchos plisados son la silicona, el EPDM, el FKM y el NBR, y la elección adecuada depende del fluido y de la temperatura. En los casos en los que se puedan especificar las juntas, el cartucho de membrana de fibra plisada En esta página se muestra una variedad de opciones de juntas y conexiones finales que ilustran las alternativas que se pueden comparar. Comprueba siempre el ajuste con el elemento real antes de utilizarlo en producción.
¿Qué condiciones de funcionamiento debes volver a comprobar antes de reiniciar?
Una carcasa reparada vuelve al mismo sistema que la agrietó. Vuelve a comprobar los límites de funcionamiento en lugar de dar por sentado que no han cambiado.
Temperatura. Las páginas de productos de este fabricante indican distintos límites según el tipo de cartucho. El Cartucho sedimentario plisado de 10 pulgadas está homologado para temperaturas de hasta 65-80 °C y una presión diferencial de 4-5,5 bar, mientras que el cartucho filtrante plisado de poliéster está especificado hasta 60 °C. El límite más bajo entre la carcasa, las juntas y el cartucho es el que determina el comportamiento del sistema. El servicio en entornos cálidos y con cloruro es también donde el riesgo de corrosión por tensión (SCC) es mayor, por lo que la temperatura también es importante para la carcasa.
Química de los fluidos. El contenido en cloruro, los productos químicos de limpieza y los desinfectantes afectan tanto a la aleación de la carcasa como al material filtrante del cartucho. La compatibilidad depende del fluido, la temperatura y el diseño, tal y como reconocen las propias páginas del fabricante. Comprueba cada uno de estos elementos para tu fluido.
Comportamiento ante la presión. Comprueba la altura de cierre de la bomba, el ajuste de la válvula de alivio y si existe un sistema de control de la presión diferencial. Los golpes de ariete y el funcionamiento en vacío son causas habituales de grietas recurrentes. Si vas a redefinir los elementos como parte de la puesta en marcha, el cartucho filtrante industrial plisado para agua El rango indica presiones de hasta 4-5,5 bar y diversos fluidos, lo que facilita la comparación con tu punto de funcionamiento real.
Formato de cartucho. Si la carcasa antigua utilizaba tapas de extremo de centro abierto y longitudes estándar, un formato como el Cartucho filtrante de agua plisado de PE Con tapas de extremo de centro abierto y múltiples opciones de longitud, pueden ser adecuadas para una sustitución o para satisfacer una necesidad de suministro OEM. Se aplican las mismas comprobaciones de ajuste.
¿Qué debes documentar y preguntar antes de autorizar una reparación?
Antes de autorizar una reparación mediante soldadura, recopila la información que se indica a continuación. Esto permite que un ingeniero o un taller de reparación evalúe el trabajo y facilita la elaboración de un presupuesto de sustitución en caso de que se rechace la reparación.
Identidad de la vivienda: fabricante, modelo, número de serie, datos de la placa de características y cualquier informe de datos del fabricante.
Material y grosor: contenido confirmado del metal base (PMI) y espesor restante de la pared cerca de la grieta.
Condiciones de diseño y funcionamiento: presión y temperatura de diseño, rango de funcionamiento real, tipo de bomba y cualquier pico de presión conocido.
Fluido: el contenido en cloruro, los productos químicos de limpieza o desinfección, y si el servicio es sanitario o higiénico.
Pruebas sobre el crack: fotos, ubicación, longitud, si atraviesa la pared y cualquier reparación anterior.
Hipótesis causal: fatiga, SCC, sobrecarga, corrosión o defecto de fabricación, y qué medidas se adoptarán para evitar que se repita.
Requisitos de admisión: los ensayos no destructivos obligatorios, la prueba de presión, el acabado superficial, la documentación y quién debe aprobar el trabajo.
Horario y alternativas: la tolerancia al tiempo de inactividad, la disponibilidad de una carcasa de repuesto o de sustitución, y el formato y la longitud del cartucho que se utilizará posteriormente.
A continuación, hazle cuatro preguntas al proveedor de servicios de reparación:
¿Qué procedimiento y qué cualificación del soldador se aplican?
¿Cómo se controlará y verificará la deformación cerca de las superficies de sellado?
¿Qué pruebas vas a realizar y documentar?
¿Qué recomiendas si no se puede determinar la causa principal?
Un proveedor que no pueda responder a estas preguntas con claridad supone un riesgo, independientemente del precio de su presupuesto.
Preguntas frecuentes
¿Se puede soldar una carcasa de filtro de acero inoxidable agrietada? A menudo sí, siempre que el metal base sea soldable, la grieta esté localizada y se haya eliminado la causa. Utiliza un procedimiento homologado, realiza una inspección con líquido penetrante y una prueba de presión. Las grietas por corrosión bajo tensión o las redes de fatiga suelen indicar que es necesario sustituir la pieza.
¿Qué metal de aportación se utiliza para reparar carcasas de acero inoxidable 304 o 316? Es habitual utilizar materiales de aportación con bajas emisiones de carbono, como el 308L para el 304 o el 316L para el 316. El ingeniero de soldadura debe confirmar la elección tras verificar el tipo real del metal base, ya que las carcasas no siempre son del tipo que se supone.
¿Es necesario que un inspector autorizado revise una reparación de soldadura? Depende de si la carcasa es un recipiente a presión homologado y de la normativa local. En muchas jurisdicciones, las reparaciones de las piezas que retienen la presión deben ser realizadas por una empresa de reparación autorizada y un inspector. Comprueba la placa de características y consulta a las autoridades locales.
¿Cómo puedo saber si una grieta se debe a la corrosión bajo tensión? Las grietas por SCC suelen ser finas y ramificadas, y se localizan cerca de soldaduras o zonas sometidas a tensión en entornos cálidos con presencia de cloruros. La inspección visual por sí sola no es fiable. Un ingeniero de materiales o un laboratorio metalúrgico debe confirmar el diagnóstico antes de proceder a la reparación.
¿Es necesario realizar un tratamiento de pasivación tras reparar el acero inoxidable? Sí, en la mayoría de los casos. La soldadura deja un tono amarillento y puede alterar la capa protectora de óxido. Elimina ese tono, a continuación, pasiva la superficie y restaura el acabado en aquellos casos en los que la higiene o la resistencia a la corrosión sean importantes.
¿Seguirá sellando correctamente los cartuchos una carcasa reparada? No siempre. La contracción de la soldadura cerca del asiento de la tapa, la brida o el asiento del cartucho puede provocar fugas. Comprueba la planitud, los asientos de las juntas y el ajuste del cartucho con el elemento real, incluyendo el tipo y la longitud de la conexión final, antes de volver a poner la carcasa en servicio.
¿Cuándo resulta más barato sustituir una carcasa agrietada que repararla? La sustitución suele ser la mejor opción cuando las grietas son generalizadas, la reparación requiere una inspección y unas pruebas exhaustivas, el tiempo de inactividad resulta costoso o el coste de la reparación se aproxima al de una unidad nueva. Una reparación barata no es la opción más económica si vuelve a fallar.