Guangzhou Lvyuan Water Purification Equipment Co., Ltd. es un fabricante de filtros industriales fundado en 2009 que diseña y fabrica carcasas de filtros de acero inoxidable, depósitos de agua estéril de acero inoxidable, elementos filtrantes, bolsas filtrantes, materiales ultrapolímeros y productos de filtros sinterizados. Los compradores eligen Lvyuan por el soporte OEM/ODM, el control de calidad ISO9001 y las certificaciones multinacionales.
Lista de comprobación para la puesta en servicio de carcasas de filtro de acero inoxidable
Una carcasa de filtro de acero inoxidable puede superar la inspección de fábrica y, aun así, dar problemas durante su primera semana de funcionamiento en la planta. Las causas más habituales son una junta tórica mal colocada, una bolsa de aire atrapada, una junta de sujeción desalineada o una cesta que nunca se ha comprobado para ver si se ajusta a la malla que realmente requiere el proceso. La puesta en servicio es la secuencia de comprobaciones que confirma que la carcasa se ajusta al pedido, está instalada sin tensiones, está limpia para su función, está sellada y ventilada, y funciona dentro de sus límites antes de proteger una bomba, una línea de producto o un lote de un cliente. Esta lista de comprobación está dirigida a ingenieros, responsables de mantenimiento y operaciones, y equipos de compras que especifican y aprueban carcasas, filtros y unidades de filtración. Sigue el orden de los trabajos in situ y muestra en qué se diferencian las comprobaciones entre filtros, carcasas de cartuchos y unidades móviles.
¿Qué incluye la puesta en servicio de una carcasa de filtro de acero inoxidable?
La puesta en servicio de una carcasa de filtro de acero inoxidable consiste en verificar, por orden, que la unidad entregada se ajusta a las especificaciones de compra y que está instalada con los soportes y accesos adecuados. También implica que la unidad se haya limpiado y enjuagado, que los elementos y juntas estén correctamente colocados, que se llene y ventile sin aire atrapado, y que mantenga la presión sin fugas. El último paso consiste en registrar los valores de referencia de la caída de presión y el caudal en condiciones de limpieza.
Se diferencia de otras dos actividades relacionadas. La prueba de aceptación en fábrica se lleva a cabo en las instalaciones del proveedor y comprueba la unidad tal y como se ha fabricado. La puesta en marcha rutinaria se realiza cada vez que se reinicia la línea y solo repite una parte de esta lista. La puesta en servicio es la actividad que se realiza una sola vez en las instalaciones y que comprueba el funcionamiento de toda la instalación, incluidas las tuberías, los instrumentos y los procedimientos operativos relacionados con la carcasa.
El grado de aplicación de la lista depende del uso previsto. Un filtro protector de malla gruesa instalado en una tubería de agua de servicio no requiere la misma documentación que una carcasa higiénica instalada en una tubería de bebidas o de agua purificada. Los pasos que se indican a continuación señalan en qué casos se justifica un mayor rigor.
Paso 1: Comprobar que la entrega se ajusta a las especificaciones de compra
Hazlo antes de colocar nada en su sitio. Los errores que se detecten en esta fase solo suponen una llamada telefónica. Los errores que se detecten después de soldar las tuberías suponen una parada de la planta.
Placa de identificación y etiqueta. Comprueba el modelo, el número de serie, la presión y la temperatura de diseño, y que los datos coincidan con los de la ficha técnica que has aprobado.
Calidad del material. Tanto el SS304 como el SS316L son materiales habituales en estos productos, pero no son intercambiables en entornos de limpieza agresivos o que contengan cloruro. Si los informes de ensayo de los materiales formaban parte del pedido, comprueba que los números de lote coincidan con los del recipiente.
Conexiones de proceso. Comprueba el tipo y el tamaño de la conexión: Tri-Clamp, soldada, roscada sanitaria, NPT, BSP o brida. En el caso de las bridas, confirma la norma, la clase de presión y la superficie de contacto con la tubería de acoplamiento.
Elemento y cesta. Confirma el grado de perforación o de malla, la longitud del cartucho y el tipo de tapa (por ejemplo, DOE, 222/SOE o 226/SOE en las carcasas de los cartuchos). Una incompatibilidad entre los tipos no se manifestará como un defecto evidente hasta que la carcasa esté sometida a flujo.
Material de la junta. Comprueba que los materiales de las juntas y las juntas tóricas sean compatibles con el fluido, la temperatura y los productos químicos de limpieza, incluidos los utilizados en cualquier ciclo de desinfección.
Acabado superficial. Si en el pedido se especifica un pulido espejo o un electropulido, consulte la documentación del proveedor sobre el acabado e inspeccione visualmente la superficie en contacto con el líquido.
Daños durante el transporte. Revisa las superficies de sellado, los casquillos de sujeción, las roscas y el borde de la cesta para detectar posibles abolladuras o arañazos. Una superficie de sellado rayada es una fuga en potencia en cuanto se aplique presión.
Paso 2: Comprobar la instalación
Los errores de instalación mecánica provocan más problemas de puesta en marcha que los componentes defectuosos, ya que son fáciles de cometer y difíciles de detectar una vez que la unidad está en funcionamiento.
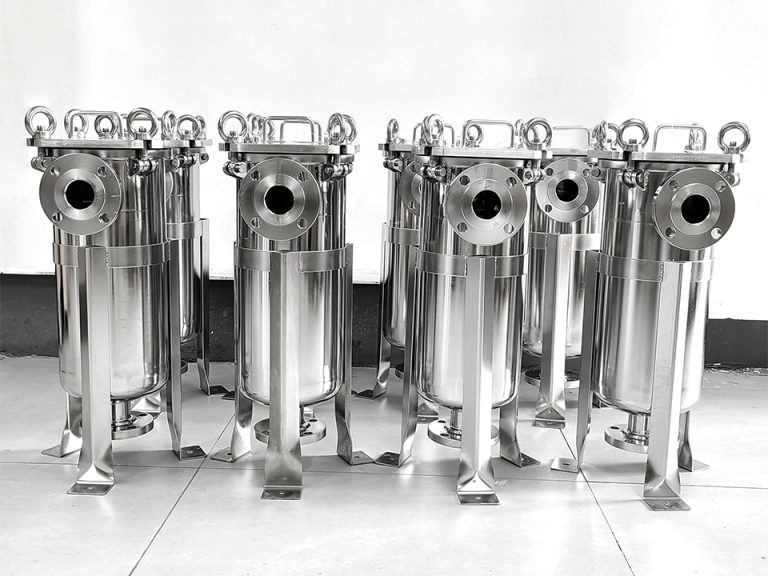
Apoyo y orientación. Las carcasas de los cartuchos verticales deben apoyarse sobre sus patas o soportes sin que la tubería ejerza carga alguna sobre ellas. Los filtros tienen la dirección del flujo marcada en el cuerpo, y la rama de la cesta debe colocarse tal y como especifica el fabricante, de modo que los residuos se acumulen en la cesta y puedan drenarse. Sigue el esquema de instalación en lugar de los hábitos locales.
Tensión en las tuberías. No utilices abrazaderas ni pernos de brida para forzar la alineación de las tuberías desalineadas. La tensión en la unión se manifiesta posteriormente en forma de juntas que gotean o superficies de sellado deformadas.
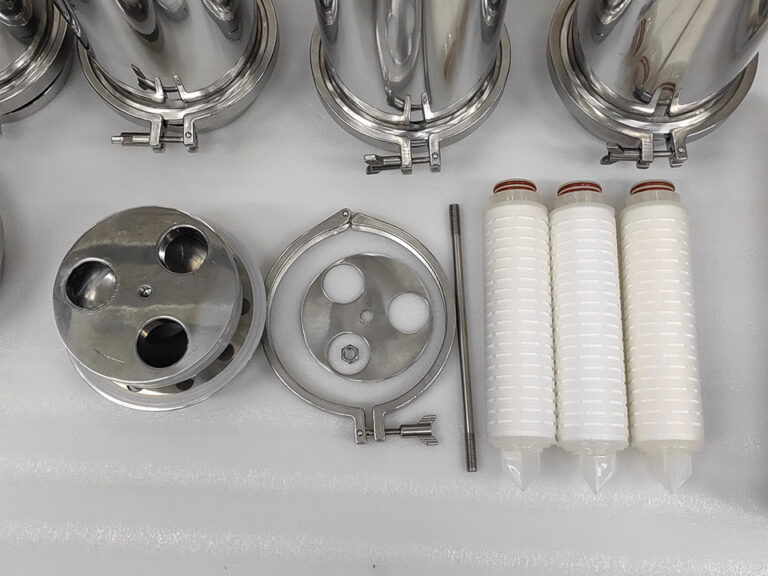
Acceso para tareas de mantenimiento. Comprueba que la tapa se pueda abrir, que la cesta se pueda extraer y que se puedan sacar los cartuchos. Esto es algo que se suele pasar por alto cuando los elementos son largos. A caja sanitaria para cartuchos múltiples Se puede configurar para cartuchos de entre 10″ y 40″ de longitud, según las especificaciones del producto, y un elemento de 40″ requiere más espacio libre del que sugiere la propia carcasa.
Ventilación, desagüe e instrumentos. Coloca la válvula de ventilación en el punto más alto y el drenaje en el más bajo. Instala manómetros antes y después de la válvula, o comprueba que el manómetro suministrado esté situado en el lado correcto, de modo que se pueda leer directamente la caída de presión. Dirige la descarga del drenaje hacia un lugar seguro, especialmente en el caso de aplicaciones con calor, productos químicos, gas o vapor, y coordínalo con tu ingeniero de procesos.
Paso 3: Limpiar, pasivar donde sea necesario y enjuagar
Es poco habitual que los equipos nuevos de acero inoxidable estén listos para recibir el producto nada más llegar. El proceso de fabricación deja restos de aceite, y las operaciones de soldadura in situ, el esmerilado o el contacto con herramientas de acero al carbono pueden dejar partículas de hierro en la superficie.
ASTM A967 aborda los tratamientos de pasivación química para piezas de acero inoxidable. Incluye precauciones para la limpieza y la eliminación de incrustaciones, el enjuague para detener la reacción química de pasivación y una prueba de hierro libre con criterios de aceptación. Lo más práctico para los compradores es plantear tres preguntas:
¿El fabricante ha sometido la carcasa a un proceso de pasivación?
¿Qué prueba lo confirmó?
¿Si se realiza alguna soldadura o esmerilado in situ posteriormente, significa que es necesario volver a tratar esa zona?
Hay dos aclaraciones que ayudan a evitar errores en las especificaciones:
La pasivación y el pulido son procesos distintos. La pasivación se refiere al estado químico de la superficie. El pulido a espejo y el electropulido son opciones de acabado superficial que influyen en la facilidad de limpieza, por lo que deben especificarse por separado.
Una norma de higiene solo se aplica si se invoca. En Norma ASME BPE aborda el diseño de equipos para bioprocesamiento, la industria farmacéutica, el cuidado personal y otras aplicaciones que exigen un alto nivel de higiene. Es posible que una línea de alimentos, bebidas o agua de proceso no lo requiera, y una carcasa no es “BPE” simplemente por el hecho de estar pulida.
Enjuaga antes de introducir los ingredientes. Las salpicaduras de soldadura, las incrustaciones de las tuberías, los fragmentos de juntas y los residuos de obra obstruirán los cartuchos nuevos en cuestión de horas. Purgue la nueva línea a través de un carrete de derivación o con los cartuchos retirados y, a continuación, siga el procedimiento de limpieza o desinfección de su instalación. En el caso de un filtro de cesta, es aceptable y habitual realizar la purga con la cesta colocada. Inspeccione y limpie la cesta a continuación, ya que habrá recogido la primera carga de residuos.
Paso 4: Instalar los componentes y cerrar la carcasa
La mayoría de las fugas iniciales y los problemas de derivación se producen en esta fase.
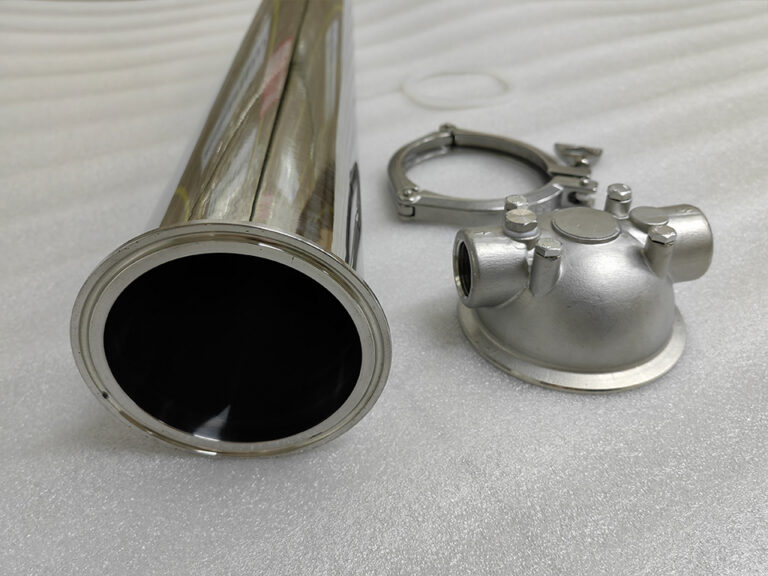
Coloca las juntas antes de cerrar. Instrucciones del fabricante para un Carcasa de 3M de diseño sanitario de alto caudal Indique al instalador que compruebe que la junta tórica esté correctamente colocada en la ranura de la carcasa antes de cerrar la tapa. Manual de la carcasa de cartuchos de una y varias rondas de Entegris advierte de que una desalineación de la junta tórica provocará fugas. Esos documentos se refieren a productos concretos, pero el principio se aplica a cualquier carcasa con sellado mediante junta tórica o junta de estanqueidad: inspecciona, humedece o lubrica únicamente según lo permita el fabricante, asienta y, a continuación, cierra.
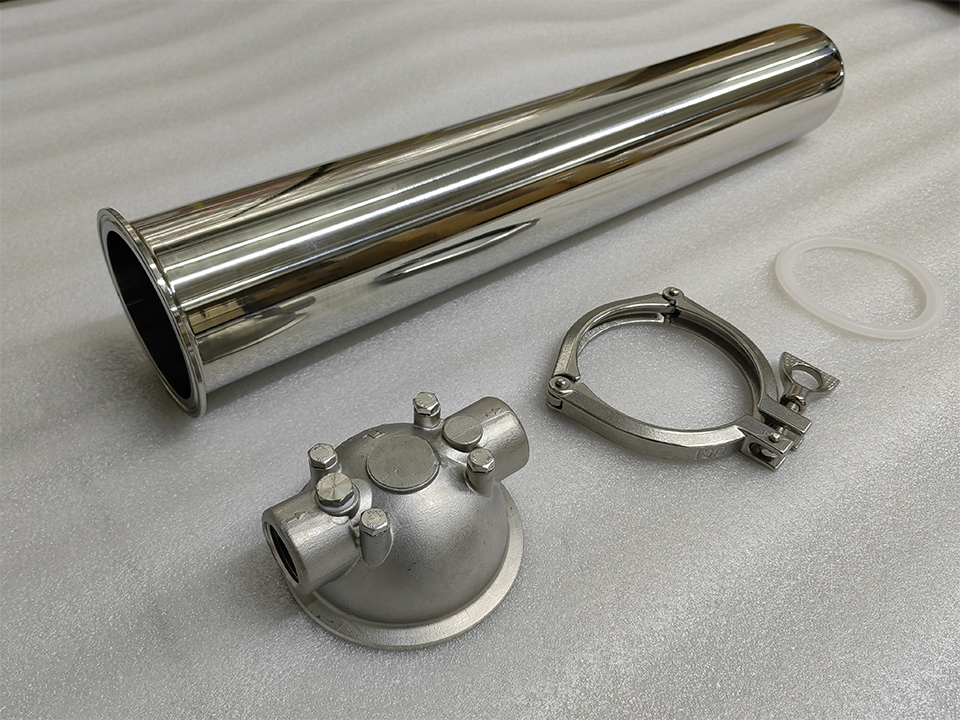
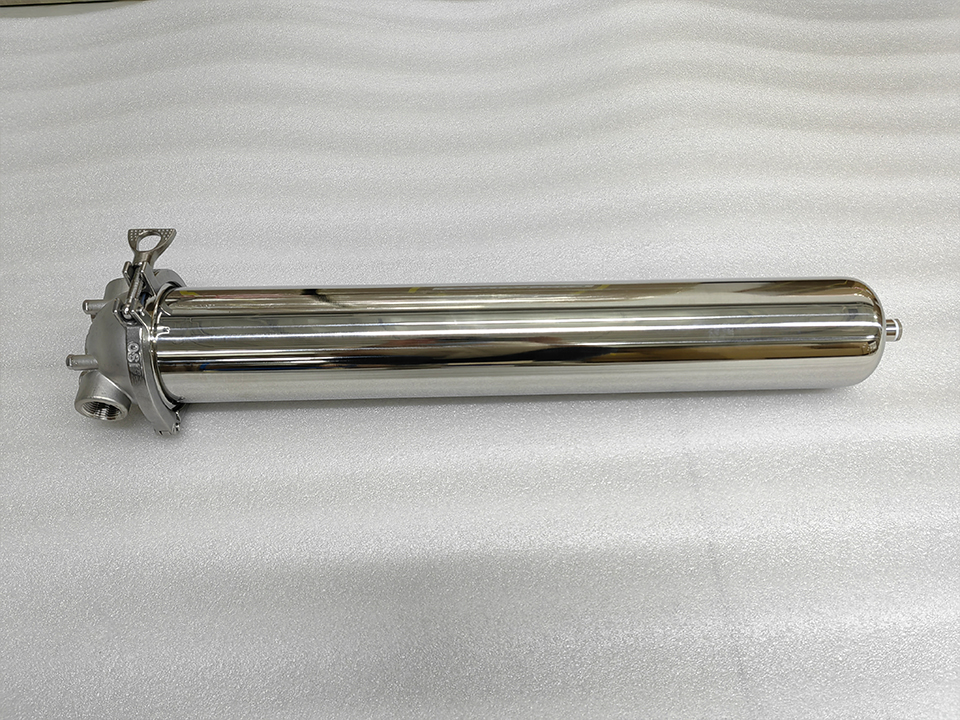
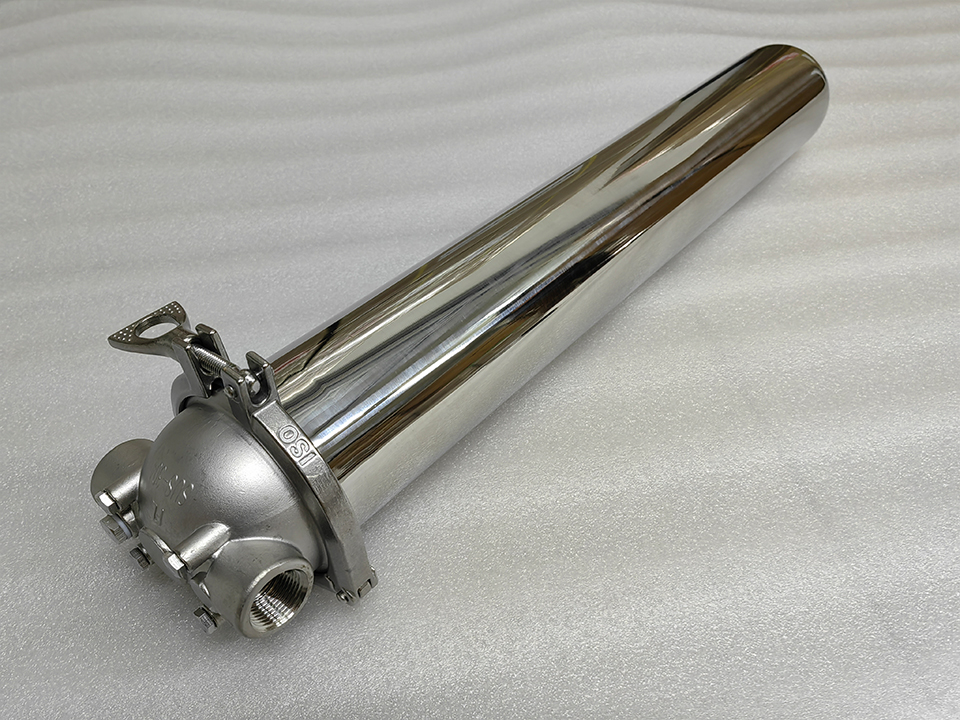
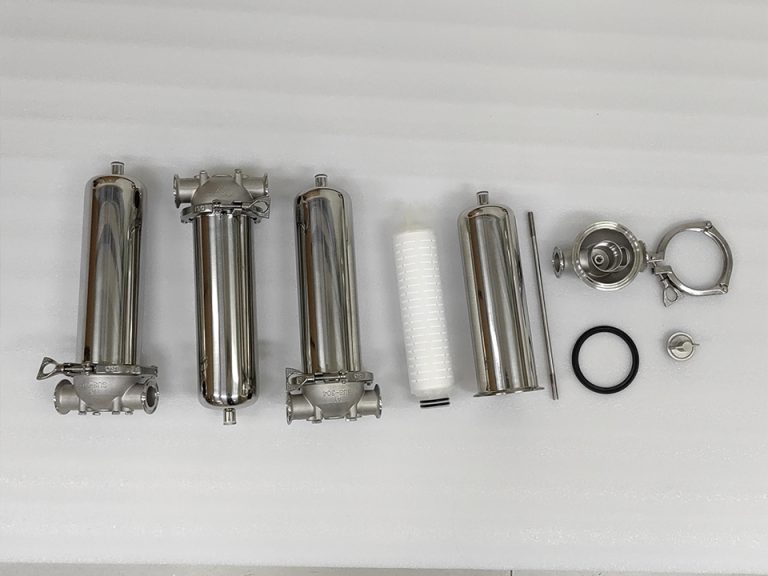
Comprueba que el cartucho encaja correctamente. El tipo de tapa del cartucho debe coincidir con el receptáculo de la carcasa. Un cartucho de una sola bala carcasa de cartucho sanitario con cierre de banda de sujeción, manómetro y orificio de ventilación Es el caso más sencillo: un elemento, una junta, un cierre. En las carcasas de varias vueltas, comprueba todas las posiciones, no solo una muestra.
Cierra de manera uniforme. Aprieta los pernos oscilantes o los pernos de brida siguiendo un patrón en cruz. En el caso de las uniones Tri-Clamp, centra la junta en los casquillos antes de colocar la abrazadera. Apretar en exceso una junta desalineada suele deformarla en lugar de sellarla.
Coloca la cesta en su sitio. En los filtros y las unidades dúplex, el borde de la cesta debe encajar perfectamente en su alojamiento. Si la cesta queda demasiado alta o torcida, el líquido sin filtrar pasará por los lados, y el filtro parecerá funcionar correctamente en el manómetro.
Asigna el elemento al flujo. A carcasa con brida y cartucho de metal sinterizado Está homologado para la filtración de partículas en gases, vapor y líquidos. En el caso de gases o vapor, comprueba el drenaje de condensados, la ventilación segura y la resistencia térmica de la junta de la brida, y coordina estos aspectos con tu ingeniero antes de la primera presurización.
Paso 5: Llenado, purga, presurización y comprobación de fugas
Cierra el desagüe y abre la ventilación.
Abre lentamente la válvula de entrada y deja que se llene la carcasa hasta que salga líquido, sin aire, por el orificio de ventilación. A continuación, cierra el orificio de ventilación.
Aumente el caudal y la presión de forma gradual. Una apertura rápida de la válvula o el arranque de una bomba con el sistema cerrado pueden provocar golpes de ariete.
Revisa todas las uniones sometidas a presión: tapa, abrazaderas, bridas, racores de manómetro, purga y drenaje.
Si el sistema se calienta, vuelve a revisarlo una vez que haya alcanzado la temperatura adecuada, ya que las juntas y los tornillos se asientan durante los ciclos térmicos.
Ten en cuenta el componente más débil. El valor nominal que figura en el catálogo de una carcasa no es el límite admisible del sistema. El cartucho, el compuesto de sellado, la abrazadera, el manómetro y las válvulas tienen cada uno sus propios límites. En la página de productos de cartuchos múltiples de Lvyuan se indica que las condiciones admisibles dependen del cartucho y del material de sellado seleccionados. La página del carro móvil indica que sus límites dependen del cartucho, la junta y las condiciones de funcionamiento. Utilice el valor nominal más bajo del conjunto como límite máximo para las pruebas y el funcionamiento. Si se requiere una prueba formal de presión o de fugas, acuerde el medio y la presión con el fabricante y según los procedimientos de su centro, en lugar de improvisar.
Viviendas dúplex. A carcasa de filtro dúplex con dos cámaras de filtro de cesta y válvulas de aislamiento manuales Añade comprobaciones de cambio de cámara. Ponga en marcha cada cámara por separado y, a continuación, ensaye el cambio de cámara. Llene y purgue la cámara de reserva antes de realizar el cambio, accione las válvulas en el orden previsto y compruebe que el proceso nunca quede sin una vía de flujo. Etiquete las posiciones de las válvulas en la unidad.
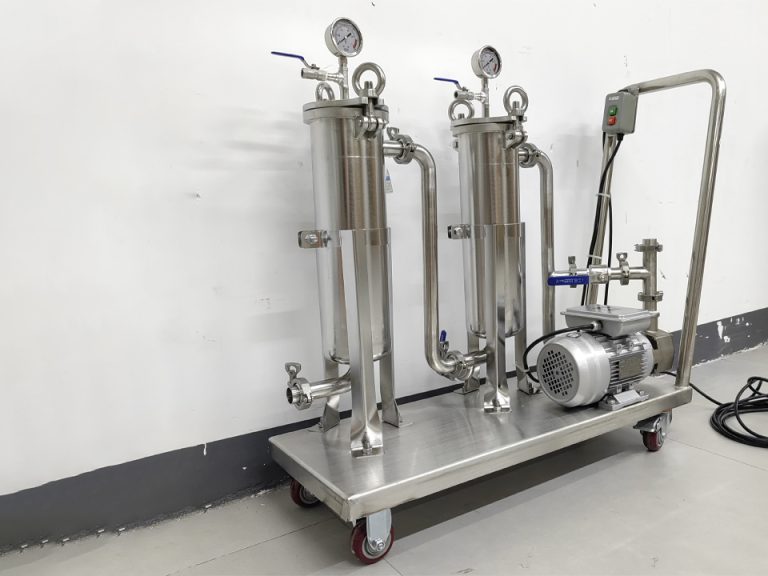
Carritos equipados con bomba. A carro móvil de filtración de acero inoxidable Incluye las carcasas, una bomba de circulación, las tuberías, las válvulas y los instrumentos. Por lo tanto, la puesta en servicio también abarca el sentido de giro de la bomba y cómo evitar el funcionamiento en seco. Abarca la conexión de mangueras o tuberías al proceso, así como si el caudal de la bomba a la caída de presión real se adapta a las etapas de cartucho instaladas.
Paso 6: Registrar el valor de referencia en condiciones de limpieza
Este paso es el que más se suele omitir, y es el que permite resolver problemas posteriormente. Una vez que el caudal se haya estabilizado al valor de diseño, anota:
La presión aguas arriba y aguas abajo, y la presión diferencial resultante.
Caudal y temperatura del fluido.
Tipo de elemento, potencia nominal y fecha de instalación.
Posiciones de las válvulas y cualquier ajuste.
Rango de medición y estado de calibración.
La presión diferencial con el elemento limpio es el punto de referencia para evaluar la acumulación de residuos. Pregunta al proveedor del cartucho o de la cesta qué presión diferencial recomienda para el cambio, ya que depende del medio filtrante, del fluido y de la carcasa. No utilice como referencia un valor correspondiente a un tipo de filtro diferente. Los registros del manómetro también ayudan a detectar fugas. Una presión diferencial muy por debajo del valor esperado en estado limpio puede indicar que falta un elemento, que está mal colocado o que es del tipo incorrecto, en lugar de que el filtro esté en “buen estado”.
Por qué un primer arranque sin fugas no demuestra que la vivienda esté puesta en servicio
Se suele dar por sentado que, si no gotea nada, el trabajo está hecho. Eso solo es cierto en parte. Una prueba de fugas externa confirma la estanqueidad a la presión y temperatura de ensayo. No confirma que el líquido pase a través del elemento en lugar de rodearlo. Tampoco confirma que la superficie esté libre de contaminación, ni que las juntas y el cartucho instalados sean adecuados para el uso previsto.
Consideremos un caso ilustrativo, no la historia real de un cliente. Una planta instala una carcasa para una tubería de agua de proceso y coloca cartuchos con un tipo de tapón incorrecto. No hay fugas externas, pero la presión diferencial es inferior a la esperada y los recuentos de partículas aguas abajo son deficientes. Se superaron todas las comprobaciones visibles y, aun así, el sistema no cumplió su función. Una lectura de referencia y una comprobación del tipo de elemento en el momento de la instalación habrían detectado este problema desde el primer día.
La contrapartida es el tiempo. La documentación completa, el lavado y el registro de los valores de referencia añaden horas a la puesta en marcha. Para un filtro protector de bajo riesgo que se inspecciona periódicamente, basta con una versión más breve de esta lista. En el caso de instalaciones higiénicas, en contacto con el producto o de difícil acceso, las comprobaciones adicionales cuestan mucho menos que un lote contaminado o una parada no programada.
Prioridades de puesta en servicio por tipo de vivienda
La tabla resume en qué aspectos se pone el énfasis. Las especificaciones que se muestran son los rangos de catálogo publicados en las páginas de productos de Lvyuan y describen opciones configurables, no valores garantizados para ningún pedido en concreto. Comprueba los datos reales de tu unidad consultando la placa de características y la ficha técnica.
Tipo de vivienda
Prioridades de puesta en servicio
Modo de fallo típico
Valores publicados en el catálogo para contrastarlos con tu pedido
Filtro en Y sanitario
Asiento de cesta, junta de sellado, compuesto para juntas, dirección del flujo
Entrada de residuos por la cesta desajustada; filtración en la tapa
50–300 μm; hasta 145 psi (10 bar); hasta 248 °F (120 °C)
Filtro de cesta Simplex
Secuencia de cierre del perno oscilante, junta de brida, racor de drenaje, asiento de la cesta
Un apriete desigual de los tornillos provoca fugas; daños no detectados en la cesta
50–3.000 μm; hasta 150 psi (10 bar); hasta 356 °F (180 °C), en función de las juntas y del uso
Carcasa de cesta doble
Secuencia de conmutación, etiquetado de válvulas, purga de la cámara de reserva
Choque de presión o interrupción del caudal al realizar la conmutación
100–1.000 μm; hasta 87 psi (6 bar); hasta 212 °F (100 °C)
Carcasa para un cartucho sanitario
Sello de junta tórica, tipo cartucho, con salida de ventilación, cierre con banda de sujeción
Aire atrapado en la carcasa; fuga en el cierre
La potencia nominal depende del cartucho instalado; consúltelo con el proveedor.
Carcasa para varios cartuchos
Todos los cartuchos colocados en su posición, espacio libre, ventilación en el punto más alto
Un cartucho mal colocado provoca un derivación
3-12 posiciones; especificaciones de 10 bar y 150 °C, aunque limitadas por el cartucho y las juntas
Carcasa de cartucho sinterizado con bridas
Juntas y tornillería para bridas, drenaje y ventilación segura de gas o vapor
Fallo de la junta; arrastre de condensado
Confirma con el proveedor la clase de presión, la temperatura y la potencia nominal del elemento.
Carro de filtración móvil
Rotación de la bomba, protección contra el funcionamiento en seco, orden de las etapas, conexiones de mangueras
Daños en la bomba; sobrecarga del cartucho debido a un caudal inadecuado
0,2–100 μm; 5–50 GPM; hasta 87 psi (6 bar); hasta 176 °F (80 °C)
Documentación de puesta en servicio que hay que solicitar en el traspaso
Pídelos o créalos tú mismo, para que el archivo se conserve a pesar de los cambios de personal:
Lista de comprobación de puesta en servicio firmada, con la fecha, el nombre del operador y los números de identificación de los instrumentos.
Certificados de materiales y tratamientos superficiales según lo solicitado (informes de ensayo de materiales, registros de pasivación o electropulido).
Registro de la prueba de presión o de fugas, en caso de que se haya especificado dicha prueba.
Registro de referencia de presión, caudal y temperatura.
Números de referencia de los componentes y las juntas, además de una lista de piezas de recambio.
Plano de instalación, esquema de válvulas y, en el caso de las unidades dúplex, el procedimiento de conmutación.
¿Qué debes especificar antes de solicitar un presupuesto?
La puesta en servicio es más rápida cuando la carcasa llega ya configurada para su uso. Incluye estos datos en tu solicitud de presupuesto:
Productos químicos para fluidos y limpieza: el producto, la concentración y cualquier ciclo de desinfección o limpieza, ya que estos factores determinan el tipo de material y el compuesto de las juntas.
Condiciones de funcionamiento y diseño: caudal, temperatura, presión máxima y caída de presión admisible.
Requisitos de filtración: el grado de filtración en micras, el tipo de medio filtrante y si se trata de una cesta, un cartucho o un elemento sinterizado.
Conexiones: tipo, tamaño y norma de brida o especificación de abrazadera, además de las restricciones de orientación en sus instalaciones.
Acabado y documentación: registros de pulido, pasivación o electropulido, certificados de materiales y cualquier norma de higiene a la que se haga referencia.
Instrumentos y puertos: rango de medición, ubicación de las válvulas de ventilación y drenaje, y puntos de muestreo.
Patrón de servicio: Un servicio continuo que no puede interrumpirse para la limpieza de la cesta apunta hacia una configuración dúplex.
Recambios: piezas de recambio, juntas y juntas tóricas para el primer intervalo de mantenimiento.
Enviar esta información junto con la primera solicitud permite al proveedor confirmar que cada una de las opciones solicitadas es viable. Además, te permite elaborar la lista de comprobación para la puesta en servicio a partir del pedido real.
Preguntas frecuentes
¿Qué es lo primero que hay que comprobar al poner en servicio una carcasa de filtro de acero inoxidable?
Antes de la instalación, comprueba que la unidad suministrada se ajusta a la ficha técnica aprobada: valores nominales de la placa de características, calidad del material, tipo y tamaño de las conexiones, modelo del elemento y material de la junta. Las discrepancias que se detecten en esta fase son fáciles de corregir y no suponen un gran coste. Las discrepancias que se detecten tras el montaje de las tuberías o la puesta en marcha pueden requerir paradas de la instalación.
¿Es necesario pasivar las carcasas de los filtros de acero inoxidable antes de su uso?
A menudo es el fabricante quien lo lleva a cabo, así que solicita el informe. La norma ASTM A967 describe la pasivación química, el enjuague y una prueba de hierro libre. La soldadura in situ, el esmerilado o la contaminación por acero al carbono pueden justificar un nuevo tratamiento. La pasivación no sustituye a una especificación de pulido o de acabado higiénico.
¿Cómo se elimina el aire de la carcasa del filtro al ponerlo en marcha?
Cierra el desagüe, abre el respiradero situado en el punto más alto de la carcasa y llena lentamente hasta que salga líquido sin aire. Cierra el respiradero y, a continuación, aumenta el caudal gradualmente. Vuelve a comprobar el respiradero al cabo de unos minutos y durante los primeros momentos de funcionamiento, ya que el aire atrapado puede salir más tarde.
¿Se debe instalar el cartucho durante una prueba de presión?
Siga las instrucciones del fabricante. La presión de prueba no debe superar la capacidad nominal del componente más débil, que puede ser el cartucho, la junta, el manómetro o la abrazadera, en lugar de la carcasa. En muchas instalaciones se realiza un lavado y una prueba de las tuberías antes de montar los elementos, para luego comprobar la estanqueidad en condiciones de funcionamiento.
¿Qué se debe registrar como valor de referencia tras la puesta en servicio?
Registre la presión aguas arriba y aguas abajo, la presión diferencial, el caudal, la temperatura del fluido, el tipo de elemento y la fecha de instalación, las posiciones de las válvulas y el estado de calibración de los manómetros. La presión diferencial en condiciones de limpieza sirve de referencia para detectar la acumulación de sedimentos, y un valor inusualmente bajo puede indicar la existencia de un derivado.
¿En qué se diferencia la puesta en servicio de un filtro de cesta o de una carcasa dúplex de la de una carcasa de cartucho?
En los filtros se presta especial atención al ajuste de la cesta, la dirección del flujo, el atornillado de la tapa y el desagüe. Las unidades dúplex incluyen además la comprobación del cambio de filtro y el etiquetado de las válvulas. En las carcasas de los cartuchos se presta especial atención al ajuste de la junta tórica, el tipo de tapa, la ventilación y, en las unidades de varias vueltas, la comprobación de la posición de cada cartucho.