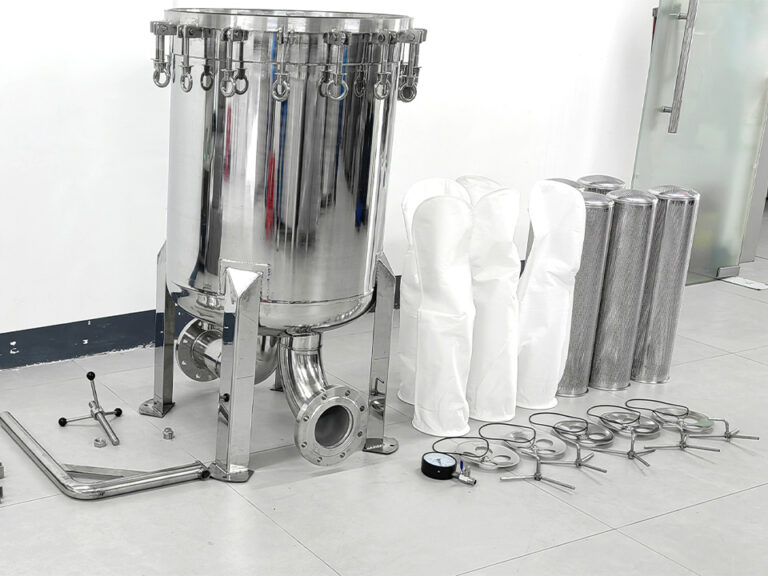
Guangzhou Lvyuan Water Purification Equipment Co., Ltd. es un fabricante de filtros industriales fundado en 2009 que diseña y fabrica carcasas de filtros de acero inoxidable, depósitos de agua estéril de acero inoxidable, elementos filtrantes, bolsas filtrantes, materiales ultrapolímeros y productos de filtros sinterizados. Los compradores eligen Lvyuan por el soporte OEM/ODM, el control de calidad ISO9001 y las certificaciones multinacionales.
Procedimiento de puesta en marcha de los carcasas de filtro multicartucho
Una carcasa de filtro multicartucho puede fallar desde el primer día sin que haya ningún defecto en la propia carcasa ni en los elementos. El aire atrapado, un cartucho mal colocado, una junta pellizcada durante el cierre o una válvula abierta demasiado rápido pueden hacer que el fluido sin filtrar pase a la fase posterior del proceso o que se dañen los elementos antes del primer lote de producción. El procedimiento de puesta en marcha es el control que evita estos problemas. Esta guía describe las comprobaciones que hay que realizar antes de que entre el fluido, la secuencia de llenado y purga, cómo poner la carcasa en funcionamiento y qué datos hay que registrar como referencia. También explica en qué se diferencia la puesta en marcha entre los elementos de metal sinterizado y los de plástico sinterizado, y qué información hay que facilitar al proveedor para que los elementos y la carcasa sean compatibles entre sí.
¿Qué objetivos debe alcanzar una empresa emergente dedicada a la fabricación de carcasas para cartuchos múltiples?
Un arranque correcto cumple cinco funciones:
Cada elemento está colocado y fijado en su propia posición.
La tapa está bien cerrada, en contacto con una junta en buen estado.
Se elimina por completo el aire antes de presurizar la carcasa.
El caudal aumenta gradualmente, sin picos de presión.
Se registra la presión diferencial (ΔP) del elemento limpio a un caudal conocido.
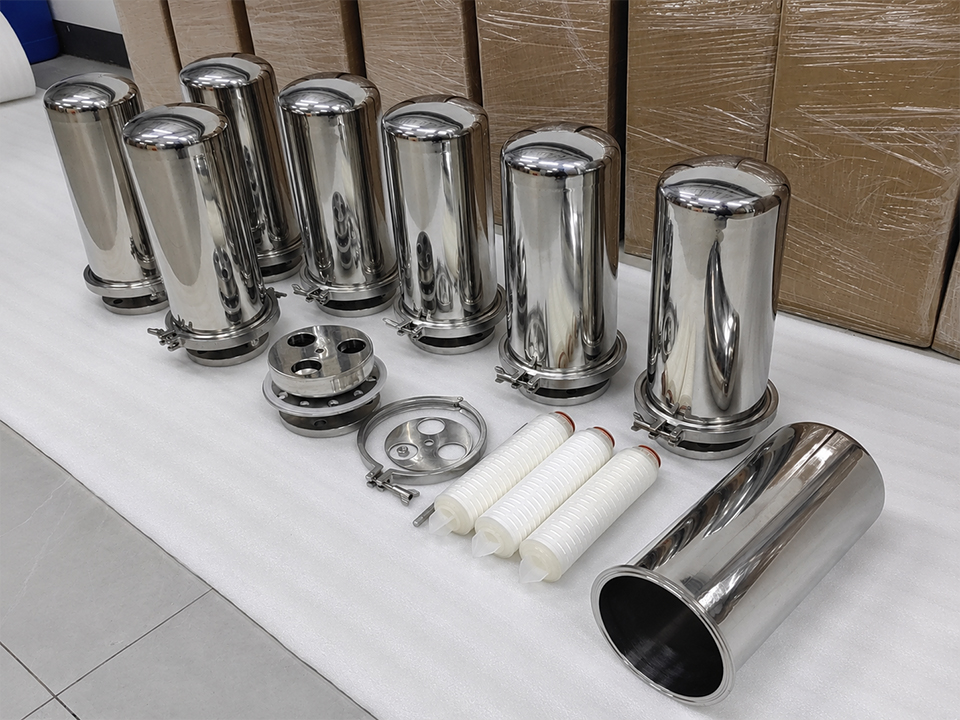
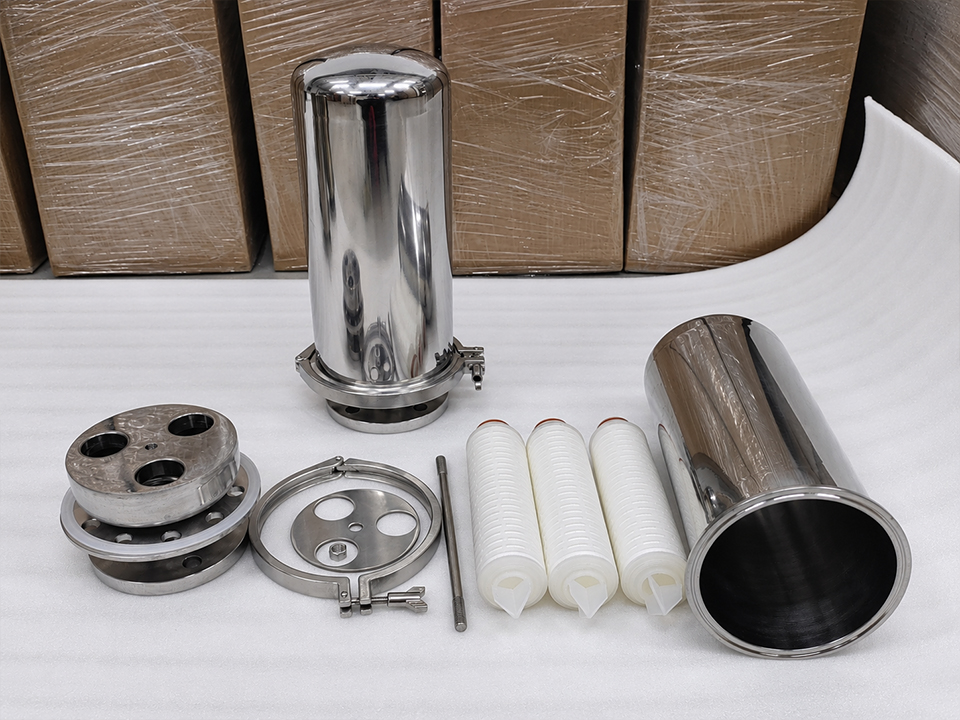
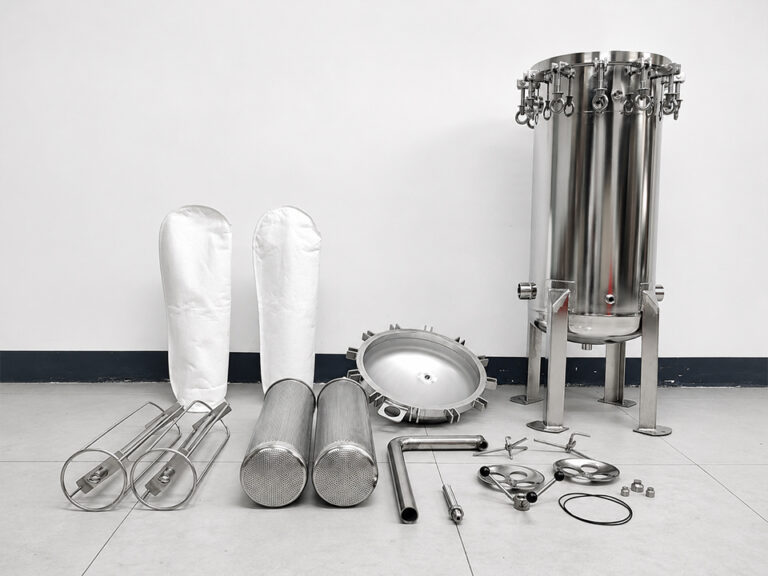
Los dos primeros puntos cobran mayor importancia en una carcasa para varios cartuchos que en una de un solo elemento. Varios elementos comparten una placa tubular o placa de colector y suelen fijarse mediante una placa de cubierta o un sistema de tirantes. Un elemento mal asentado crea una vía de fuga alrededor del medio filtrante, mientras que los demás siguen pareciendo normales. Con un solo cartucho, un error es más fácil de detectar.
Comprobaciones previas a la puesta en marcha, antes de que el líquido entre en la carcasa
Comprueba que la carcasa, los componentes y el proceso coincidan
Comprueba que los elementos instalados se ajusten a las especificaciones de compra antes de cerrar la tapa:
Longitud y cantidad de los elementos.
Tipo de extremo o de conexión (por ejemplo, roscado, Tri-Clamp, con brida o abierto con junta).
Clasificación en micras.
Material.
Límites de presión y temperatura para la carcasa y cada elemento.
Compáralos con el fluido real del proceso, la temperatura y la presión diferencial máxima, y no solo con los datos de la ficha técnica. Los elementos que superen una inspección visual pueden seguir siendo de un material o una calidad inadecuados para la aplicación.
La idoneidad del material es un buen ejemplo. El titanio sinterizado suele indicarse para medios corrosivos, vapor y aplicaciones a altas temperaturas. El cartucho filtrante de titanio sinterizado Los filtros que ofrece LY Filter, por ejemplo, se caracterizan por tener conexiones roscadas de M20 a M32 y longitudes que van de 5″ a 40″. Los elementos, fabricados en acero inoxidable sinterizado, titanio, malla metálica o polímero, presentan diferentes tolerancias de puesta en marcha y opciones de limpieza, por lo que en el plan de puesta en marcha debe especificarse el tipo de elemento.
Comprueba las superficies de los asientos y el cierre
Comprueba lo siguiente:
La superficie de sellado del sumidero o de la placa tubular.
La junta de la tapa o la junta tórica, en busca de cortes, zonas aplanadas y restos de suciedad.
Revisa cada extremo de los elementos para detectar arañazos, rebabas o residuos en la superficie de sellado.
Los pernos de la tapa o los pernos oscilantes, para comprobar el estado de la rosca.
Las instrucciones del fabricante suelen incluir un paso para el cuidado de las juntas. Uno Manual de la carcasa del cartucho Fil-Trek Indica que hay que limpiar e inspeccionar la superficie de apoyo de la junta y volver a lubricarla antes de cerrar la tapa. Ese manual especifica que se utilice vaselina para su propia junta. No aplique ese lubricante a otra carcasa. Los lubricantes a base de petróleo pueden dañar algunos elastómeros (el EPDM es un ejemplo habitual), y los usos relacionados con la alimentación, la industria farmacéutica o el oxígeno tienen sus propias restricciones en cuanto a lubricantes. Utilice el lubricante que especifiquen el fabricante de la carcasa y el material de la junta.
Comprueba que los orificios de ventilación, drenaje y medición estén en buen estado.
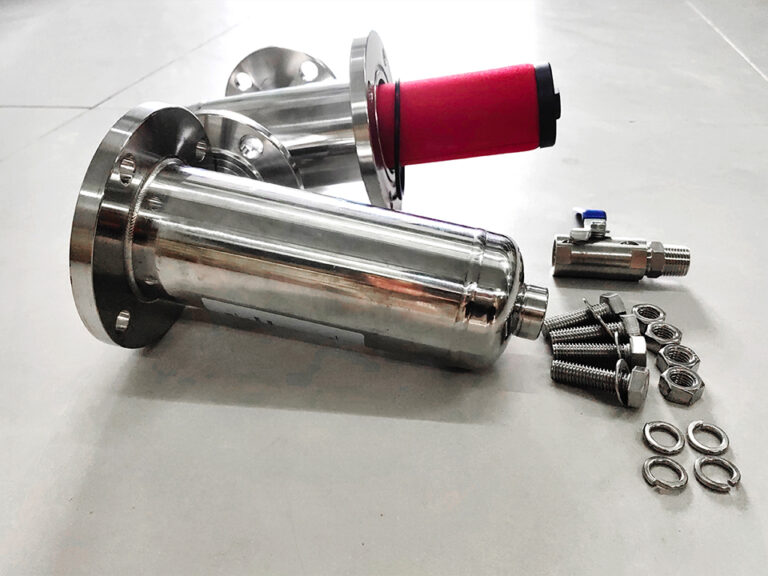
Una carcasa multicartucho debe contar con un orificio de ventilación operativo en su punto más alto, un desagüe en su punto más bajo y manómetros (o transmisores) aguas arriba y aguas abajo. Guía de asistencia técnica de Microfiltrex Recomienda instalar una válvula de purga en la carcasa y manómetros en el cuerpo de la carcasa para poder supervisar la presión diferencial entre los cartuchos. Instálelos antes de la puesta en marcha. Añadirlos más tarde implicaría abrir una carcasa que ya está en servicio.
Decide si se necesita un prefiltro o un colador en la etapa previa
Las tuberías nuevas transportan salpicaduras de soldadura, escoria, sellador y residuos de construcción. Los elementos sinterizados tienen estructuras rígidas de poros finos y pueden obstruirse rápidamente si el primer fluido que pasa por ellos está sucio. Muchos elementos sinterizados pueden someterse a un retrolavado o limpiarse, pero una obstrucción desde el primer día sigue suponiendo una pérdida de tiempo y puede contaminar el elemento hasta tal punto que la limpieza no consiga recuperarlo por completo.
Una etapa previa de mayor granulometría y que se pueda limpiar puede retener los residuos de la obra. Una cartucho filtrante de malla perforada de acero inoxidable Un ejemplo de opción reutilizable de filtrado grueso es el filtro con núcleo de soporte rígido. Se describe para la filtración de líquidos en acero inoxidable SS304/316, con dimensiones a medida y extremos con bridas. Se recomienda purgar la nueva línea hacia un desagüe o instalar un filtro temporal antes de que los elementos finales entren en contacto con el fluido de proceso.
Secuencia de arranque paso a paso
Esta es una secuencia genérica para el servicio con líquidos. Debe adaptarse al manual de la carcasa, al tipo de elemento y a las normas de seguridad de la instalación.
Aislar y despresurizar. Comprueba que la carcasa esté aislada y a presión cero. Abre la válvula de purga y comprueba que la carcasa esté vacía.
Instala y coloca los elementos. Coloca cada elemento en su soporte o adaptador. Comprueba que todas las juntas superiores, aletas, tuercas de mariposa, abrazaderas o fijaciones estén colocadas tal y como indica el fabricante de la carcasa.
Cierra la tapa. Coloca la junta, introduce los pernos y apriétalos por etapas siguiendo un patrón en estrella o alternando su orden. Los manuales de Fil-Trek describen cómo aplicar un par de apriete inicial siguiendo un patrón en estrella y, a continuación, aumentar el par siguiendo el mismo patrón. Utiliza el par de apriete indicado por el fabricante de la carcasa.
Abre la válvula de ventilación y cierra el desagüe. La válvula de salida permanece cerrada o regulada, dependiendo del procedimiento de alojamiento.
Abre la válvula de entrada poco a poco. Llena la carcasa poco a poco. Manual de la serie VF de Fil-Trek indica al operario que deje que el recipiente se llene lentamente, que cierre la válvula de purga en cuanto empiece a salir líquido por ella y que, a continuación, abra la válvula de salida.
Purgar hasta que el líquido salga sin burbujas de aire. Cierra la válvula de ventilación solo cuando salga un chorro constante y sin burbujas.
Lleve el sistema a la presión de trabajo. Aumenta la presión poco a poco y comprueba que la tapa, el desagüe y la válvula de ventilación no presenten fugas.
Abre la válvula de salida y aumenta el caudal poco a poco. Mientras lo haces, vigila la presión aguas arriba y aguas abajo.
Anota el valor de referencia. En el caudal de diseño o normal, anote el caudal, la temperatura, la presión aguas arriba y el ΔP.
Vuelve a comprobar que no haya fugas y vuelve a purgar el sistema. Puede acumularse gas tras el primer ciclo de flujo, por lo que conviene volver a purgar el sistema tras un breve periodo de funcionamiento.
Los manuales difieren en cuanto a la secuencia de las válvulas. Fil-Trek cierra la válvula de ventilación y, a continuación, abre la de salida. Un modelo de 1996 Norma técnica de Rosedale Products para carcasas de cestas múltiples y bolsas describe cómo abrir la entrada hasta aproximadamente el 25 % del caudal normal, purgar el aire atrapado y, a continuación, abrir la salida lentamente. Esos documentos tratan sobre diseños de bolsas y cestas, no de elementos sinterizados, pero ilustran el principio: el manual de la carcasa es la referencia en cuanto a la secuencia. El objetivo es el mismo en todos ellos: una carcasa completamente purgada y un aumento gradual del caudal.
¿Por qué es importante la presión diferencial de referencia?
Registra un ΔP del elemento limpio con un caudal, una temperatura y un fluido conocidos. Este valor servirá de referencia para todas las decisiones posteriores sobre limpieza o sustitución. Las directrices de Microfiltrex señalan que un aumento de la presión aguas arriba indica obstrucción y que los operadores deben respetar la presión diferencial máxima permitida por el fabricante del cartucho. Sin un valor de referencia, un “ΔP elevado” carece de punto de partida.
Un valor bajo no es automáticamente una buena noticia, y ahí es donde los cartuchos múltiples se diferencian de los de un solo elemento. Si uno de los doce elementos está mal asentado, la mayor parte del caudal puede tomar la vía más fácil a través de ese hueco. El cartucho mostrará un ΔP inferior al previsto en la referencia, pero el fluido se habrá filtrado de forma deficiente. Considere un ΔP inferior al esperado como una señal para comprobar el ajuste de los elementos, especialmente en la primera puesta en marcha de una carcasa nueva o tras un cambio de elementos.
Hay una suposición relacionada que merece una matización: que un arranque más rápido implica menos tiempo de inactividad. Un llenado lento y unos minutos de purga suponen un coste muy reducido en comparación con un elemento dañado, un lote de producto contaminado o una segunda parada para volver a colocar los elementos. La única excepción es un proceso con un tiempo de mantenimiento definido o un procedimiento validado que especifique una rampa de caudal. En ese caso, hay que seguir el procedimiento validado, no una regla general.
¿En qué se diferencia el arranque según el tipo de elemento?
La lógica de llenado y purga es la misma para todos los tipos de elementos. Los riesgos varían en función de la rigidez, la humectabilidad, la facilidad de limpieza y el tipo de conexión utilizada.
Tipo de elemento
Aspectos a tener en cuenta al poner en marcha una empresa
Qué hay que comprobar con el proveedor
Cartucho de polvo metálico sinterizado
Es rígida, por lo que no se deforma bajo presión, pero los granos finos se acumulan rápidamente si la línea está sucia.
ΔP máximo, método de limpieza, tipo de junta y de tapa
Elemento de malla metálica sinterizada
Malla multicapa adherida; el sellado depende de la conexión final.
Tipo de conexión, aleación, compatibilidad con los procesos de limpieza
Cartucho de titanio sinterizado
Se eligen en función de la corrosión, el calor y el vapor; la rampa térmica y la elección de la junta son factores importantes.
Límites de temperatura, compatibilidad de las juntas, interfaz roscada
Cartucho de malla perforada
De grano grueso, reutilizable; se utiliza a menudo en las primeras etapas del proceso o como etapa de filtrado.
Dimensiones de la abertura, núcleo de soporte, detalles de la brida
PE sinterizado/UHMW-PE/HDPE
Más ligero y resistente a los productos químicos, pero con limitaciones térmicas y químicas.
Temperatura máxima, compatibilidad con fluidos, límite de ΔP
PTFE sinterizado
Los medios hidrofóbicos pueden comportarse de forma diferente durante el primer proceso de humectación.
Orientación sobre la humectación, uso de gases frente al de líquidos, compatibilidad química
Utiliza la tabla como guía para la planificación, no como especificación. Los límites reales se derivan de los datos facilitados por el proveedor del elemento para cada calidad y tamaño concretos.
Elementos metálicos sinterizados
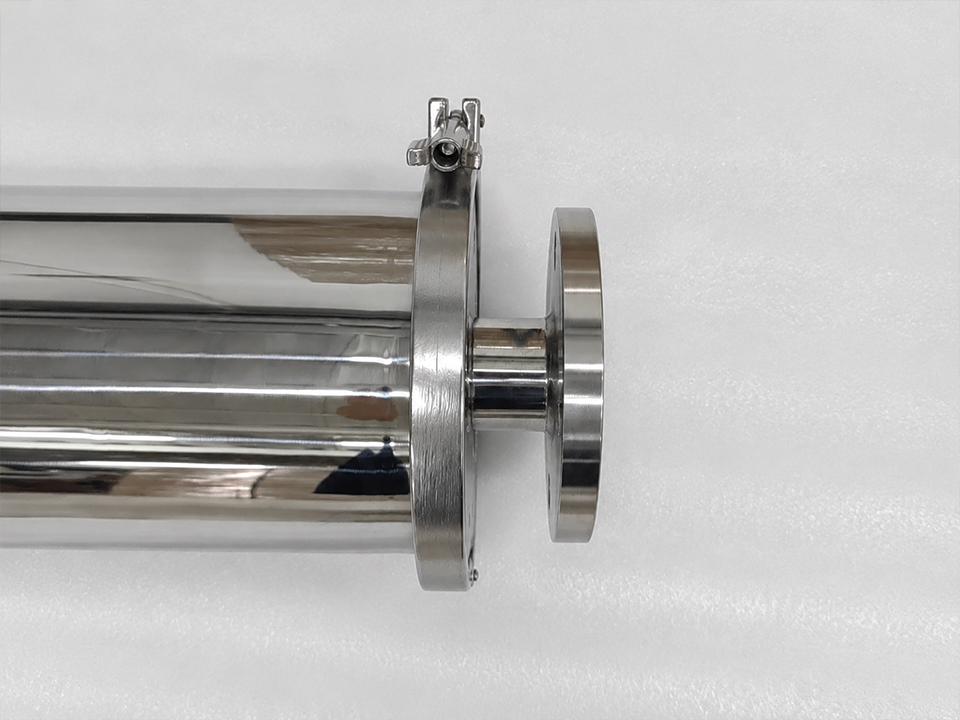
A cartucho filtrante de polvo sinterizado de acero inoxidable tiene un cuerpo rígido y poroso y está indicado tanto para la filtración de gases como de líquidos. La rigidez ayuda a resistir la deformación, pero no sustituye la necesidad de un asentamiento correcto ni el límite de ΔP. Para tuberías sanitarias o de proceso, el Elemento filtrante de malla metálica sinterizada con conexión Tri-Clamp Se describe como una malla sinterizada multicapa con una conexión Tri-Clamp. En ese caso, compruebe la junta y el asiento de la abrazadera como parte de las comprobaciones previas a la puesta en marcha. LY Filter indica que ambos pueden limpiarse mediante retrolavado, ultrasonidos o métodos químicos compatibles. Confirme el método de limpieza adecuado para su fluido antes de ultimar el plan de puesta en marcha y mantenimiento.
Elementos de plástico sinterizado
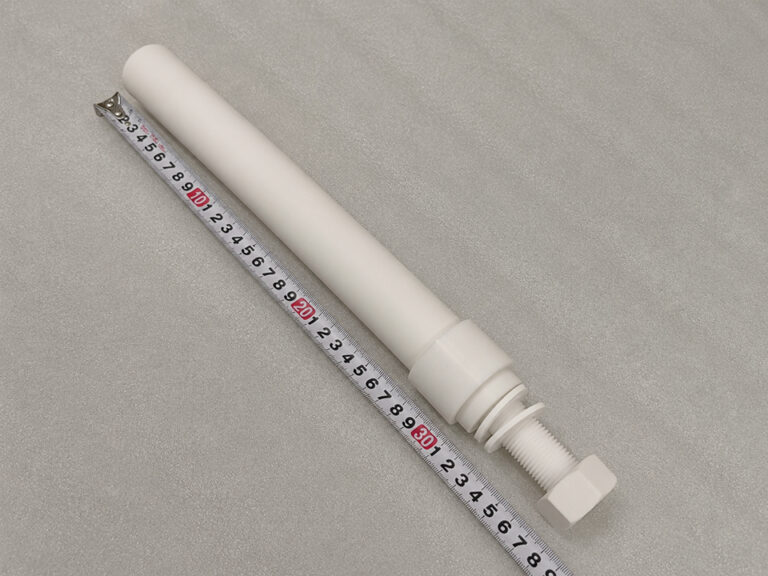
Los elementos de polietileno son más ligeros y se utilizan ampliamente por su compatibilidad química. Lista de filtros LY Tubos de cartucho filtrante porosos sinterizados de UHMW-PE y un tubo filtrante poroso de HDPE sinterizado con un rango especificado de 1 a 100 μm. En el caso de los elementos de plástico, es necesario confirmar la temperatura de funcionamiento, la compatibilidad con los fluidos y el límite de presión diferencial antes de la puesta en marcha, ya que las variaciones térmicas o de presión pueden deformar de forma permanente el elemento, algo que uno metálico sí tolera. Evite los choques térmicos provocados por la introducción repentina de fluido caliente.
A cartucho filtrante poroso de PTFE sinterizado Es un caso distinto. El PTFE es hidrofóbico por naturaleza, así que pregunta al proveedor si es necesario humedecerlo previamente para su uso con líquidos acuosos, o si está destinado principalmente al uso con gases, ventilación o productos químicos agresivos.
Aplicaciones en entornos con altas temperaturas, vapor y sustancias corrosivas
Para el servicio con calor o vapor, incorpore una fase de calentamiento controlada para que la carcasa, las juntas y los elementos se calienten al mismo tiempo. Verifique que el material de las juntas sea adecuado tanto para la temperatura como para las condiciones químicas. No aplique las normas de purga para servicio con líquidos al vapor sin las instrucciones del fabricante de la carcasa. La gestión del condensado y la descarga segura por la purga son cuestiones de seguridad independientes.
¿En qué casos no es adecuado el procedimiento de «llenado y ventilación» con líquido?
Aire atrapado, flujo irregular, bolsas de gas por encima de los elementos
Deja que salga el aire hasta que salga un chorro constante de líquido sin burbujas
Un elemento se ha salido de su sitio
Derivación sin filtrar; ΔP inferior al esperado
Comprueba el cierre de las válvulas antes del cierre; investiga los valores bajos de ΔP
Apretado desigual de los tornillos
Fuga en la junta o sellado pellizcado
Ajuste gradual en forma de estrella
Utilización de tuberías nuevas sucias
Ocultación temprana de los elementos más sutiles
Para purgar la tubería, utiliza un filtro provisional
Valor de referencia no registrado
No hay instrucciones de limpieza ni sustitución
Registrar el caudal, la temperatura, las presiones y ΔP
Junta o lubricante incorrectos
Hinchazón, fugas o contaminación
Sigue las especificaciones relativas a las carcasas y los elastómeros
Un ejemplo ilustrativo (no es un caso real de un cliente): un equipo instala doce elementos en una carcasa y observa un ΔP muy por debajo de la estimación del proveedor para elementos limpios. Asumen que los elementos están muy abiertos y aprueban la producción. Más tarde, un control de calidad posterior detecta partículas. La causa es que la superficie de sellado de uno de los elementos reposaba sobre residuos. La carcasa nunca se volvió a abrir para comprobarla, ya que un ΔP bajo parecía un buen resultado.
¿Qué deben especificar los compradores antes de solicitar los elementos de una vivienda?
Los problemas de puesta en marcha suelen surgir antes de instalar la carcasa, debido a unas especificaciones poco claras de los componentes. Prepara estos detalles para una solicitud de presupuesto, de modo que el proveedor pueda adaptar el componente a la carcasa:
Datos sobre la vivienda: fabricante, modelo, número de posiciones, longitud del elemento y tipo de sellado (junta, junta tórica, roscado, Tri-Clamp o con brida).
Fluido de proceso: líquidos o gases, química, carga de sólidos, viscosidad y cualquier producto químico de limpieza o esterilización.
Condiciones de funcionamiento: caudal, rango de temperatura, presión de trabajo, ΔP máximo admisible y cualquier ciclo de presión o térmico.
Requisitos de filtración: tamaño de partícula objetivo o clasificación en micras, y si dicha clasificación debe ser nominal o validada.
Material del elemento: el tipo de metal o polímero, y si se necesita una aleación especial.
Plan de limpieza: lavado a contracorriente, limpieza ultrasónica o química, o sustitución por un producto de un solo uso.
Documentos de calidad: certificados de materiales, informes de ensayo o registros de inspección que requiera el proyecto. Confirma qué es lo que el proveedor puede proporcionar realmente.
Restricciones de puesta en marcha: servicio en caliente, tiempos de espera o un procedimiento de puesta en marcha validado que el proveedor deba conocer.
Solicita las dimensiones personalizadas y los detalles de conexión con antelación. Cambiar una tapa final una vez que se ha realizado el pedido de la carcasa puede salir mucho más caro que hacerlo bien desde el principio, en la fase de presupuesto. Si necesitas ayuda con un proyecto concreto, envía el plano de la carcasa y los datos de funcionamiento a través del formulario de contacto de la página del producto correspondiente, como la Página sobre cartuchos de titanio sinterizado si hay calor o corrosión de por medio.
Preguntas frecuentes
¿Cuál es la secuencia correcta de puesta en marcha de una carcasa de filtro multicartucho? Aísle y despresurice el sistema, asiente cada componente, cierre la tapa apretando por etapas, abra la válvula de purga, llene lentamente por la entrada, purgue hasta eliminar todo el aire, abra la salida gradualmente y registre la presión diferencial de referencia. Siga el manual de la carcasa para conocer el orden exacto de las válvulas.
¿Por qué hay que ventilar la carcasa del filtro al ponerlo en marcha? El aire atrapado puede provocar un flujo irregular, causar fluctuaciones de presión y dejar bolsas de gas por encima de los elementos. Las instrucciones del fabricante suelen indicar que se cierre la válvula de purga solo cuando empiece a salir líquido por ella, y que se vuelva a purgar tras el primer ciclo de flujo.
¿A qué velocidad debo abrir la válvula de entrada? Poco a poco. Los manuales de los fabricantes recomiendan realizar el llenado de forma gradual, y una norma relativa a las carcasas de los filtros indica que se debe comenzar con aproximadamente el 25 % del caudal normal. Sigue las indicaciones del manual de la carcasa, ya que los caudales adecuados dependen de la presión nominal, el tipo de elemento filtrante y el fluido de proceso.
¿Una presión diferencial baja significa que los filtros funcionan correctamente? No necesariamente. En una carcasa con varios cartuchos, un elemento que no está bien asentado crea un derivación de baja resistencia, por lo que el ΔP puede descender mientras que la filtración empeora. Compara la lectura con un valor de referencia del elemento limpio y comprueba el asentamiento si el valor es inesperadamente bajo.
¿Qué presión diferencial debo registrar al poner en marcha el sistema? Registre el ΔP real del elemento limpio con un caudal, una temperatura y una viscosidad del fluido conocidos. Los límites para la sustitución o la limpieza los establece el fabricante del elemento, ya que dependen del medio, del diseño y de las condiciones de funcionamiento, por lo que no existe un valor universal aplicable.
¿Los cartuchos de metal sinterizado requieren una puesta en marcha diferente a la de los cartuchos desechables? Los pasos de llenado y purga son los mismos. Los elementos de metal sinterizado son rígidos y, a menudo, se pueden limpiar, por lo que hay que confirmar el método de sellado, el límite de ΔP y el procedimiento de limpieza. Proteja los grados finos de los residuos de la obra, ya que una carga prematura acorta los intervalos de limpieza.
¿Se pueden utilizar elementos sinterizados de plástico en aplicaciones a altas temperaturas? Únicamente dentro de los límites de temperatura y productos químicos indicados por el proveedor para ese grado concreto. Los elementos de polietileno y PTFE se comportan de forma diferente a los metálicos bajo el efecto del calor y la presión. Confirma los límites y evita los choques térmicos bruscos antes de especificarlos.