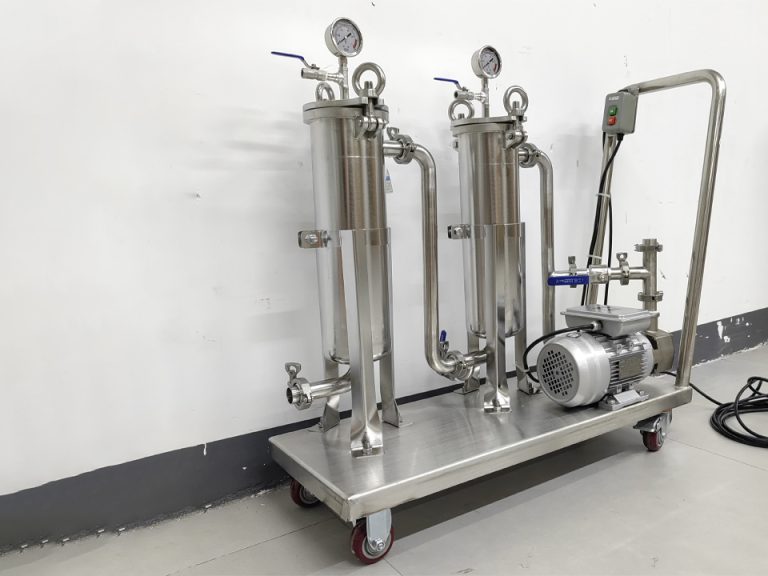
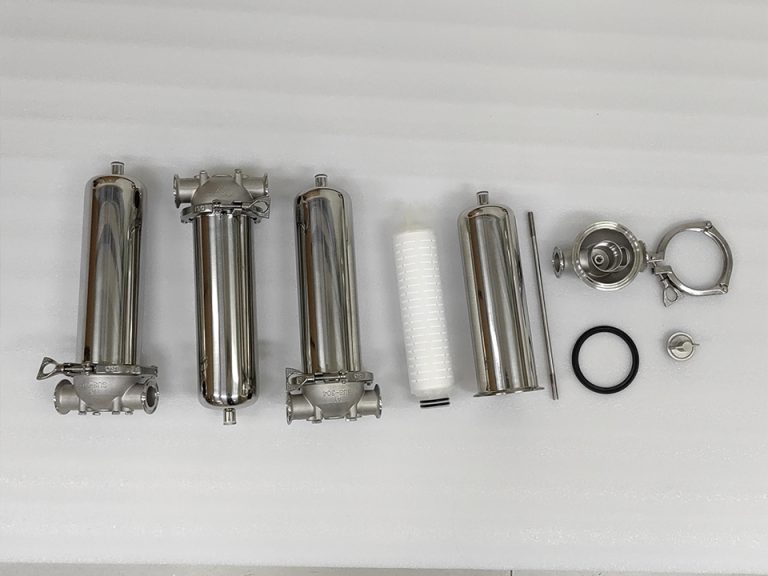
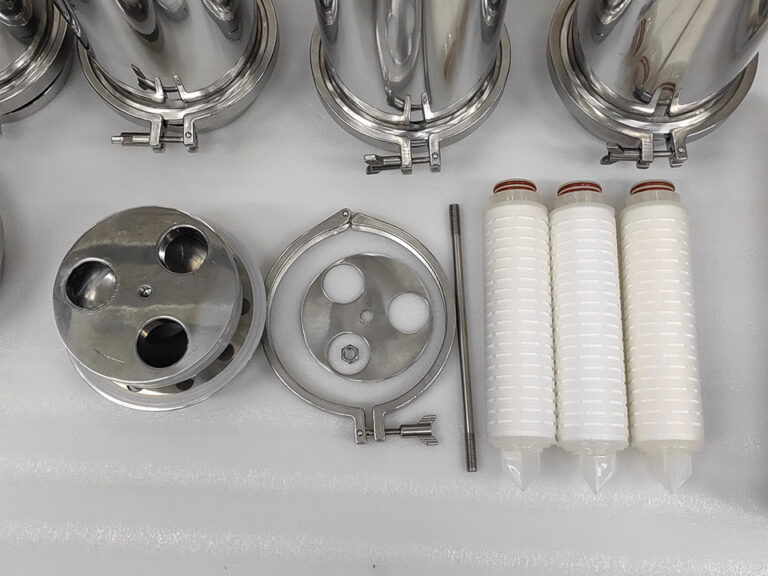
Guangzhou Lvyuan Water Purification Equipment Co., Ltd. es un fabricante de filtros industriales fundado en 2009 que diseña y fabrica carcasas de filtros de acero inoxidable, depósitos de agua estéril de acero inoxidable, elementos filtrantes, bolsas filtrantes, materiales ultrapolímeros y productos de filtros sinterizados. Los compradores eligen Lvyuan por el soporte OEM/ODM, el control de calidad ISO9001 y las certificaciones multinacionales.
Solución de problemas relacionados con la obstrucción de las carcasas de los filtros en las plantas de tratamiento de aguas residuales
La acumulación de sedimentos en la carcasa del filtro de una planta de tratamiento de aguas residuales suele manifestarse mediante un aumento de la presión diferencial, una disminución del caudal o cartuchos que alcanzan su punto de sustitución en la mitad del tiempo previsto. La sustitución del cartucho restablece el caudal durante un tiempo, pero no explica por qué el filtro se ha saturado tan rápidamente. En la mayoría de los casos, la causa se encuentra aguas arriba, en el sistema hidráulico de la carcasa o en una incompatibilidad entre el elemento filtrante y la sustancia contaminante.
Esta guía aborda las carcasas de filtros de cartucho y de bolsa que se utilizan en el pulido de efluentes, la reutilización del agua, el pretratamiento con membranas y las líneas de productos químicos o de agua de sellado. En ella se explica cómo reconocer los principales mecanismos de obstrucción, cómo confirmar la causa antes de realizar un gasto, qué soluciones funcionan y cuándo un elemento rígido de plástico poroso sinterizado es una alternativa sensata a un cartucho desechable.
¿Cómo se manifiesta en la práctica la obstrucción de la carcasa del filtro?
La acumulación de residuos es la acumulación de sólidos en suspensión, aceites, crecimiento biológico o incrustaciones minerales en el elemento filtrante o en el interior de la carcasa, lo que aumenta la resistencia al flujo. Los primeros indicios suelen ser los siguientes:
La presión diferencial (ΔP) aumenta más rápidamente que el valor de referencia propio de la planta para ese régimen de funcionamiento.
Menor caudal con el mismo ajuste de la bomba, o una bomba que tiene que esforzarse más para mantener el caudal.
Cartuchos que presentan una textura viscosa, están descoloridos o desprenden olor a sulfuro.
Aumento de la turbidez o del recuento de partículas aguas abajo a pesar de que el filtro está en funcionamiento, lo que sugiere que se está produciendo un desvío o una descarga de los sólidos capturados.
Una membrana situada aguas abajo presenta un ΔP más elevado, mientras que el filtro de cartucho parece estar en buen estado.
Este último aspecto es importante en los sistemas de reutilización y de ósmosis inversa. A Resumen de WaterTech Online sobre los indicadores clave de rendimiento de la ósmosis inversa Enumera el índice de densidad de sedimentos (SDI) y la presión diferencial entre los parámetros diarios que los operadores deben supervisar, y señala que el SDI debe medirse a lo largo de todas las etapas de pretratamiento, incluso después de los filtros de cartucho. Asimismo, establece como objetivo de pretratamiento un SDI inferior a 3,0 antes de las membranas. Esas cifras se aplican a la alimentación de las membranas, no a todos los filtros de aguas residuales, pero el principio es el mismo: medir aguas arriba y aguas abajo de la carcasa en lugar de basarse en un único medidor.
Una advertencia sobre el ΔP: una lectura a la baja no siempre es una buena noticia. Si la bomba suministra menos caudal, el ΔP desciende aunque el elemento esté sometido a la misma carga. Compara el ΔP con caudales similares o registra el caudal al mismo tiempo.
Causas habituales de la obstrucción de las carcasas de los filtros en el tratamiento de aguas residuales
Sólidos en suspensión y arrastre de flóculos
Los sólidos biológicos, el arrastre del clarificador y los flóculos de coagulante o polímero son las cargas más habituales en los filtros de pulido. Un aumento repentino de la carga suele indicar una anomalía en la etapa anterior, como un aumento de la capa de lodos, un cortocircuito en el clarificador o una sobredosis de coagulante. Un aumento constante y lento indica un problema de capacidad nominal o de dimensionamiento del filtro.
Grasas, aceites, lubricantes y polímeros
Las grasas, los aceites y las lubricantes (FOG) se extienden por las aberturas de los poros en lugar de acumularse en su interior, por lo que la diferencia de presión (ΔP) aumenta rápidamente y el filtro no se recupera tras un simple lavado. El exceso de polímero catiónico procedente de las etapas de deshidratación o floculación puede comportarse de manera similar, formando una capa gelatinosa. Ambos tienden a presentar un aspecto brillante o pegajoso en un cartucho seccionado, y ambos suelen requerir una etapa de limpieza con tensioactivo o con una solución alcalina, en lugar de solo agua.
Incrustaciones biológicas y biopelícula
El agua caliente y rica en nutrientes que se encuentra dentro de una carcasa que permanece inactiva entre ciclos es un lugar ideal para la formación de biopelículas. Los indicios típicos son la presencia de limo en el elemento y en las paredes de la carcasa, el mal olor y un aumento de la diferencia de presión (ΔP) incluso cuando la turbidez es baja. Las carcasas en modo de espera y los tramos muertos de las tuberías son puntos de origen frecuentes.
Cal y óxidos metálicos
El carbonato cálcico, los depósitos a base de fosfato —como la estruvita— y los óxidos de hierro o manganeso pueden precipitarse cuando cambian el pH, la temperatura o los niveles de oxidantes. Si un depósito efervesce al aplicar una gota de ácido diluido, es probable que contenga carbonato. Los depósitos de color óxido o negros que aparecen tras la aireación o la cloración sugieren una oxidación del hierro o del manganeso. Confírmelo mediante un análisis de laboratorio antes de decidirse por un producto químico de limpieza.
Potencia nominal incorrecta, carcasa de dimensiones insuficientes o sistema hidráulico deficiente
Un número insuficiente de cartuchos para el caudal implica un alto flujo por elemento y una carga rápida. Los orificios de ventilación obstruidos, un depósito lleno de sólidos sedimentados, juntas tóricas dañadas o un cartucho mal colocado pueden aumentar la resistencia o permitir que el agua sin filtrar pase por alto el elemento. Estas causas mecánicas son baratas de solucionar y fáciles de pasar por alto.
Tabla de resolución de problemas: síntoma, causa, comprobación y solución
Síntoma
Causa probable
Cómo confirmarlo
Medidas correctivas habituales
ΔP aumenta rápidamente y, a continuación, se estabiliza tras una descarga
Sólidos en suspensión sueltos o flóculos
Inspeccionar el elemento usado; comprobar el TSS o la turbidez aguas arriba
Corregir la clarificación en la parte superior del sistema; añadir una etapa de prefiltrado más gruesa
La ΔP aumenta rápidamente; la descarga no sirve de nada.
FOG o película de polímero
Depósito brillante o pegajoso; capa aceitosa en el agua de aclarado
Controla la fuente de FOG; utiliza un tensioactivo compatible o un producto de limpieza alcalino.
Lodo y olores; aumento de ΔP con baja turbidez
Biopelícula
Presencia visible de limo; análisis microbiológicos si fuera necesario
Desinfecta las carcasas y las tuberías; evita que las carcasas de reserva se queden sin usar y se estanquen.
Depósito duro, con costra o efervescente
Incrustaciones de carbonato o fosfato
Prueba de goteo con ácido diluido; análisis de laboratorio
Ajusta la dosificación de pH o de antiescalante; utiliza productos de limpieza compatibles con ácidos
Depósito de color marrón rojizo o negro
Óxidos de hierro o de manganeso
Color; análisis de laboratorio del depósito
Revisa los puntos de oxidación situados aguas arriba; elimina los metales antes del filtro.
ΔP normal, pero mala calidad aguas abajo
Derivación alrededor del elemento o junta
Comprueba las juntas tóricas, los asientos y los extremos de los elementos.
Sustituye las juntas; comprueba el ajuste del elemento y la unión con la tapa final
Cambios frecuentes en el caudal de diseño
Carcasa o elemento de dimensiones insuficientes
Calcular el caudal por cartucho según la ficha técnica
Añadir elementos o una carcasa más grande; reducir el flujo
La lectura del manómetro ΔP parece baja, pero el caudal ha disminuido
Valor medido con un caudal reducido
Comparar ΔP con caudales equivalentes
Caudal de troncos con ΔP; valores normalizados de la tendencia
¿Cómo se debe diagnosticar la acumulación de suciedad antes de cambiar nada?
Empieza por determinar qué es lo que realmente está obstruyendo el elemento. Una secuencia práctica:
Establece una referencia clara. Registra el ΔP y el caudal con los nuevos elementos instalados. Sin ello, una lectura de “alto” carece de referencia.
Examina el elemento gastado y la carcasa. Fíjate en el color, la textura, el olor y la ubicación del depósito. Una capa superficial indica la presencia de sólidos. Una película resbaladiza sugiere la presencia de FOG, polímeros o materia biológica. Los depósitos duros indican la presencia de incrustaciones.
Comprueba el feed. Toma muestras aguas arriba y aguas abajo para determinar la turbidez o los sólidos en suspensión totales (TSS). Si hay una membrana a continuación, mide también el índice SDI.
Realiza pruebas sencillas de depósito. Una gota de ácido permite identificar la presencia de carbonato. Un remojo en agua tibia con detergente indica si el depósito es de origen orgánico. Envía cualquier depósito desconocido para su análisis.
Comprueba los detalles mecánicos. Comprueba las juntas, los orificios de ventilación, los desagües y el asentamiento de los cartuchos antes de culpar al medio filtrante.
Instrucciones de limpieza de DuPont para los elementos FilmTec muestra un filtro de cartucho de polipropileno de 5-10 micras en una carcasa de PVC, FRP o acero inoxidable como parte de su unidad de limpieza, y recomienda limpiar los elementos de ósmosis inversa cuando la caída de presión aumente un 15 %. Esa cifra del 15 % se aplica a los elementos de membrana, no a los cartuchos desechables. Su valor para la resolución de problemas en las carcasas radica en el método: normalizar los datos según la tendencia y actuar en función del cambio respecto al valor de referencia, en lugar de basarse en una única lectura absoluta.
¿Es un tamaño de malla más fino la solución al problema de las incrustaciones?
Normalmente no. Cuando un filtro se carga rápidamente, el instinto es o bien aumentar el caudal para que dure más tiempo, o bien reducirlo para obtener un efluente más limpio. Ambas opciones pueden resultar contraproducentes.
Un grado de filtración más fino en un flujo sin cambios retiene una mayor parte de las partículas presentes en la superficie, por lo que ΔP aumenta antes. Un grado de filtración más grueso puede durar más tiempo, pero deja pasar partículas que obstruyen la membrana o superan el límite de descarga. Ninguno de los dos aborda los FOG, la biopelícula ni las incrustaciones, que no dependen en absoluto del tamaño de los poros.
Veamos un ejemplo ilustrativo. Una planta sustituye los cartuchos de 10 micras por elementos de 5 micras para proteger una membrana situada aguas abajo, y la frecuencia de sustitución pasa de ser mensual a semanal. Si el agua de entrada contiene flóculos procedentes de un clarificador que funciona cerca de su límite, quizá la mejor inversión sea un filtro de primera etapa de mayor granulometría o una corrección en la etapa previa, colocando el elemento más fino en segunda posición. El cartucho más fino no era inadecuado, pero se le exigía que realizara el trabajo de dos etapas.
La clasificación tampoco es un criterio único. Las clasificaciones “nominal” y “absoluta” describen comportamientos de retención diferentes, por lo que conviene preguntar al proveedor cómo se ha determinado la clasificación y a qué caudal. Del mismo modo, la diferencia de presión terminal (ΔP) varía según el diseño del elemento, por lo que conviene utilizar el valor de sustitución indicado por el fabricante del elemento en lugar de una cifra genérica tomada de otro tipo de cartucho.
Limpieza y mantenimiento: qué funciona y qué daña los soportes
Adapta el método de limpieza al tipo de suciedad:
Sólidos sueltos: un lavado o enjuague inverso a baja presión, siempre que el diseño del elemento permita el flujo inverso.
FOG, polímeros y compuestos orgánicos: agua tibia con un tensioactivo compatible o un detergente alcalino suave.
Cal y óxidos metálicos: un ácido compatible, cuyo tiempo de contacto y concentración los establece el fabricante del elemento.
Biofilm: una fase de desinfección adecuada, además de un plan para evitar el estancamiento.
La compatibilidad química determina qué es seguro. El polietileno suele tolerar muchos ácidos y álcalis, pero puede degradarse si se expone de forma prolongada a oxidantes fuertes, especialmente en presencia de calor. La poliamida suele ser menos tolerante a los ácidos fuertes y a los agentes oxidantes. El PTFE presenta una resistencia química muy amplia. Confirma los límites exactos para cada tipo específico con el fabricante del material antes de proceder a la limpieza, ya que la concentración, la temperatura y el tiempo de contacto influyen en el resultado.
El mantenimiento de la carcasa es igualmente importante. Vacíe y limpie el sumidero, revise y sustituya las juntas tóricas según el calendario previsto, compruebe que los conductos de ventilación y los desagües estén despejados y asegúrese de que los cartuchos estén bien colocados. Anote el ΔP, el caudal y las fechas de sustitución para poder comparar el próximo episodio de obstrucción con los datos históricos.
¿En qué casos resulta conveniente utilizar elementos de plástico poroso sinterizado?
Los elementos rígidos de plástico poroso sinterizado resultan adecuados cuando una misma carcasa se ensucia repetidamente con sólidos o sustancias orgánicas que pueden eliminarse mediante un proceso de limpieza compatible, y cuando el coste y el generación de residuos derivados de los frecuentes cambios de elementos desechables son significativos. No son la solución para todos los problemas de ensuciamiento, ni sustituyen a los controles previos.
En un elemento sinterizado, las partículas de plástico se fusionan para formar un cuerpo poroso autoportante. A diferencia de un cartucho enrollado o fabricado mediante soplado en caliente, la estructura se mantiene rígida, lo que permite realizar lavados a contracorriente o limpiezas químicas siempre que se respeten los límites de presión y compatibilidad establecidos por el fabricante. Las desventajas son un coste unitario normalmente más elevado que el de un cartucho desechable de polipropileno, la necesidad de seguir un procedimiento de limpieza definido y el riesgo de que las partículas finas se incrusten en la estructura porosa y resistan la limpieza.
Elección del polímero base
Material
Aplicación típica en el sector de las aguas residuales
Comprobaciones clave
UHMW-PE
Filtración general de partículas en agua y líquidos de proceso
Exposición a oxidantes, productos químicos de limpieza, comportamiento de humectación
HDPE
Separación de sólidos y líquidos en corrientes de agua industriales
Límites de temperatura y presión
PTFE
Sustancias químicas agresivas o temperaturas más elevadas
Humectabilidad para uso en medios acuosos, montaje de los extremos y coste
PA (nailon)
Filtración de partículas finas en un rango de clasificación reducido
Compatibilidad con ácidos y oxidantes
Los rangos publicados por el proveedor sirven de punto de partida. Los de Lvyuan… Tubos de cartucho filtrante porosos sinterizados de UHMW-PE se enumeran con granulometrías que van de 0,2 a 140 μm y diámetros de 10 a 120 mm. Los tubo filtrante poroso de HDPE sinterizado Se describe para la separación sólido-líquido, con un rango de 1 a 100 μm, funcionamiento a temperaturas inferiores a 80 °C y resistencia a presiones inferiores a 0,5 MPa. Para productos químicos agresivos o temperaturas más elevadas, el cartucho filtrante poroso de PTFE sinterizado incluye clasificaciones de 0,1 a 100 μm, un rango de temperaturas de -190 °C a 260 °C y varias opciones de acoplamiento en los extremos, entre ellas M20, M30, 222 y 226. Para la filtración fina, el Cartucho filtrante de plástico poroso sinterizado PA Se comercializa en rangos de 0,5 a 10 μm, con diámetros de 38 mm o 48 mm. Estos son los rangos indicados por el proveedor; compruébalos en función de tu propio caudal, ΔP, temperatura y composición química antes de realizar el pedido.
Formatos planos y anulares
No todos los puntos de filtración utilizan un tubo. Algunos equipos utilizan un elemento plano o moldeado. Placas filtrantes porosas de PE sinterizado se puede cortar a medida para la filtración y la distribución de fluidos, placas filtrantes redondas de PE sinterizado conjuntos de trajes que requieran un disco plano, y filtros de anillo de PE poroso sinterizado Son elementos anulares moldeados para equipos diseñados en función de esa geometría. En cada caso, el comprador debe especificar el espesor, las características de los poros y el método de sellado en función del medio de funcionamiento concreto, ya que no existe una clasificación universal.
Una advertencia sobre la humectación
El polietileno poroso y el PTFE suelen ser hidrófobos a menos que se sometan a un tratamiento. Para su uso en aguas residuales acuosas, hay que preguntar si el elemento ha sido sometido a un tratamiento superficial o si necesita un prehumedecimiento, ya que un elemento hidrófobo seco puede presentar un ΔP inicial elevado o un caudal deficiente que parezca una obstrucción, pero que en realidad no lo es.
Acumulación de residuos en los equipos auxiliares situados alrededor de la carcasa
El rendimiento de la carcasa también depende de los equipos que la rodean. Si tu planta dosifica productos químicos secos mediante transporte por vacío, el filtro que protege la fuente de vacío puede obstruirse con partículas finas y provocar que el dosificador se quede sin material. Cartuchos filtrantes para alimentadores al vacío de UHMW-PE son un tipo de válvula diseñada para ese tipo de equipos. Las válvulas automáticas de retrolavado y aislamiento suelen expulsar aire comprimido a través de pequeños silenciadores, y una salida obstruida puede ralentizar la respuesta de la válvula; silenciadores neumáticos de plástico poroso Se suministran para la filtración de los gases de escape neumáticos y la reducción del ruido. Se trata de comprobaciones secundarias, pero una válvula lenta puede alterar los ciclos de retrolavado y confundirse con un problema del filtro.
¿Cómo se puede evitar que vuelva a producirse la incrustación?
Contrólalo desde el principio. Estabilice el rendimiento del clarificador, la dosificación de polímeros y coagulantes, y las fuentes de FOG antes de aumentar la capacidad de filtración.
Realiza la filtración. Coloca un filtro de malla más gruesa antes del de malla fina, de modo que cada elemento se encargue del rango de partículas para el que está diseñado.
Tamaño para el fundente. Añade elementos o aumenta el tamaño de la carcasa, en lugar de utilizar menos cartuchos al límite de su caudal nominal.
Sigue la tendencia, no reacciones. Realice un seguimiento de ΔP en función del caudal y configure las alarmas según el valor límite indicado por el fabricante del elemento.
Evita el estancamiento. Vacíe o desinfecte las carcasas en espera y elimine los tramos sin flujo.
Limpia siguiendo un horario que se adapte a la persona que ensucia, y detenerse si la limpieza ya no consigue que ΔP vuelva a un nivel de referencia estable.
Asegúrate de que las piezas de recambio sean compatibles con la carcasa, incluidas las juntas y los racores.
¿Qué debes especificar antes de solicitar un recambio o un elemento a medida?
Para poder ofrecer un presupuesto preciso, es necesario conocer los factores concretos que provocan las incrustaciones. Prepara lo siguiente:
Descripción del feed: fuente, TSS o rango de turbidez, presencia de FOG, polímeros o coagulantes, y cualquier anomalía en el funcionamiento.
Química y temperatura: rango de pH, oxidantes o biocidas, productos químicos de limpieza y temperatura máxima.
Hidráulica: caudal nominal y caudal máximo, ΔP limpio, ΔP terminal admisible y presión de funcionamiento.
Detalles de la vivienda: longitud del elemento, diámetro exterior, tipo de conexión en los extremos, método de sellado y número de posiciones.
Objetivo de rendimiento: retención requerida, límite de salida o requisitos de la membrana, y si es posible una filtración por etapas.
Plan de limpieza: si el elemento se someterá a un lavado inverso o a una limpieza química, y mediante qué método.
Cantidad y muestreo: el volumen anual y si se necesitan muestras de prueba.
Pide a los proveedores muestras para probarlas en tus propias instalaciones antes de comprometerte a realizar un pedido al por mayor, y acuerda de antemano qué valores de recuperación de ΔP y duración de funcionamiento se considerarán un éxito. Cualquier afirmación del proveedor sobre el rendimiento debe contrastarse con tus propios datos.
Preguntas frecuentes
¿Qué provoca la obstrucción de las carcasas de los filtros en las plantas de tratamiento de aguas residuales?
Las causas principales son los sólidos en suspensión y el arrastre de flóculos, las grasas y los aceites, los residuos de polímeros, la biopelícula, las incrustaciones minerales y los óxidos de hierro o manganeso. Las carcasas de dimensiones insuficientes, las especificaciones incorrectas, los desvíos y los conductos de ventilación obstruidos pueden agravar o simular la obstrucción.
¿Cómo sé si debo limpiar o sustituir un elemento filtrante?
Compruebe la facilidad de limpieza del elemento y el ΔP del terminal. Si, tras la limpieza, el ΔP vuelve a situarse cerca del valor de referencia en estado limpio con el mismo caudal, significa que la limpieza es eficaz. Si la recuperación disminuye con cada ciclo, sustituya el elemento.
¿Qué presión diferencial debería dar lugar a una sustitución?
No existe un valor universal. La diferencia de presión terminal (ΔP) depende del diseño del elemento, la carcasa y el proceso, por lo que debes utilizar el límite indicado por el fabricante y tu propio valor de referencia. Compara las lecturas con un caudal equivalente, ya que un caudal más bajo puede dar la impresión de que la ΔP mejora.
¿Un tamaño de malla más fino reduce las incrustaciones?
Por lo general, no. Un grado de filtración más fino en el mismo flujo suele cargarse más rápido y no evita la formación de FOG, biopelícula ni incrustaciones. Una configuración por etapas con un primer filtro de malla más gruesa suele ofrecer mejores resultados que un único elemento de filtración fina.
¿Son aptos los filtros de plástico sinterizado para el tratamiento de aguas residuales?
Pueden ser adecuadas para determinadas tareas en las que los sólidos o los residuos orgánicos puedan eliminarse mediante limpieza y el polímero sea compatible con la composición química del agua, la temperatura y la presión. Comprueba primero con el fabricante la resistencia química, el comportamiento de humectación y los límites de limpieza.
¿Cómo puedo distinguir entre la incrustación biológica y la formación de incrustaciones?
La bioincrustación suele producir limo, mal olor y un aumento de ΔP con baja turbidez. Las incrustaciones son duras o crujientes y pueden efervescer en ácido diluido si se trata de carbonato. El análisis de laboratorio del depósito es la forma más fiable de confirmarlo.
¿Qué productos químicos son seguros para limpiar piezas de polietileno o poliamida?
Depende del grado, la concentración, la temperatura y el tiempo de contacto. El polietileno suele ser resistente a muchos ácidos y álcalis, pero sensible a los oxidantes fuertes con el paso del tiempo, mientras que la poliamida es menos resistente a los ácidos fuertes y a los oxidantes. Solicita al proveedor los límites por escrito.