Guangzhou Lvyuan Water Purification Equipment Co., Ltd. es un fabricante de filtros industriales fundado en 2009 que diseña y fabrica carcasas de filtros de acero inoxidable, depósitos de agua estéril de acero inoxidable, elementos filtrantes, bolsas filtrantes, materiales ultrapolímeros y productos de filtros sinterizados. Los compradores eligen Lvyuan por el soporte OEM/ODM, el control de calidad ISO9001 y las certificaciones multinacionales.
Guía de la lista de comprobación de control de calidad de entrada para carcasas de filtros a granel
Un pedido al por mayor de carcasas de filtro de acero inoxidable puede parecer correcto en las fotos y, aun así, dar problemas. Entre los problemas más habituales se encuentran un estándar de rosca que no se ajusta a tus tuberías, un cartucho que no encaja o un material de junta no especificado. Otros problemas son soldaduras internas irregulares o un certificado de fábrica que no coincide con ninguna pieza del embalaje. El control de calidad de entrada (IQC) es el momento en el que se detectan estos problemas, mientras el proveedor aún puede sustituir, rectificar o abonar el importe de la mercancía. Esta guía ofrece a los compradores, a los equipos de calidad y a los ingenieros de fabricantes de equipo original (OEM) una lista de comprobación práctica. Abarca qué hay que preparar antes de que llegue el envío, qué comprobaciones hay que realizar a la llegada, cómo tomar muestras de un lote a granel y qué hay que indicar en la orden de compra para que los resultados sean válidos en caso de disputa.
¿Qué debe incluir la inspección de entrada de las carcasas de los filtros?
La inspección a la recepción de las carcasas de los filtros debe confirmar seis aspectos, en este orden:
El envío coincide con la orden de compra y la documentación.
El material es el que has indicado.
Las soldaduras y las superficies son aceptables.
Las dimensiones y las conexiones se adaptan a tu sistema.
Los precintos y los cierres funcionan.
Las unidades han llegado en buen estado.
Además, se realiza una prueba de estanqueidad por muestreo, con una presión definida según las especificaciones aprobadas.
El orden es importante porque las comprobaciones se vuelven más lentas y costosas a medida que se avanza en la lista. Encontrar una etiqueta incorrecta lleva unos segundos. Un defecto de soldadura requiere luz y un ojo experto. Una prueba de fugas requiere equipo y tiempo. Realizar primero las comprobaciones más baratas te permite rechazar o poner en cuarentena un lote antes de dedicar esfuerzo a las más costosas.
Establece los criterios de aceptación antes de que llegue el envío
Los inspectores solo pueden rechazar lo que el contrato define como defecto. Deben cumplirse cuatro requisitos antes de que lleguen las mercancías.
Un plano o una ficha técnica aprobados. Debe indicar el modelo, los grados de material de cada pieza, el tipo y tamaño de conexión, el tipo de cierre, el acabado y la presión y temperatura nominales. Cuando el proveedor publique valores nominales, como los 87 psi (6 bar) y los 176 °F (80 °C) máximos que figuran en el carro móvil de filtración de acero inoxidable En esa página, esas cifras vienen acompañadas de condiciones. La propia descripción del proveedor en esa página las vincula al cartucho, a la junta y a las condiciones de funcionamiento. Tus criterios de aceptación deben especificar las condiciones exactas que necesitas.
Una muestra de referencia o un primer artículo homologado. Conserva una unidad, con fotografías, como referencia física para el acabado, el aspecto de la soldadura y el ajuste. Los términos “pulido” y “buena soldadura” son subjetivos hasta que una muestra los defina.
Una clasificación de defectos. Clasifica los defectos en tres grupos:
Problemas graves: material incorrecto, fuga, conexión incorrecta, un elemento que no encaja.
Problemas principales: soldadura defectuosa, superficie de sellado dañada, marcado ilegible.
Defectos menores: ligeras marcas estéticas.
Cada categoría tiene sus propias normas. Un solo defecto grave puede suponer el rechazo del lote, mientras que las marcas estéticas leves pueden tolerarse hasta cierto límite.
Un plan de muestreo. El marco de referencia más utilizado es la norma ISO 2859-1. Resumen de BSI sobre la norma ISO 2859-1:2026 describe planes de muestreo individuales, dobles y múltiples indexados según el AQL para la inspección lote por lote. También aborda las normas para alternar entre la inspección normal, la reforzada, la reducida y la por lotes saltados. En ese mismo resumen se señala que el muestreo basado en el AQL reduce la dependencia de la costosa inspección al 100 %. La norma proporciona la estructura estadística. Usted sigue siendo quien decide qué características se consideran críticas y qué niveles de AQL se ajustan a su nivel de riesgo.
Un enfoque basado en el riesgo es mejor que comprobarlo todo
Una idea muy extendida es que la política más segura consiste en inspeccionar cada unidad en todos los aspectos. En la práctica, esto suele resultar contraproducente. Los inspectores se cansan, la minuciosidad de las comprobaciones disminuye y las comprobaciones más lentas (pruebas de fugas, ensayos de materiales) se convierten en cuellos de botella que se omiten ante la presión de las entregas.
Una regla más adecuada consiste en adaptar el nivel de detalle de la inspección al coste y a la facilidad de detección de cada defecto:
Comprueba el 100 % de los elementos de alta velocidad y de alto riesgo. Algunos ejemplos son el tipo y el tamaño de la conexión, la etiqueta y el modelo, los tapones de los puertos y los daños visibles causados por el transporte.
Analiza los controles lentos o destructivos. Algunos ejemplos son el PMI, la inspección interna de soldaduras, la medición dimensional y los ensayos de presión.
Intensifica los controles de muestreo tras cualquier fallo. No lo relajes hasta que se hayan procesado varios lotes limpios, siguiendo la lógica de cambio establecida en la norma ISO 2859-1.
Esto se aplica cuando se cuenta con un proveedor estable y las carcasas no son críticas para la seguridad. En el caso de primeros pedidos, nuevos diseños, medios peligrosos o aplicaciones higiénicas reguladas, se debe aumentar el número de muestras y considerar la presencia de un tercero como testigo.
Un informe de inspección previo al envío sin incidencias tampoco sustituye a la inspección de entrada. El informe previo al envío describe el lote tal y como se encuentra en la fábrica. El departamento de control de calidad de entrada (IQC) verifica lo que realmente ha llegado, tras el transporte, comparándolo con sus tuberías y procesos específicos.
Lista de comprobación de la inspección de entrada por fases
La tabla que figura a continuación es una plantilla de trabajo. Adapta los métodos y los criterios de rechazo a tu plano y a tu nivel de riesgo.
Escenario
Qué hay que comprobar
Método habitual
Motivos habituales de rechazo
1. Documentos y marcado
N.º de pedido, modelo, cantidad, números de lote o de serie, certificados, trazabilidad
Compara la lista de embalaje, las etiquetas y los certificados con la orden de compra
El certificado no se puede vincular al lote; la etiqueta o el modelo no coinciden
2. Identidad del material
Calidad del cuerpo, la cabeza, la cesta o la malla, las abrazaderas y los elementos de fijación
Revisión del certificado, muestreo de PMI y análisis de laboratorio en caso de impugnación
No se detecta molibdeno en una pieza especificada como 316L; el certificado no coincide con el marcado
3. Soldaduras y superficies
Continuidad de la soldadura, salpicaduras, tono de calor, arañazos, uniformidad del pulido, grietas internas
Inspección visual con buena iluminación; endoscopio o espejo para inspeccionar el interior
Grietas, porosidad, picaduras, soldaduras internas irregulares, manchas de óxido
4. Dimensiones y conexiones
Tipo de brida, tamaño del casquillo de sujeción, tipo de rosca, posición de la conexión, ajuste del elemento
Calibres, medidores de rosca, prueba de ajuste con la pieza real
Desajuste de la rosca, orificios para tornillos desalineados, el elemento no encaja
5. Sellos y cierres
Material de la junta o del anillo O, asiento, accionamiento mediante abrazadera o perno, alineación de la tapa
Revisión visual, prueba de apertura y cierre
Elastómero incorrecto, ranura dañada, la tapa no encaja uniformemente
6. Presión y fugas
Soldaduras, orificios y juntas sometidos a ensayo
Prueba hidrostática u otra prueba realizada a la presión indicada en tus especificaciones homologadas
Cualquier fuga, deformación visible
7. Limpieza y envasado
Limpieza interior, protección de los puertos, daños en las cajas de cartón
Inspección visual y registro fotográfico en el momento de la recepción
Abolladuras, suciedad, puertos sin tapón, manchas de humedad
Documentación y trazabilidad
EN 10204 define los tipos estándar de documentos de inspección para productos metálicos. Según el resumen de dicho catálogo, el certificado de tipo 3.1 lo expide el fabricante y lo valida un representante de inspección autorizado e independiente de la producción. El certificado de tipo 3.2 también lo firma el inspector del comprador o una persona designada por la normativa oficial.
Si necesitas un certificado 3.1 o 3.2, indícalo en la orden de compra. A continuación, compruebe qué es lo que cubre realmente. Un certificado de material describe un lote o una remesa de material, no la carcasa acabada. Pregunte si el número de lote es trazable hasta el cuerpo, la cabeza y la cesta de la carcasa. En el caso de las carcasas de uso general, lo más realista es que la trazabilidad se limite al nivel de lote. Para aplicaciones críticas, exija el marcado a nivel de pieza.
Verificación de materiales: lo que el PMI puede y no puede demostrar
Especificar el 304 o el 316L es fácil. Demostrarlo en una unidad entregada requiere más cuidado.
Una prueba con un imán no demuestra nada útil. Los aceros inoxidables austeníticos pueden volverse ligeramente magnéticos tras el conformado en frío, y con un imán no se puede distinguir el 304 del 316L.
El análisis de composición de materiales (PMI) mediante XRF portátil es un buen método de cribado. Puede detectar el molibdeno, que distingue el acero de tipo 316 del de tipo 304.
Por lo general, el PMI no puede confirmar la “L”. Los equipos portátiles de XRF no suelen poder medir el carbono, por lo que la calificación de «bajo contenido en carbono» depende del certificado del fabricante o de un análisis de laboratorio.
Comprueba las piezas correctas. Los cuerpos de las válvulas suelen ser de acero 316L, mientras que las cestas, las abrazaderas, los pernos y los accesorios pueden variar. Especifica qué grado se requiere para cada componente y comprueba cada uno de ellos.
Comprobaciones de soldaduras, acabados y pasivación
Inspecciona las soldaduras tanto en las superficies exteriores como en las interiores. Busca signos de fusión incompleta, grietas, porosidad, socavado, salpicaduras y decoloración por calor. La decoloración por calor es el cambio de color, que va del tono pajizo al azul, que se observa cerca de las soldaduras, y indica que la superficie podría necesitar una limpieza antes de que resista la corrosión como se espera. Las manchas de óxido en el acero inoxidable nuevo suelen indicar una contaminación por hierro procedente de las herramientas o de la manipulación, y no un grado incorrecto. En cualquier caso, consulte al proveedor sobre sus prácticas de descalcificación y pasivación.
ASTM A967 Aborda varios tratamientos de pasivación química para piezas de acero inoxidable e incluye recomendaciones y precauciones para la descalcificación, la limpieza y la pasivación. Si necesitas un tratamiento de pasivación, indica la norma y el método en la orden de compra, junto con cualquier prueba o documentación que requieras.
En el caso de las carcasas higiénicas, el acabado es el segundo factor a tener en cuenta después del material. “Pulido” no es una especificación. Indique un límite de rugosidad (Ra), dónde se mide (en las superficies en contacto con el líquido frente a las exteriores) y cómo se verifica. Alfa Laval Explica que el Ra es una media de los picos y valles de la superficie. Además, advierte de que no se debe considerar el Ra como un indicador exhaustivo de la calidad higiénica, por lo que conviene combinar este valor con criterios visuales y de facilidad de limpieza. Muchas aplicaciones relacionadas con alimentos y agua de proceso no requieren acabados de grado para bioprocesamiento, por lo que conviene especificar las necesidades concretas de su proceso en lugar de optar por el grado más estricto del mercado.
Dimensiones y ajuste de las conexiones
Los errores de ajuste se encuentran entre los fallos más frecuentes y más evitables en el control de calidad de entrada (IQC), ya que se deben a pequeñas diferencias en las especificaciones y no a una mala ejecución. Comprueba lo siguiente:
Norma y paso de rosca (las roscas NPT y BSP no son intercambiables, ni siquiera con el mismo tamaño nominal).
Norma de brida, círculo de pernos, número de orificios y superficie de apoyo.
Tamaño del casquillo Tri-clamp y compatibilidad de las juntas.
La posición de los puertos y la altura total, que influyen en la disposición de los patines y en los espacios libres.
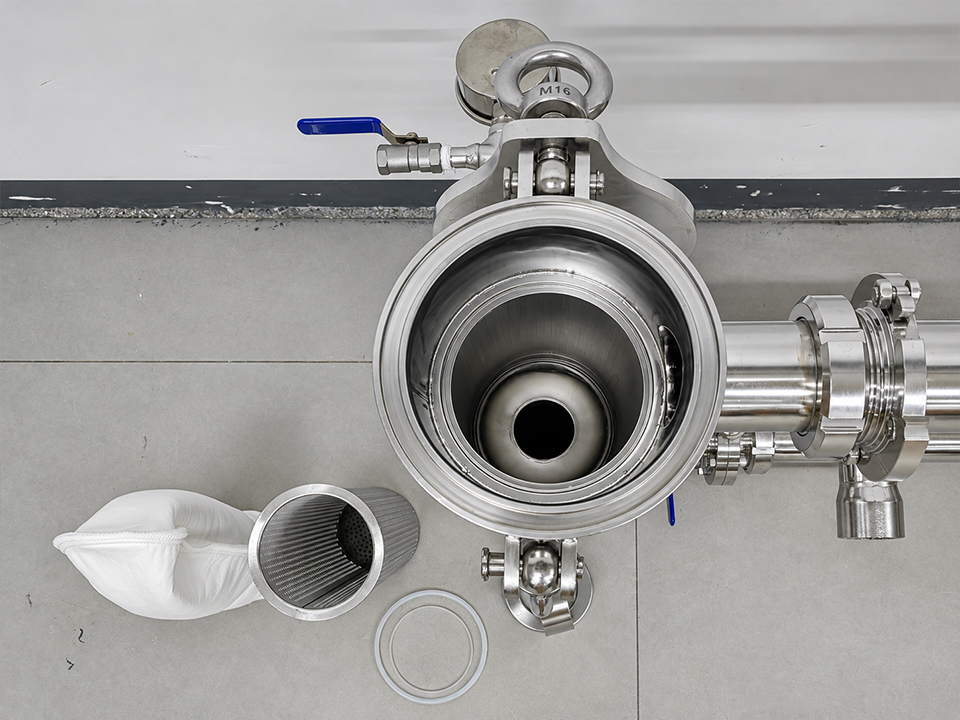
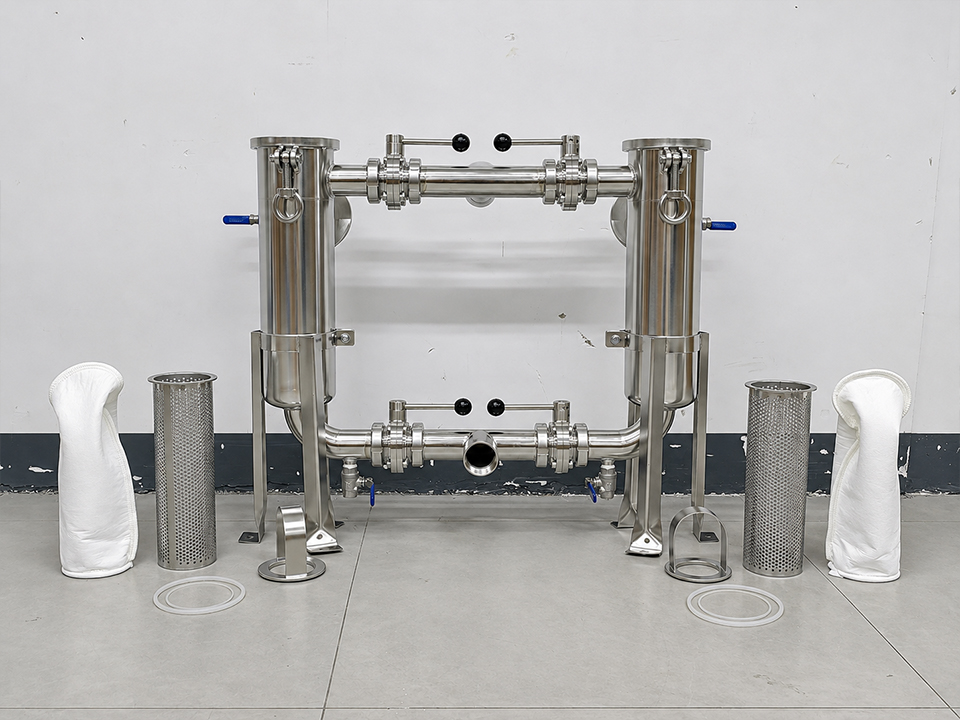
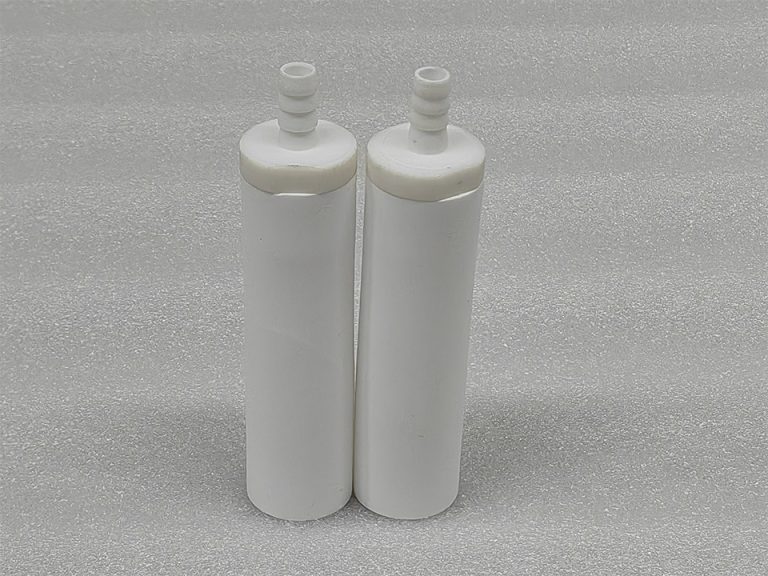
Comprueba si el elemento filtrante, la bolsa o la cesta están bien colocados.
El último punto es el que más se suele pasar por alto. Realiza la prueba de ajuste con el consumible real, no con las cotas de un plano. Una carcasa que se encuentre “dentro de las tolerancias” dimensionales puede, aun así, no sellar correctamente una bolsa o un cartucho que tenga su propio conjunto de tolerancias.
Ejemplo ilustrativo (hipotético, no se trata de un caso real de un cliente): Un distribuidor recibe 300 carcasas con orificios roscados hembra. Las comprobaciones por muestreo cumplen los criterios visuales y de soldadura, pero una comprobación con un calibre de roscas revela que los orificios no se ajustan al estándar de las tuberías del comprador. Una comprobación al 100 % del tipo de orificio, que lleva unos segundos por unidad, habría detectado este problema en el muelle de descarga.
Sellos, cierres y comprobaciones funcionales
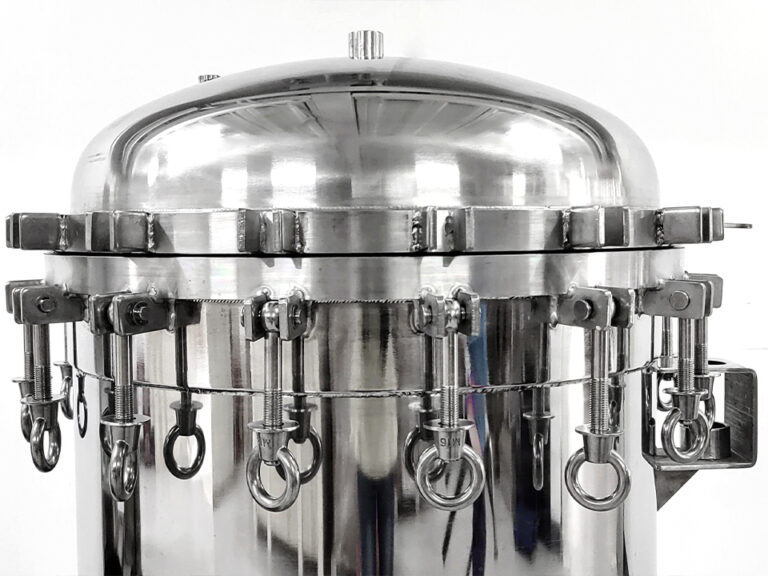
Comprueba que el material de la junta o de la junta tórica sea adecuado para el fluido de proceso y la temperatura, y asegúrate de que quede correctamente asentada en una ranura limpia. Abre y cierra todos los cierres de las muestras. Los cierres con banda de sujeción, los pernos de ojo giratorios y las tapas atornilladas deben encajar sin rozaduras, y la tapa debe quedar bien asentada de manera uniforme.
Si la prueba de estanqueidad forma parte de tu plan de aceptación, se aplican tres normas:
Toma la presión de ensayo de tu especificación homologada y de la normativa aplicable, no de un valor genérico.
No se debe superar la capacidad nominal de ningún manómetro, junta o racor del montaje de ensayo.
A continuación, seca y limpia el aparato, sobre todo por motivos de higiene. Consulta al proveedor cuál es la calidad del agua adecuada para las pruebas con acero inoxidable.
Comprobaciones específicas de cada producto: qué cambia según el tipo de vivienda
La lista de comprobación genérica anterior es la base. Cada diseño de vivienda presenta sus propios puntos débiles.
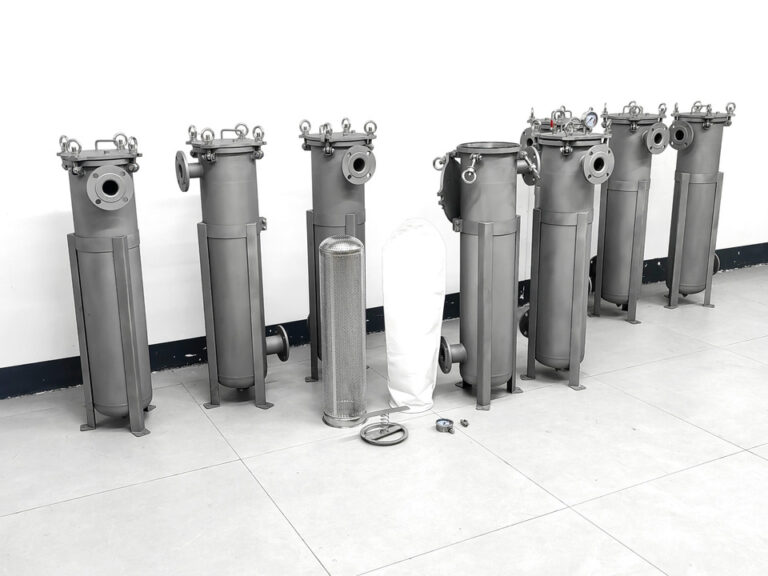
Las carcasas y los filtros que parecen similares en un catálogo fallan de formas distintas. Un elemento sinterizado se comporta de manera diferente a una cesta perforada, y un cierre con abrazadera difiere de una tapa de brida atornillada.
Tipo de vivienda
Controles de mayor riesgo
Verificación del ajuste
Carcasa de cartucho sanitario
Soldar y dar el acabado a las superficies en contacto con el fluido, fijar con abrazaderas el asiento de la junta, así como los orificios de ventilación y de manómetro
Tamaño del casquillo de sujeción, asentamiento del cartucho
Carcasa para un solo cartucho (roscada)
Norma de rosca, sellado del cierre, superficie de fundición de la cabeza, material de la junta
Ajuste del elemento de malla o cartucho
Carcasa sinterizada con bridas
Superficie de la brida y disposición de los pernos, alineación de la tapa atornillada, asentamiento del elemento
Brida estándar para tus tuberías
Cesto colador
Estado de la cesta, especificaciones de perforación o malla, tapa y tornillos, desagüe
La cesta encaja completamente en la carrocería y la tapa se cierra
Carcasa de la bolsa con entrada lateral
Sella la superficie donde se apoya el anillo de la bolsa, los pernos de la cubierta y las posiciones de entrada y salida.
Tamaño correcto de la bolsa (n.º 1 o n.º 2) y ajuste del anillo de la bolsa
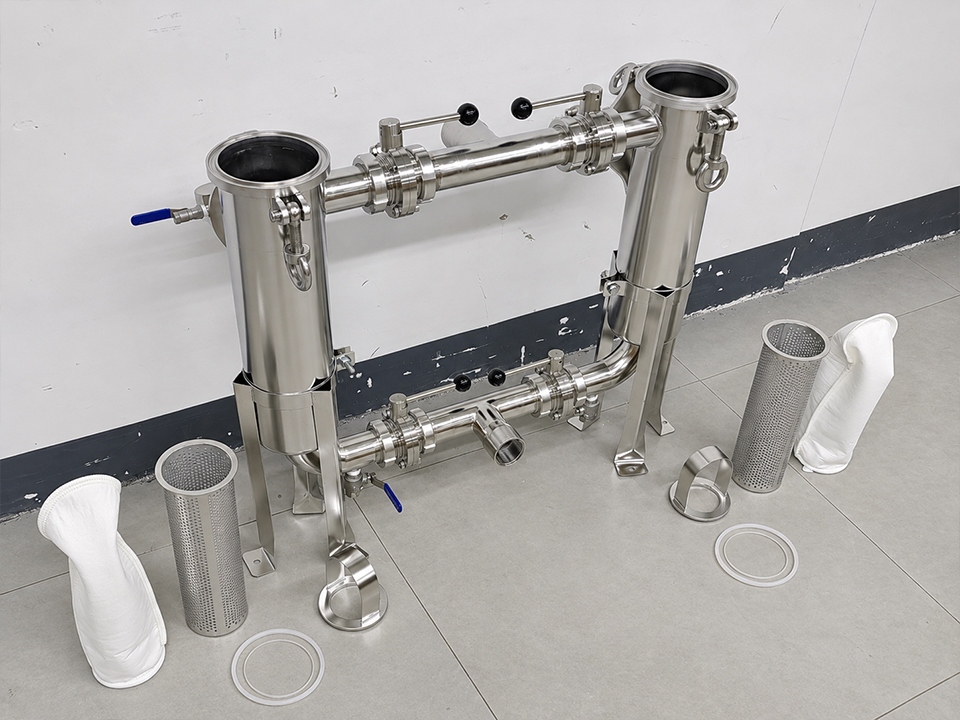
Carro de filtración móvil
Soldaduras de la bomba y las tuberías, funcionamiento de las válvulas y los manómetros, chasis y ruedas
Tamaños de conexión, compatibilidad eléctrica y con las bombas
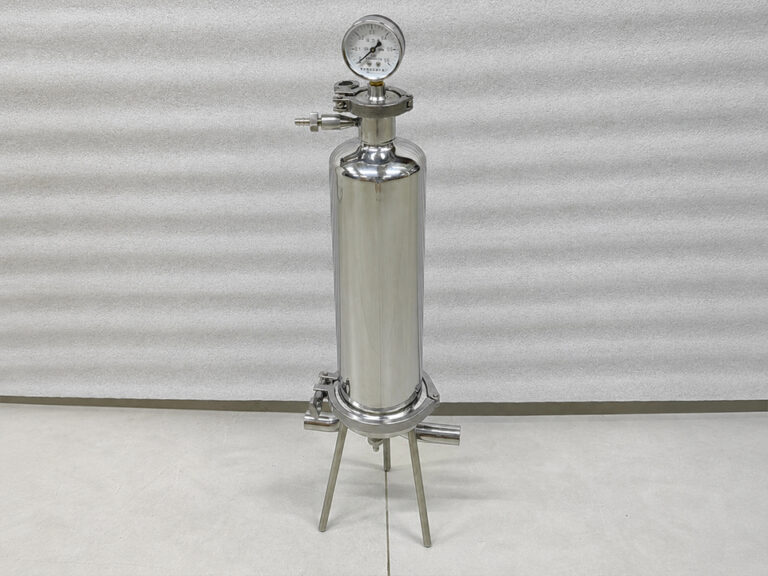
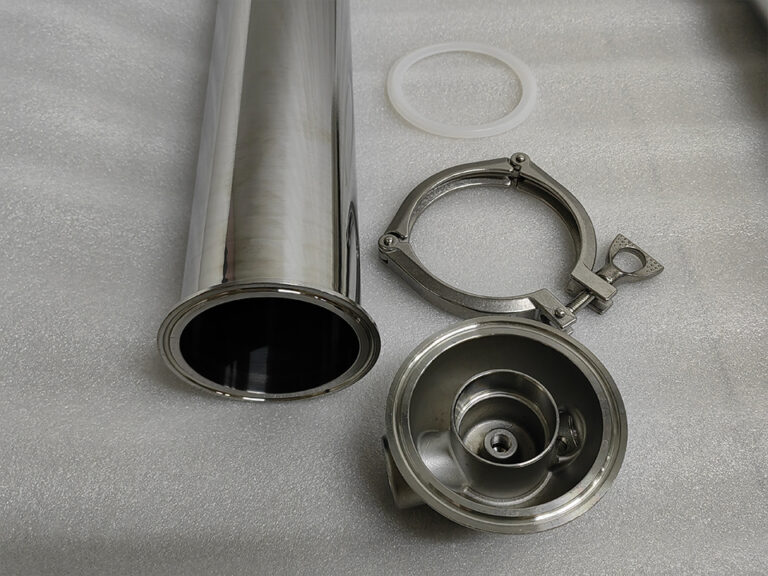
En cuanto al servicio de saneamiento, el carcasa de filtro de cartucho sanitario de acero inoxidable En esta página se describe un recipiente pulido con uniones de abrazadera, un manómetro, una conexión de purga y un cierre de banda de abrazadera. En este tipo de diseño, hay que dar prioridad al acabado, al ajuste de la junta de la abrazadera y a las conexiones de purga y del manómetro. En los diseños roscados, como el carcasa de filtro de un solo cartucho de acero inoxidable, en la que se enumeran los puertos roscados, una abrazadera de liberación rápida y un elemento de malla extraíble, el estándar de rosca y el sistema de sellado del cierre pasan a ocupar los primeros puestos de la lista.
Cuando la tubería está embridada, como en el caso de la Carcasa de filtro de cartucho sinterizado de acero inoxidable con bridas, antes de nada, compara la norma de la brida, el círculo de pernos y la superficie de contacto con tus tuberías. Comprueba que el elemento sinterizado encaje correctamente y verifica la alineación de la tapa. Los elementos sinterizados también plantean una cuestión específica sobre el fluido: si la potencia nominal y el material del elemento suministrado se ajustan a las especificaciones.
Los coladores de cesta merecen una mención aparte, ya que su “filtro” es una cesta perforada o revestida de malla. El colador de acero inoxidable En esta página se detallan una cesta perforada extraíble, un revestimiento opcional de malla metálica y una tapa con perno de ojo giratorio, cuyos grados de filtración vienen determinados por la selección de la perforación y la malla. Mide y anota las especificaciones de la perforación o la malla, comprueba que la cesta encaje perfectamente y verifica que los pernos y la tapa se cierren de manera uniforme. El filtro de cesta industrial con tapa de acceso rápido Se describe con un drenaje inferior, un manómetro y un sistema de ventilación. Si esa es tu configuración, comprueba los orificios de drenaje y del manómetro como parte de la comprobación funcional, no como algo secundario.
En el caso de las unidades con bolsa, el tamaño de la bolsa es el aspecto que suele pasarse por alto a la hora de comprobar la compatibilidad. El carcasa de filtro de bolsa de acero inoxidable con entrada lateral En la página se indica que el n.º 1 y el n.º 2 son los tamaños estándar de las bolsas para esa configuración. Comprueba que la carcasa suministrada se ajuste al tamaño de bolsa que tienes en stock y coloca una bolsa real para comprobar el sellado en el anillo de la bolsa. Las plataformas integradas requieren su propio plano. Si adquieres conjuntos completos, trata la bomba, las válvulas, los instrumentos y las tuberías como elementos de inspección independientes, junto con las carcasas.
Gestión de mercancías no conformes
Decide de antemano qué pasa si un lote falla.
Poner en cuarentena, no instalar. Marca todo el lote como «retenido» para que las unidades sospechosas no entren en tu línea de montaje ni en el stock de campo.
Documentarlo con pruebas. Anota las fotos, las medidas, el tamaño de la muestra, el tipo de defecto y los identificadores de la unidad. Una reclamación sin medidas da pie a disputas.
Infórmate sobre el plazo para presentar la reclamación. Indica el plazo de inspección y la solución (sustitución, reparación o abono) en la orden de compra. Los retrasos debilitan tu reclamación.
Acordar una nueva inspección. Especifica si un lote rechazado es clasificado al 100 % por el proveedor y si un lote reenviado se somete a un muestreo más riguroso.
Solicita que se adopten medidas correctoras. En caso de defectos recurrentes, exige que se identifique la causa raíz y se adopten medidas correctoras, no te conformes solo con una sustitución.
¿Qué deben especificar los compradores antes de solicitar un presupuesto?
La inspección de entrada solo funciona si los documentos del pedido te proporcionan una referencia con la que comparar. Antes de enviar una solicitud de presupuesto para un pedido al por mayor, prepara lo siguiente:
Modelo y configuración: tipo de carcasa, tamaño del elemento o de la bolsa, número de cartuchos o bolsas.
Material por componente: cuerpo, cabezal, cesta o malla, abrazaderas, pernos y juntas, indicando el grado de cada uno.
Conexiones: tipo, tamaño, norma, orientación y posición de la conexión.
Valores nominales de presión y temperatura para su servicio real, más cualquier presión de prueba que necesite.
Acabado superficial: El límite y la ubicación de Ra, si se requiere un pulido electroquímico o una pasivación, y la norma aplicable.
Documentación: Tipo de certificado EN 10204, nivel de trazabilidad, informes de ensayo, formato de la lista de embalaje.
Marcado y etiquetado: marcas de modelo, de lote o de serie, marcas de calidad.
Criterios de aceptación: clases de defectos, plan de muestreo, muestra de referencia y plazo de reclamación.
Requisitos de embalaje: tapas de los envases, protección de las superficies de sellado y resistencia del cartón para tu método de envío.
Si vas a comprar a un fabricante por primera vez, solicita una unidad de muestra y los registros de inspección que acompañarán al lote antes de realizar el pedido completo. Envía estos requisitos junto con tu solicitud de presupuesto para que el proveedor pueda calcular el precio e incluir la inspección en la planificación de la producción.
Preguntas frecuentes
¿En qué consiste una lista de comprobación de control de calidad de entrada para carcasas de filtro?
Se trata de una lista estructurada de comprobaciones que el comprador realiza al recibir las carcasas de los filtros. Abarca la documentación, la identificación del material, las soldaduras y el acabado, las dimensiones y las conexiones, las juntas y los cierres, las pruebas de estanqueidad y los daños en el embalaje. Cada comprobación cuenta con un método y un criterio definido de aceptación o rechazo.
¿Cuántas carcasas de filtro debo revisar de un pedido al por mayor?
Utiliza un plan de muestreo, como el de la norma ISO 2859-1, en lugar de un porcentaje fijo. Comprueba rápidamente las características críticas, como el tipo de conexión, en cada unidad, y realiza comprobaciones más lentas, como el PMI y las pruebas de presión, de forma aleatoria. Intensifica el muestreo en los primeros pedidos, con los nuevos proveedores o tras un fallo.
¿Puede un medidor de PMI portátil confirmar que se trata de acero 316L?
Permite confirmar la presencia de molibdeno, que distingue el acero de tipo 316 del de tipo 304, pero los equipos portátiles de espectrometría de rayos X (XRF) no suelen poder medir el carbono. Para confirmar que se trata de un grado “L” de bajo contenido en carbono, hay que basarse en el certificado de fábrica o en un análisis de laboratorio. Analiza cada componente especificado por separado, ya que el cuerpo y los accesorios pueden presentar diferencias.
¿Necesito un certificado EN 10204 3.1 para las carcasas de los filtros?
No siempre. Merece la pena exigirlo cuando la trazabilidad del material es importante, como en el caso de servicios higiénicos, químicos o regulados. Un certificado 3.1 lo emite el fabricante y lo valida un representante autorizado independiente. Comprueba qué lote o tanda cubre y si está vinculado a las piezas marcadas.
¿Cómo puedo comprobar el acabado superficial de la carcasa de un filtro sanitario?
Especifica en la orden de compra un límite de rugosidad (Ra), la superficie a la que se aplica y el método de verificación. A continuación, mide las unidades muestreadas con un medidor de rugosidad superficial e inspecciona visualmente las soldaduras y las superficies en contacto con el fluido. El valor Ra por sí solo no describe la facilidad de limpieza, por lo que también debes compararlo con la muestra de referencia.
¿Debería comprobar si hay fugas en todas las carcasas de filtro que recibo?
Normalmente no. Es habitual realizar ensayos por muestreo, y los ensayos al 100 % se reservan para servicios críticos o peligrosos. Utilice la presión de ensayo indicada en su especificación homologada y en la normativa aplicable, y no supere nunca la capacidad nominal de los manómetros, juntas o racores del montaje de ensayo.
¿Qué debo hacer si un lote no supera la inspección de entrada?
Ponga en cuarentena el lote, documente los defectos con fotografías y mediciones, y notifíquelo al proveedor dentro del plazo de reclamación establecido en su orden de compra. Solicite la sustitución, la rectificación o un abono según lo acordado, exija medidas correctivas para los defectos recurrentes y vuelva a inspeccionar el lote corregido mediante un muestreo más riguroso.