Guangzhou Lvyuan Water Purification Equipment Co., Ltd. es un fabricante de filtros industriales fundado en 2009 que diseña y fabrica carcasas de filtros de acero inoxidable, depósitos de agua estéril de acero inoxidable, elementos filtrantes, bolsas filtrantes, materiales ultrapolímeros y productos de filtros sinterizados. Los compradores eligen Lvyuan por el soporte OEM/ODM, el control de calidad ISO9001 y las certificaciones multinacionales.
Esquema P&ID de la línea de embotellado de bebidas para los prefiltros y los filtros finales
Meta descripción: Guía de diagramas P&ID de líneas de embotellado de bebidas sobre prefiltros, filtros finales, control de presión, circuitos de higienización y los controles que protegen la llenadora.
Extracto: Un esquema P&ID de filtración útil muestra cómo se desplaza el producto, cómo se comprueba y se limpia cada filtro, y qué es lo que impide un llenado inseguro. Esta guía analiza las decisiones de diseño y los fallos documentados que puede ocultar un simple esquema de dos filtros.
Etiquetas: esquemas P&ID de embotellado de bebidas, prefiltración de bebidas, filtración final por membrana, tuberías sanitarias, presión diferencial del filtro, CIP de la línea de embotellado
Esquema P&ID de la línea de embotellado de bebidas para los prefiltros y los filtros finales
Establece los límites. Si un esquema P&ID de filtración de bebidas termina en dos recuadros etiquetados como “prefiltro” y “filtro final”, se omiten las decisiones que determinan si la máquina de llenado recibe el producto tratado, si un operario puede aislar un cartucho defectuoso y si la solución de limpieza puede llegar a todas las superficies en contacto con el producto.
¿Qué es exactamente lo que se supone que controla ese dibujo?
Considero el P&ID como un registro de las rutas físicas y las decisiones operativas. Debe identificar la fuente de alimentación, la bomba, las carcasas de los filtros, las válvulas, los instrumentos, los desagües, las ventilaciones, las conexiones de limpieza, los puntos de muestreo y la interfaz de llenado. También debe dejar claros los estados permitidos: producción, limpieza, desinfección, pruebas de integridad, sustitución de filtros y respuesta ante averías.
Esa norma es exigente porque el término “bebida” abarca procesos incompatibles entre sí. El agua embotellada, un zumo con pulpa, un refresco carbonatado, el vino y una bebida de baja acidez envasada asépticamente no pueden seguir la misma secuencia de filtrado ni los mismos controles de riesgos. Un esquema que parezca claro para los cinco casos puede resultar demasiado impreciso como para fabricar cualquiera de ellos de forma segura.
¿Cuál es la función de cada filtro?
Un prefiltro protege el proceso posterior; un filtro final realiza la última operación de filtración especificada antes del llenado. Esas obligaciones deben indicarse por separado.
Un filtro o cesta de prefiltración puede retener fragmentos lo suficientemente grandes como para dañar una bomba o saturar los medios filtrantes más finos. Una bolsa o un cartucho de profundidad pueden reducir las partículas y la turbidez que acortarían la vida útil del último filtro. El elemento final puede ser un cartucho de pulido, una membrana seleccionada para la reducción microbiana u otro sistema de tratamiento validado. Su tipo depende del producto, de los contaminantes objetivo y del resto del proceso.
Rechazaría una especificación que se limitara a indicar “prefiltro de 5 µm, filtro final de 0,2 µm” sin definir el método de clasificación, el organismo o la partícula objetivo, la matriz del producto y la prueba utilizada para verificar el rendimiento. Una clasificación nominal de partículas y una declaración validada de retención microbiana son afirmaciones diferentes. Lo mismo ocurre con un cartucho de membrana y la carcasa en la que se aloja.
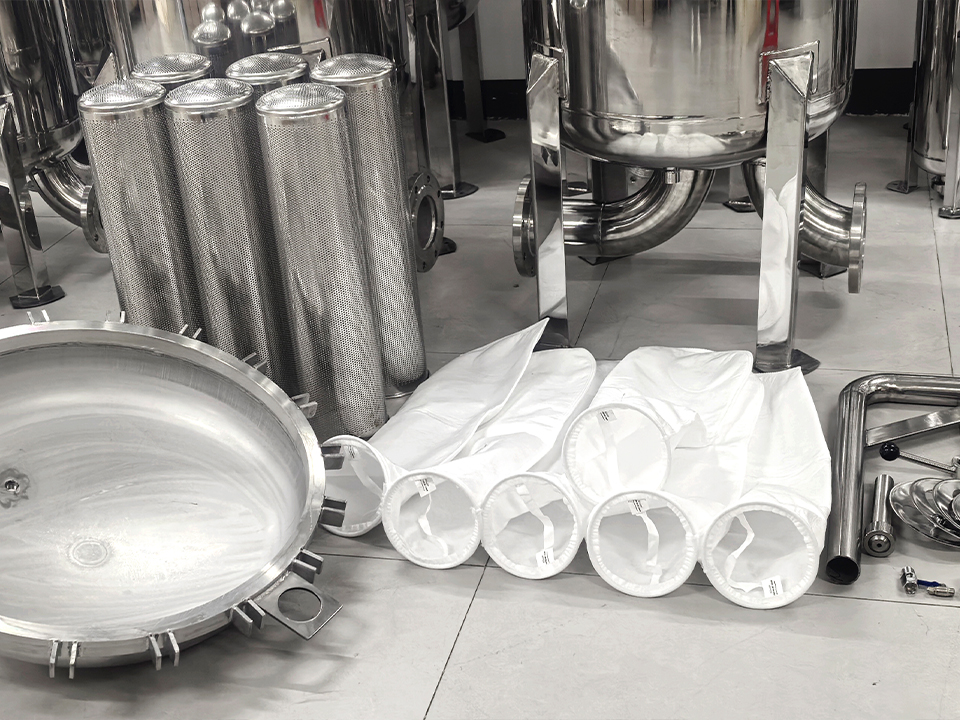
Para un servicio de filtrado grueso en la entrada, un colador de acero inoxidable para residuos de tuberías es una categoría de productos que merece la pena analizar. El producto enlazado está pensado para la protección de tuberías industriales y permite elegir entre malla gruesa o perforaciones. Eso sí, no Determinar su idoneidad para el contacto directo con el producto en una línea de embotellado higiénica. Confirmar la facilidad de limpieza, el acabado de la superficie, las juntas, el drenaje, la resistencia a la presión y la documentación necesaria relativa al contacto con alimentos antes de colocar cualquier dispositivo de este tipo en la trayectoria del producto.
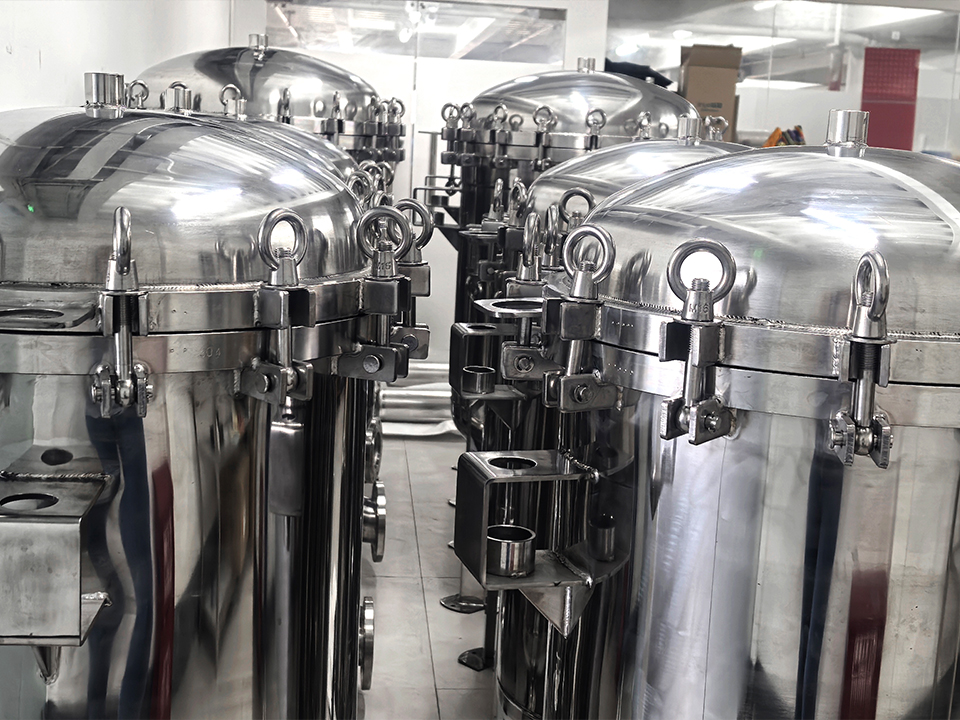
La misma salvedad se aplica a un Carcasa de filtro de bolsa de acero inoxidable con entrada lateral para prefiltración. Su función de prefiltración industrial puede tener sentido antes de una etapa de filtración más fina, pero su cierre, la geometría de la entrada, el sellado de la bolsa y el método de limpieza deben analizarse en función de cada producto concreto. El acero inoxidable por sí solo no constituye una especificación de diseño higiénico.
Establece los límites del proceso antes de dibujar los símbolos
Empieza por el último recipiente bien definido situado aguas arriba y termina en la entrada del llenador. Marca todos los puntos por los que puedan entrar producto, agua, solución de limpieza, desinfectante, gas o aire ambiente en ese perímetro. A continuación, pregúntate si cada vía existe durante la producción, durante la limpieza o en ambas situaciones.
En el caso de una línea sencilla y sin gas, la secuencia de trabajo podría ser: depósito de alimentación, bomba de transferencia, protección gruesa si fuera necesario, prefiltro, filtro final, transferencia controlada a la llenadora y cabezales de llenado. Esa frase es una hipótesis inicial. No determina la ubicación de una etapa de tratamiento térmico, un desaireador, un depósito de mezcla, un depósito tampón, una etapa de carbonatación ni un límite aséptico.
Quiero que se tengan en cuenta cinco aspectos operativos del paquete de planos antes de que nadie elija una carcasa:
Producto y derecho: composición de la bebida, contenido en sólidos, rango de viscosidad, temperatura y el riesgo identificado o el objetivo de calidad.
Demanda: caudal máximo de llenado, caudal normal, caudal de arranque y la duración de un ciclo de producción.
Afirmación sobre el tratamiento: qué es lo que se pretende eliminar o reducir en la etapa final, y qué pruebas respaldarán esa afirmación.
Método de limpieza: limpieza manual, limpieza in situ (CIP), agua caliente, desinfección química, vapor cuando proceda y la secuencia permitida.
Disposición: qué ocurre con el producto cuando se produce una alarma del filtro, un fallo en la prueba de integridad, una discrepancia en la posición de la válvula o un fallo en el proceso de higienización.
Imaginemos una máquina de llenado que funciona a un ritmo de 20.000 botellas por hora, con 600 ml en cada botella. Su demanda nominal de líquido es de 12 000 L/h. Esos cálculos son útiles, pero no constituyen un resultado definitivo para el dimensionamiento del filtro. Sigue siendo importante tener en cuenta los arranques, las paradas, la recirculación, la viscosidad, las incrustaciones, la altura de bombeo disponible y la vida útil del cartucho. Un proveedor que solo indique el caudal de agua limpia a temperatura ambiente ha respondido a una pregunta más sencilla.
Qué debe incluir un diagrama de tuberías y instrumentación de un filtro sanitario
Un esquema fiable de los filtros de una línea de embotellado asigna a cada etapa su propia etiqueta de equipo y una pérdida de presión cuantificable. Una convención práctica consiste en situar P1 inmediatamente antes del prefiltro, P2 entre el prefiltro y el filtro final, y P3 inmediatamente después del filtro final. A continuación, P1 − P2 describe la presión diferencial del prefiltro, mientras que P2 − P3 describe la presión diferencial del filtro final.
La distinción es importante. Si el esquema muestra solo un manómetro situado aguas arriba de ambas carcasas y otro aguas abajo de ambas, una caída de presión total creciente no permite a los operarios determinar de forma fiable qué elemento está sometido a carga. Si hay una manguera, una válvula o una conexión de un instrumento entre P2 y una carcasa, incluso un cálculo aparentemente sencillo debe revisarse. La ubicación de la toma forma parte de la medición.
El P&ID debe indicar:
Dirección del flujo, números de línea, diámetros nominales, materiales y superficie de contacto con el producto.
Válvulas de aislamiento en cada carcasa, con un método documentado para evitar un derivación involuntaria.
Instrumentos de medición de la presión en los puntos necesarios para evaluar cada uno etapa de filtrado; los medidores locales por sí solos pueden resultar insuficientes si el sistema de control debe activar una alarma o registrar una tendencia.
Alarmas de alta presión diferencial, con valores de consigna establecidos en función del elemento seleccionado y de las condiciones del proceso.
Salidas de ventilación en los puntos altos adecuados y desagües en los puntos bajos adecuados, incluyendo sus destinos seguros.
Puntos de muestreo con un método sanitario definido y una finalidad concreta.
Circuitos de suministro, retorno y aislamiento del CIP, incluyendo cómo se limpian y vacían los tramos de tubería en bucle.
Realizar pruebas de estanqueidad en las conexiones en las que se especifique una membrana final sometible a prueba.
Protección contra sobrepresión o alivio de presión cuando el diseño hidráulico lo requiera.
Posiciones de fallo de las válvulas, condiciones permisivas, enclavamientos y medidas que se adoptan en caso de fallo de los instrumentos.
También quiero una matriz de estado de las válvulas junto al esquema. Un P&ID me indica qué puede estar conectado; la matriz indica al operador qué puede que estar conectada en los procesos de producción, CIP, limpieza, ensayo y mantenimiento. Si una válvula manual puede desviar el producto sin filtrar por encima del elemento final y hacia la llenadora, el esquema debe incluir un control inequívoco que contemple esa posibilidad.
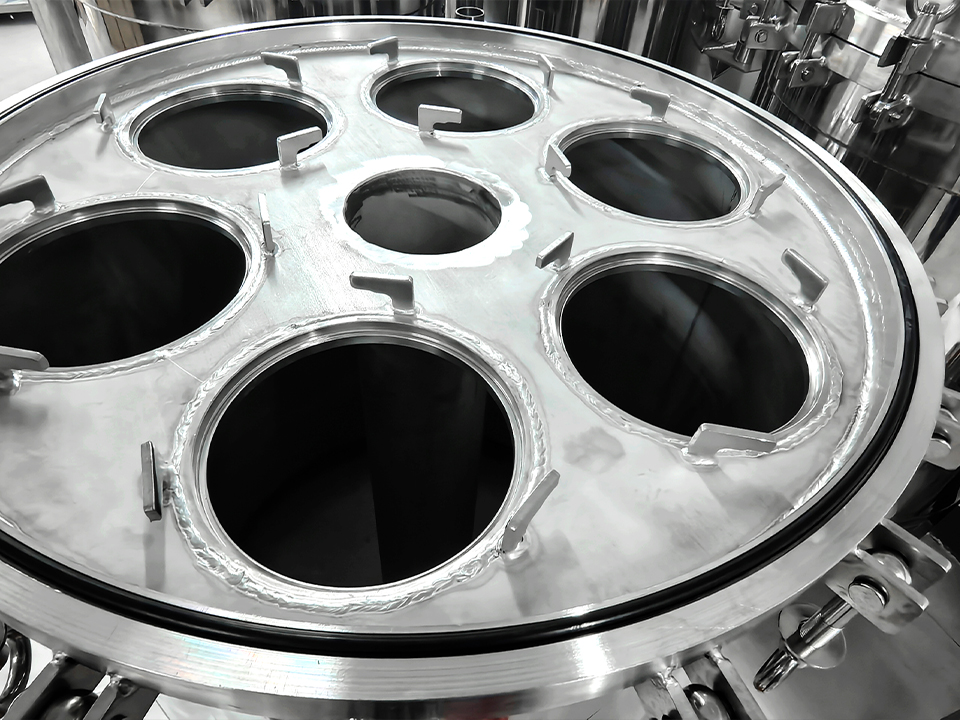
A carcasa de filtro de un solo cartucho de acero inoxidable Puede ser una referencia útil a la hora de analizar una etapa de filtración compacta. Sin embargo, la selección de la carcasa no estará completa hasta que el ingeniero especifique la interfaz del cartucho, los materiales de sellado, los límites de presión y temperatura, la capacidad de drenaje, el tipo de conexión y el procedimiento de limpieza. Que “se adapte a un cartucho” no significa que “proporcione una barrera final verificada”.”
El prefiltro es un sistema de control económico que supone una carga higiénica
La prefiltración puede ser una medida de protección económica contra la obstrucción prematura del filtro final. Sin embargo, también puede suponer la incorporación de otro recipiente, dos interfaces de junta adicionales, producto retenido, tiempo de limpieza y más posibilidades de que un operario instale un elemento incorrecto. Yo no añadiría una etapa solo porque, casualmente, en el plano estándar del skid hubiera espacio para ello.
Fíjate primero en los sólidos y en el modo de fallo. Si el problema son residuos de gran tamaño ocasionales situados aguas arriba de una bomba, un filtro de malla gruesa puede ser adecuado. Si el problema es una turbidez persistente o una elevada carga coloidal, un filtro no contribuirá apenas a la vida útil final de la membrana. Si el proceso incluye compuestos aromáticos delicados o pulpa añadida intencionadamente, una prefiltración demasiado agresiva puede alterar la propia bebida.
A cartucho filtrante de malla metálica sinterizada lavable o un cartucho plisado de acero inoxidable podría ser adecuado para una aplicación concreta de retención de sólidos en la fase de entrada, tras evaluar su compatibilidad y su limpieza. Ninguno de los dos debe describirse como una barrera microbiana final por el mero hecho de estar fabricado en metal o de tener un tamaño de poro publicado en micras. Especifique la aplicación, pruebe el producto y registre el resultado.
Esta es la pregunta comercial clave: ¿reduce otro prefiltro el coste total por litro comercializable una vez que se tienen en cuenta los cambios de medio filtrante, el producto retenido, el agua, los productos químicos, la mano de obra y el tiempo de inactividad? Un precio de compra más bajo por elemento dice muy poco sobre ese total. Yo pediría a los proveedores que realizaran pruebas con la bebida real a una temperatura y un caudal representativos, registrando la pérdida de presión y el caudal hasta el punto de sustitución definido.
La membrana final solo sirve de control cuando se puede demostrar su rendimiento.
El filtro de membrana final antes del embotellado plantea una realidad incómoda: un cartucho puede estar correctamente especificado y, aun así, estar mal instalado, dañado, conectado en derivación, obstruido o expuesto a condiciones ajenas a su uso validado. Por lo tanto, el esquema P&ID debe facilitar la verificación, y no limitarse a indicar su ubicación.
La clasificación de una membrana debe estar vinculada al producto y a la afirmación relativa a la eliminación prevista. A modo de contexto, un importante proveedor de sistemas de filtración describe 0,45 µm y 0,2 µm opciones para la estabilización microbiana del agua embotellada y aplicaciones que requieren una mayor retención, junto con diseños cuya integridad se puede comprobar; esas cifras se refieren a productos y funciones concretos, no a una regla universal aplicable a todas las bebidas. :chatgpt-content-reference{index=”0″}
Cuando la integridad de una membrana definitiva es fundamental, hay que explicar cómo se humedece, se aísla, se somete a ensayo, se ventila, se drena y se vuelve a poner en servicio. Los ensayos de flujo directo y de caída de presión son métodos no destructivos consolidados, pero la presión de ensayo permitida y el valor de aceptación dependen de la membrana y del conjunto específicos. La temperatura, el volumen de ensayo aguas arriba y la elección del gas de ensayo pueden afectar al resultado. :chatgpt-content-reference{index=”1″}
Necesitaría el esquema y el procedimiento de funcionamiento para responder a una pregunta sencilla: ¿Qué ocurre con los productos envasados desde la última prueba satisfactoria si no se supera la prueba de integridad posterior al uso? La respuesta requiere un plazo límite, la identificación del lote afectado, una decisión de retención, una investigación y una autorización de liberación. Un puerto de ensayo que carezca de ese proceso de resolución es, en definitiva, un procedimiento a la espera de ser llevado a cabo.
El tramo posterior merece una atención especial. Una vez que el producto pasa por el filtro final, cada válvula, punto de muestreo, purga, volumen tampón, línea de transferencia y superficie de llenado situados en el tramo posterior pasan a formar parte de la ruta protegida. Un tramo largo y de difícil drenaje tras el filtro puede contrarrestar la razón por la que se ha colocado cerca de la llenadora. El término “final” describe una posición en la secuencia; no significa que todo lo que venga después sea inofensivo.
Dos casos de la FDA ponen de manifiesto cuándo fallan los dibujos bien hechos
Utilizo los registros de inspección con cautela. Estos recogen las conclusiones documentadas en instalaciones concretas, pero no constituyen una prueba de que el sistema de filtrado propuesto hubiera solucionado los problemas de dichas instalaciones.
En un 13 de agosto de 2024: carta de advertencia de la FDA A Waiakea Bottling, la agencia le indicó que una etapa final del proceso de tratamiento del agua embotellada no funcionaba eficazmente para el fin previsto. La carta describe las quejas de los consumidores sobre la presencia de materiales extraños visibles en las botellas de 1 litro e informa de los resultados de análisis realizados por terceros en un lote, entre los que se incluyen recuento de gérmenes heterotróficos superior a 5.700 UFC/ml y Pseudomonas aeruginosa por encima de 2.400 MPN/100 ml. Se han ocultado la tecnología de tratamiento y varios parámetros operativos. Sería irresponsable calificar esto de fallo del filtro de membrana; la lección que se desprende de los datos es que una etapa de tratamiento final concreta debe contar con límites operativos medibles y una respuesta cuando el rendimiento se desvíe de ellos. :chatgpt-content-reference{index=”2″}
A 26 de diciembre de 2024: carta de advertencia de la FDA La notificación a Baldwin Richardson Foods se refiere a una planta de bebidas asépticas, de baja acidez y no lácteas, un proceso distinto con sus propios requisitos legales. La FDA señaló la falta o la insuficiencia de registros de factores críticos, la ausencia de límites programados en el software para determinados parámetros y la distribución antes de la revisión de los registros pertinentes. La carta aborda específicamente el registro incompleto de los tiempos de esterilización del llenado aséptico y un problema relacionado con el límite superior del caudal de aire del filtro HEPA. Un diagrama P&ID del prefiltro y el filtro final de líquidos no puede sustituir a un expediente del proceso aséptico, pero este caso plantea una cuestión de ingeniería más amplia: una etiqueta de sensor en un plano tiene poco valor a menos que sus límites, el comportamiento de las alarmas, el registro y la decisión de liberación del lote coincidan. :chatgpt-content-reference{index=”3″}
Existe otro límite útil respecto a lo que se puede afirmar sobre la filtración. En un muestreo realizado por la FDA de 197 productos de agua embotellada recogidos entre 2023 y 2024, 10 presentaban PFAS detectables; la FDA indicó que ninguno de los niveles detectados superaba los límites máximos de contaminantes en el agua potable establecidos por la EPA. Dichos resultados se publicaron posteriormente. Los prefiltros de partículas convencionales y las membranas microbianas no deberían comercializarse como una solución universal para los contaminantes disueltos, como los PFAS. El análisis de riesgos debe determinar si se necesita un tratamiento diferente. :chatgpt-content-reference{index=”4″}
Reúne las alarmas, el estado de las válvulas y el destino del producto en una sola página
Una línea puede acumular alarmas sin que se pueda tomar el control. La alarma “ΔP alto” solo resulta útil si el operador sabe a qué filtro se refiere, qué umbral se aplica, si la llenadora sigue funcionando y qué ocurre con el producto afectado. Lo mismo ocurre con una presión baja aguas abajo, un caudal inesperado durante una prueba de integridad, una válvula de purga abierta o un ciclo de higienización incompleto.
Estructuraría el análisis de causa y efecto en torno a situaciones reales:
Producción permitida: Se ha instalado el elemento correcto; se han superado las comprobaciones sanitarias y de integridad necesarias; se han aislado las vías de drenaje y de CIP; se ha confirmado la vía del producto; hay instrumentos disponibles.
Próxima sustitución: Si la presión diferencial específica de una etapa supera un umbral de alerta, el equipo de operaciones planificará una parada controlada o un cambio de proceso siguiendo el procedimiento aprobado.
Producción suspendida: si falla un parámetro crítico definido o no se ha realizado la verificación necesaria de la barrera final, el envasador no puede recibir el producto por una vía no autorizada.
Producto en stock: Es posible que el incidente haya afectado a unidades ya llenadas; el sistema registra la hora de inicio, la hora de finalización, el rango de lotes y el responsable de la gestión.
Vuelta al servicio: Se han completado las obras de reparación, las medidas de saneamiento, las pruebas y la autorización documentada.
Se trata de requisitos de diseño que deben evaluarse, no de valores de consigna universales. Un límite de presión copiado de otro cartucho, otro caudal u otra bebida podría provocar activaciones indeseadas o hacer que el elemento seleccionado funcione fuera de sus parámetros de funcionamiento. El plano debe hacer referencia a las especificaciones controladas para dichos valores e indicar quién está autorizado a modificarlos.
Un derivación de emergencia resulta especialmente fácil de justificar durante la puesta en servicio. Si el filtro final es el elemento de control identificado para un riesgo relevante, una válvula de derivación que pueda enviar producto sin tratar a la llenadora no es una característica de conveniencia. Es necesario revisar de forma explícita su disposición física, el bloqueo o control de acceso, la indicación y la prohibición de uso. Una advertencia del software no puede garantizar de forma fiable la seguridad de una ruta manual sin etiquetar.
Los recorridos de CIP forman parte del diseño del sistema de filtración
La limpieza es el punto en el que un P&ID que parece plausible a menudo se convierte en uno inutilizable. El flujo del producto puede circular sin problemas a través de una carcasa, mientras que el líquido de CIP toma un atajo, deja una bolsa de aire en la parte superior o no logra drenarse por la parte inferior. Puede que sea necesario retirar un elemento filtrante antes de un ciclo de limpieza concreto, mientras que la carcasa desnuda sigue requiriendo una exposición y un drenaje completos. Esas decisiones deben tenerse en cuenta en el diseño de la línea.
Indique las conexiones de entrada y salida del CIP en sus puntos de conexión reales. Marque dónde se pueden separar el producto y el CIP, por dónde sale la solución de limpieza y si la carcasa del filtro se limpia con el elemento instalado. Identifique el funcionamiento de la purga y cualquier límite de presión durante un ciclo. Si la membrana final requiere una secuencia independiente de desinfección o de prueba de integridad, indique las conexiones y válvulas de aislamiento necesarias. A continuación, verifique la secuencia comparándola con las instrucciones del fabricante del elemento y la validación de limpieza de la instalación.
Me parece poco fiable la expresión “compatible con CIP” sin que se defina un circuito concreto. No me indica si el cierre, las juntas, el núcleo del cartucho, las conexiones y las tuberías aguas abajo cumplen las condiciones requeridas durante el tiempo necesario. Tampoco me indica cómo se evita que el agua de enjuague entre en contacto con el producto liberado. Es posible que se controlen parámetros como la conductividad, la temperatura, el caudal, el tiempo u otros parámetros para un ciclo concreto; el procedimiento aprobado debe especificar qué se considera que el ciclo ha finalizado.
En el caso de una carcasa en contacto con el producto, solicitaría una comprobación de la capacidad de drenaje y una inspección de la orientación real en la que se ha instalado. Un recipiente en perfecto estado que se haya inclinado debido a las tuberías instaladas in situ puede retener líquido. Una válvula de ventilación situada en un lugar al que el operario no pueda acceder de forma segura puede acabar convirtiéndose en una conexión improvisada para una manguera. En este caso, el ajuste in situ no es una cuestión menor de diseño.
Compara las distintas fases antes de aprobar una orden de compra
Posición en la línea
Finalidad habitual
Pruebas que solicitaría
Un detalle de los esquemas P&ID que a menudo se pasa por alto
Filtro de malla gruesa, si procede
Recoger los residuos de mayor tamaño y proteger los equipos situados aguas arriba
Perfil de residuos, selección de malla, facilidad de limpieza, presión nominal
Drenaje, aislamiento, espacio libre para la extracción de la cesta, idoneidad higiénica
Prefiltro de bolsa o de profundidad
Reducir la carga de sólidos en la etapa final
Prueba del producto, rendimiento y tendencia de ΔP, compatibilidad
Tomas de presión independientes en la entrada y la salida; aislamiento para la sustitución
Prefiltro fino, si procede
Prolongar la vida útil de la membrana final para una alimentación definida
Ensayo que muestra el beneficio por litro comercializable
Identificación que impide que se confunda con el elemento final
Membrana final o tratamiento final especificado
Cumplir con el último requisito de filtración o tratamiento documentado
Validación específica del producto y comprobaciones pertinentes de integridad o rendimiento
Puntos de prueba, límite aguas abajo, alarmas, respuesta ante fallos, disposición de los lotes
Interfaz de relleno
Mantener el estado alcanzado en la fase previa
Datos sobre higiene y funcionamiento de la ruta posterior
Todas las válvulas, purgas, puntos de muestreo y volumen retenido tras la etapa final
Esa tabla debe interpretarse en función de un producto y un proceso reales. Un cartucho metálico, por ejemplo, puede ser adecuado para una tarea de eliminación de sólidos que requiera un diseño robusto y que permita su limpieza; un carcasa con brida de acero inoxidable para cartuchos sinterizados No basta con que ocupe la última casilla del diagrama para que un elemento sea una barrera adecuada para la bebida final. Solicita pruebas reales de la capacidad de retención del elemento, las especificaciones completas de la carcasa y el método de limpieza previsto.
Cómo revisaría un esquema P&ID de una línea de embotellado de bebidas
En primer lugar, trazo con un rotulador el recorrido del producto desde el depósito de entrada hasta la boquilla de llenado. Cualquier ramificación inexplicable se marca con un signo de interrogación. Trazo los recorridos del CIP, el agua de enjuague, el gas comprimido y los desagües en diferentes pasadas. A continuación, comparo la matriz de estados de las válvulas con cada recorrido. Una misma conexión compartida puede comportarse de forma muy diferente durante la producción y durante la limpieza.
En segundo lugar, compruebo la lógica de instrumentación ante fallos realistas. Si el prefiltro se satura, ¿puede el operador identificarlo sin abrir la carcasa final? Si la presión aguas abajo desciende, ¿puede el sistema distinguir entre un llenador sin suministro y un conjunto de filtro dañado? Si el transmisor de presión falla, ¿se muestra su fallo como un error o como un «cero» tranquilizador? Si se restablece el suministro eléctrico tras una interrupción, ¿se reanuda la producción solo después de realizar las comprobaciones necesarias?
En tercer lugar, reviso los registros operativos propuestos. ¿Qué valores se analizan en términos de tendencias? ¿Qué eventos llevan marca de tiempo? ¿Puede el personal de calidad determinar qué se introdujo entre la última condición válida conocida y la siguiente condición válida verificada? Las conclusiones de la FDA sobre Baldwin Richardson nos recuerdan que registrar “Aprobado” sin indicar los límites superior e inferior completos puede ocultar el evento que un ingeniero pretendía detectar. :chatgpt-content-reference{index=”5″}
Por último, pido al personal de mantenimiento y a los operadores que simulen un cambio real de elemento. ¿A dónde va a parar el producto retenido? ¿Cómo se libera la presión? ¿Se puede instalar un elemento al revés o en una posición incorrecta? ¿Qué junta se sustituye? ¿Quién confirma que la carcasa está cerrada, desinfectada y lista? Si sus respuestas requieren improvisación, el paquete de planos de proceso y diagramas de instrumentación (P&ID) y los procedimientos están incompletos.
Preguntas frecuentes
¿Cuál es la diferencia entre los prefiltros y los filtros finales en el embotellado de bebidas?
Un prefiltro es una etapa de filtración previa que se selecciona principalmente para eliminar una carga definida de sólidos y proteger los equipos o medios situados aguas abajo, mientras que un filtro final es la última etapa de filtración especificada antes del llenado y se selecciona en función de un objetivo independiente relacionado con la calidad del producto o el control microbiano, con una verificación adecuada a dicho objetivo. Ambas etapas deben contar con identificaciones, mediciones de presión y criterios de aceptación distintos.
¿Cómo se diseña un esquema P&ID de filtración para una línea de embotellado?
El diagrama P&ID de filtración de una línea de embotellado se diseña definiendo el producto, los riesgos, los modos de funcionamiento y las necesidades de la llenadora; situando cada depósito, filtro, válvula, instrumento, purga, drenaje, punto de muestreo y conexión de limpieza en las trayectorias reales del flujo; y especificando las alarmas, las pruebas, los estados permitidos de las válvulas y las medidas de gestión del producto asociadas a cada condición crítica. Revísalo con los departamentos de operaciones, calidad, mantenimiento, controles y el proveedor de filtros antes de su aprobación.
¿Es siempre necesario un filtro final de 0,2 µm?
Un filtro final de 0,2 µm es una opción de membrana que se utiliza para funciones específicas y validadas de retención microbiana, pero su tamaño de poro por sí solo no determina que sea necesario, eficaz o compatible con todas las bebidas, ya que el producto, los organismos objetivo, la secuencia de tratamiento, la construcción del cartucho, las condiciones de funcionamiento y el marco normativo aplicable determinan el control final adecuado. Especifique primero la función; seleccione y verifique el elemento después.
¿Dónde deben colocarse los instrumentos de presión diferencial?
Los instrumentos de presión diferencial deben medir la pérdida de presión en cada etapa del filtro en puntos de toma situados de manera que representen dicha etapa, lo que permite a los operadores y a los sistemas de control distinguir entre la obstrucción del prefiltro y la del filtro final, y comparar cada valor medido con los límites establecidos para el elemento seleccionado en las condiciones pertinentes de caudal, temperatura y producto. Una única lectura en ambas carcasas hace que se pierda esa distinción diagnóstica.
¿Puede una carcasa de filtro de acero inoxidable servir como filtro final?
Una carcasa de filtro de acero inoxidable es un componente a presión que aloja un elemento; solo puede formar parte de un conjunto de filtración final cuando la carcasa completa, el cartucho, las juntas, las conexiones, el método de limpieza y el rendimiento una vez instalado cumplen con el plan de verificación y las especificaciones de funcionamiento del producto. El material de la carcasa, por sí solo, no garantiza la retención de microorganismos ni establece su idoneidad higiénica.
Solicitar una revisión de la línea actual
Acude a la reunión sobre la carcasa con el esquema P&ID actual, las especificaciones del producto, el caudal máximo de llenado, el procedimiento de limpieza, los elementos filtrantes previstos y cualquier registro disponible sobre presión o contaminación. Solicita una revisión del trazado con anotaciones y una lista por escrito de las especificaciones pendientes antes de realizar el pedido. Ese es el momento en el que un presupuesto de filtros puede convertirse en una decisión de ingeniería.